Введение
При производстве труб для нефтегазовой промышленности (OCTG) геометрическая точность является обязательным требованием. Обсадные и насосно-компрессорные трубы, а также буровые трубы для нефтегазовой промышленности эксплуатируются в условиях экстремального давления, кручения и температур в скважине. Даже незначительный изгиб, остаточная деформация или неравномерность прямолинейности могут привести к смещению резьбы, отказу соединения, риску утечки и полному отбраковке продукции при проверках на соответствие стандартам API.
Машина для правки труб OCTG является ключевым участком окончательной прецизионной обработки на линиях по производству высокочастотных труб с электросварным швом. Она устраняет деформации изгиба, возникающие после сварки и калибровки, устраняет остаточные напряжения и обеспечивает соответствие готовых труб строгим стандартам API в отношении допусков на прямолинейность, округлость и общую геометрическую однородность. Для владельцев трубных заводов выбор правильного оборудования для правки труб OCTG напрямую определяет коэффициент отбора готовой продукции, стабильность партий и долгосрочную рентабельность производства.
В этом подробном руководстве подробно рассмотрены Принцип работы машин для правки труб OCTG, основные технические преимущества, основные типы классификации и практические критерии выбора для интеграции линий по производству труб с сваркой в стыке. Это помогает мировым производителям избежать несоответствий в оборудовании, дефектов качества и ненужных простоев в производстве.
Что такое OCTG Машина для выпрямления?
Машина для правки труб OCTG представляет собой специализированное высокоточное устройство, предназначенное исключительно для трубной продукции нефтегазовой отрасли. В отличие от обычных правки для труб гражданского назначения, она разработана для обработки толстостенных высокопрочных стальных труб, используемых при разведке и транспортировке нефти и природного газа.
После процессов формовки труб методом ERW, высокочастотной сварки, охлаждения и калибровки готовые трубы OCTG неизбежно приобретают незначительные деформации изгиба, радиальное биение и остаточные внутренние напряжения. Эти дефекты незаметны невооруженным глазом, но не проходят строгие испытания на соответствие допускам стандартов API 5CT и API 5L. Машина для правки труб применяет контролируемую пластическую деформацию для устранения неравномерной кривизны, выравнивания распределения напряжений в трубе и получения труб с постоянной прямолинейностью и геометрической точностью.
Современные установки для правки труб OCTG полностью интегрированы с автоматизированными линиями по производству труб с электродуговой сваркой (ERW), обеспечивая непрерывную высокоскоростную подачу, автоматическую настройку параметров и бесперебойную правку партий продукции. Они идеально сочетаются с процессами формовки W, гибкой формовки FF/FFX и прямой формовки DFT, что позволяет обеспечить стабильное качество конечной продукции.
Основной принцип работы машин для правки труб OCTG
Принцип работы промышленных выпрямителей труб OCTG основан на теория упругопластических деформаций. В ней используется многороликовая поперечная конструкция и коррекция давления по градиенту, что позволяет преобразовывать неравномерные изгибы трубы в равномерную линейную прямолинейность, обеспечивая однократную точную формовку за счет многократной циклической деформации.
1. Подача материала перед выпрямлением
После калибровки и предварительной правки на установках типа «Turks Head» трубы OCTG горизонтально подаются в правку через автоматическую конвейерную систему. Система подачи обеспечивает стабильную линейную подачу, предотвращая вторичное изгибание, вызванное неравномерным усилием при входе трубы. Для высокопрочных труб OCTG синхронное согласование скоростей между подающим устройством и выпрямительными роликами имеет решающее значение для предотвращения появления царапин на поверхности и концентрации напряжений.
2. Коррекция перекоса при вальцовой гибке (основной процесс)
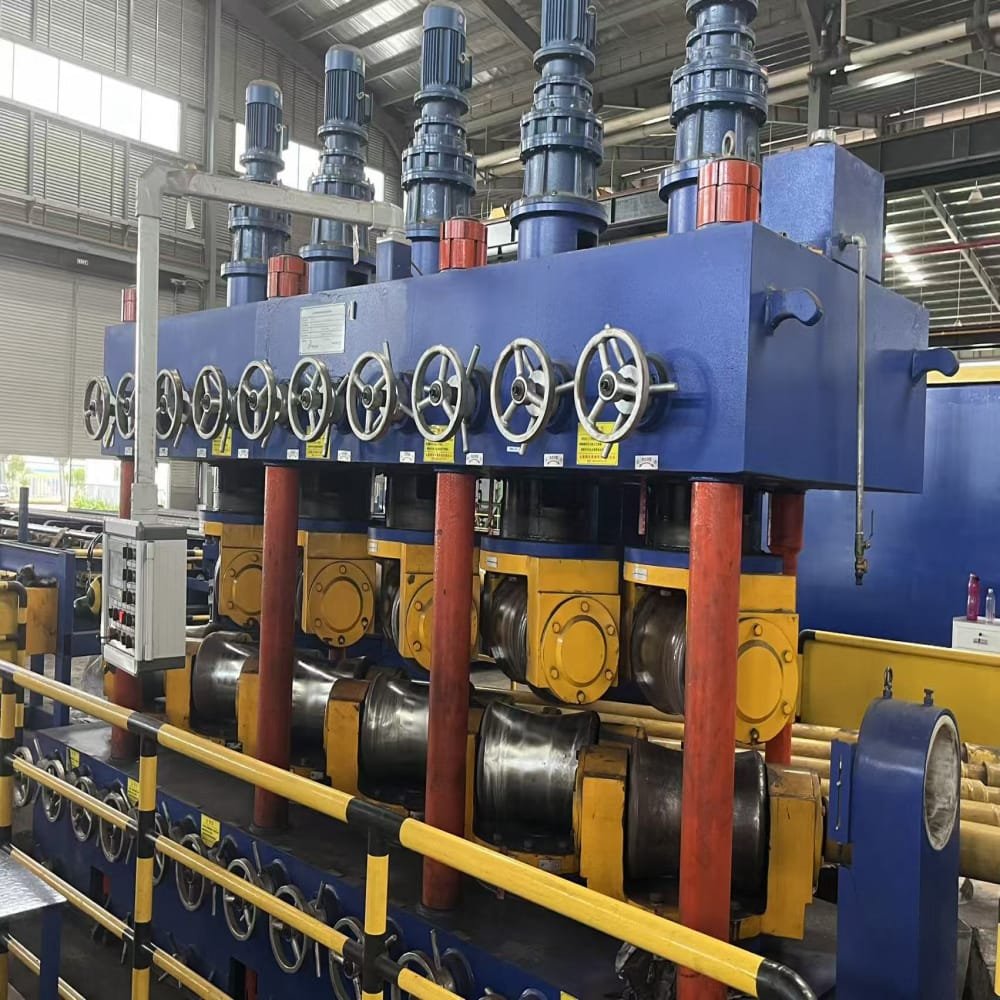
В рихтовальной машине используются верхние и нижние параболические профилирующие ролики, расположенные под определенным углом наклона (обычно от 25° до 35° для стандартных моделей труб OCTG). Когда труба проходит через зазор между роликами, ступенчатая конструкция роликов оказывает на корпус трубы попеременные положительные и отрицательные изгибающие усилия. Такой многонаправленный циклический изгиб полностью устраняет точечную изгибную деформацию и крутильные искажения.
Зазор между роликами точно регулируется до значения, равного 0,8–1,0 от внешнего диаметра трубы. Такая настройка обеспечивает контролируемую пластическую деформацию трубы за пределами предела упругости, позволяя при этом избежать чрезмерного сжатия, которое приводит к овальности трубы или повреждению стенок. В каждой точке соприкосновения ролика с корпусом трубы происходит равномерное распределение усилия, что позволяет постепенно устранять общие погрешности кривизны.
3. Устранение остаточных напряжений и их выравнивание
В результате сварки методом ERW и процессов охлаждения в сварных швах и стенках труб остаются сконцентрированные остаточные напряжения. В ходе цикла многовалкового правки непрерывные микродеформации равномерно распределяют остаточные напряжения по всему корпусу трубы. Этот процесс эффективно предотвращает последующий отскок при изгибе и деформацию размеров во время последующей нарезки резьбы, термообработки и эксплуатации на месте.
4. Точная обработка и стабилизация размеров
После 2–3 стандартных проходов выпрямления труба завершает процесс упругого восстановления и пластической формовки. На заключительном этапе калибровки оптимизируются прямолинейность, округлость и линейность трубы, что гарантирует соответствие всех геометрических показателей требованиям стандарта API в отношении допусков. Модули автоматического контроля отслеживают биение трубы в режиме реального времени, обеспечивая регулировку параметров выпрямления по замкнутому циклу для поддержания стабильного качества партии.
Основные типы машин для правки труб OCTG и области их применения
В зависимости от количества роликов, конструкции и режимов работы основное оборудование для правки труб OCTG, представленное на рынке, подразделяется на три основных типа, подходящих для труб различных размеров, толщины стенок и требований к скорости производства.
1. Пятивалковый станок для выпрямления поперечных искривлений (стандартная модель)
Это наиболее широко используемая модель на традиционных линиях по производству труб OCTG методом сварки в кольцевом шве. Благодаря компактной поперечной схеме с пятью валками она обеспечивает оптимальный баланс между точностью правки и эффективностью производства. Она идеально подходит для нефтяных обсадных и эксплуатационных труб средних технических характеристик и средней толщины стенок. Благодаря простой конструкции, низким затратам на техническое обслуживание и стабильной работе линия подходит для непрерывного массового производства и идеально сочетается с производственными линиями, использующими процесс формовки W.
2. Высокоточный семивалковый рихтовальный станок
Разработанная для производства тонкостенных и высокоточных труб OCTG, соответствующих высоким стандартам, эта семивалковая конструкция дополняет пятивалковую модель вспомогательными корректирующими валками. Она обеспечивает более тонкое управление циклической деформацией, эффективно устраняя микроизгибы и мелкие дефекты биения. Данная модель широко используется для производства OCTG-продукции премиум-класса, требующей сверхстрогих допусков на прямолинейность, и поддерживает высокоточные производственные линии гибкой формовки FF/FFX.
3. Гидравлическая выпрямительная машина с системой быстрой смены
Эта модель, оснащённая гидравлической системой автоматического подъёма и универсальной системой автоматического включения/выключения вала, имеет конструкцию, обеспечивающую быструю смену оснастки. Она позволяет осуществлять подготовку и регулировку роликов в автономном режиме без остановки производства, что значительно сокращает время простоя при переналадке на другую продукцию. Это оптимальный выбор для гибких производственных линий OCTG с широким спектром спецификаций, совместимых с технологией прямой формовки DFT, что позволяет существенно повысить общую производительность линии.
Основные преимущества профессионального оборудования для правки труб OCTG
По сравнению с обычными трубоправильными станами специализированные станы для правки труб OCTG обладают уникальными техническими преимуществами, разработанными с учетом особенностей производства труб для нефтяной промышленности:
1. Соответствие стандартам API и сверхвысокая точность прямолинейности
Профессиональное оборудование для правки труб OCTG обеспечивает точность прямолинейности до ±0,2 мм/м, что полностью соответствует отраслевым стандартам API 5CT и API 5L. Оно позволяет исключить бракованную продукцию, вызванную деформацией изгиба, и гарантирует, что трубы пройдут строгий контроль качества при эксплуатации в скважине.
2. Отсутствие повреждений поверхности и стабильная однородность стенки
Благодаря применению специально разработанных роликов с параболическим профилем и технологии поддержания постоянного давления оборудование предотвращает появление вмятин, царапин и овальности на поверхности труб в процессе правки. Оно обеспечивает сохранность сварного шва и равномерность толщины стенок, сохраняя механические свойства высокопрочных стальных труб.
3. Эффективное снятие остаточных напряжений
Целевые параметры процесса выпрямления позволяют устранить остаточные напряжения, возникающие при сварке и калибровке, предотвращая отскок трубы при изгибе и деформацию резьбы при последующей обработке. Это повышает усталостную прочность изделия и продлевает срок его службы в суровых условиях скважины.
4. Высокая совместимость и гибкость производства
Она отличается высокой совместимостью с основными технологическими процессами линий сварки электродуговой сваркой (ERW), включая формовку методом W, гибкую формовку FF/FFX и прямую формовку DFT. Она обеспечивает быстрое переключение между круглыми, квадратными и прямоугольными профилями труб OCTG, адаптируясь к разнообразным производственным потребностям современных трубных заводов.
5. Низкие эксплуатационные расходы и высокая производительность
Автоматическая настройка параметров и конструкция, обеспечивающая быструю замену, сокращают необходимость ручного вмешательства, что позволяет снизить затраты на рабочую силу и уменьшить вероятность человеческих ошибок. Стабильная работа оборудования снижает износ и частоту отказов, продлевая срок службы и повышая эффективность непрерывного производства.
Полное руководство по выбору машин для правки труб OCTG (основные критерии)
Выбор неподходящей машины для правки приведет к нестабильному качеству продукции, частым поломкам оборудования и увеличению производственных затрат. Приведенные ниже основные критерии помогут вам выбрать наиболее подходящее оборудование для вашей линии по производству труб OCTG.
1. Диапазон технических характеристик соединительных труб
Сначала необходимо уточнить наружный диаметр, толщину стенки и марку стали производимых труб OCTG. Для производства тонкостенных высокоточных обсадных труб требуются семивалковые высокоточные правки; для производства средне- и толстостенных стандартных труб можно использовать экономичные пятивалковые модели; при смешанном производстве с различными техническими характеристиками предпочтительно использовать гидравлическое оборудование с быстрой сменой правки для повышения эффективности переналадки.
2. Адаптация к скорости производственной линии
Высокоскоростные линии по производству труб методом электродуговой сварки (ERW), поддерживающие технологии формовки FF/FFX и DFT, должны комплектоваться высокоскоростными синхронными правками, чтобы избежать технологических «узких мест». Для низкоскоростных традиционных линий можно выбирать стандартные модели, что позволит сдержать затраты на оборудование и при этом обеспечить соответствующий производственный ритм.
3. Уточнить требования к допускам по качеству
Для производства высококачественной продукции OCTG экспортного класса, к которой предъявляются строгие требования API по допускам, следует выбирать высокоточное семивалковое выравнивающее оборудование, обеспечивающее сверхнизкую погрешность прямолинейности и полное отсутствие отскока. Для обычной продукции промышленного класса стандартные пятивалковые модели способны удовлетворить базовые требования к качеству.
4. Уделяйте первостепенное внимание совместимости линий
Необходимо убедиться, что габариты, скорость подачи и система управления правки соответствуют процессам формовки, калибровки и охлаждения на начальном этапе. Интегрированные модели автоматизированного управления с базами данных рецептур и возможностью настройки параметров одним нажатием кнопки лучше подходят для современных интеллектуальных линий по производству труб OCTG.
5. Учтите расходы на техническое обслуживание и эксплуатацию
Для долгосрочного серийного производства следует отдавать предпочтение оборудованию, отличающемуся простотой обслуживания, низким износом роликов и наличием гидравлических механизмов быстрой смены. Это позволит эффективно сократить последующие затраты на замену, трудозатраты и простои в производстве, обеспечив максимальную долгосрочную экономическую выгоду.
Распространенные производственные проблемы, решаемые с помощью профессиональных выпрямителей труб OCTG
Многие трубные заводы сталкиваются с частыми жалобами на качество и низкими показателями брака из-за устаревшего оборудования для правки. Профессиональные машины для правки труб OCTG идеально решают следующие проблемы отрасли:
-
Отскок при гибке труб: Тщательно устранить остаточные напряжения, чтобы избежать деформации после обработки
-
Неравномерная прямолинейность и отклонения размеров за пределами допустимых отклонений: Многоточечная циклическая коррекция обеспечивает общую геометрическую согласованность
-
Низкая эффективность производства, вызванная частыми изменениями технических требований: Конструкция, обеспечивающая быструю смену оснастки, сокращает время простоя и повышает коэффициент загрузки линии
-
Царапины на поверхности и повреждения сварного шва: Конструкция с профилированными роликами обеспечивает сохранность поверхности трубы
-
Нестабильное качество партии: Автоматическое управление по замкнутому циклу обеспечивает стабильный эффект выпрямления для всех изделий
Заключение
Являясь заключительным звеном, обеспечивающим точность на линиях по производству труб OCTG методом электросварки (ERW), правка напрямую определяет класс качества продукции и её конкурентоспособность на рынке. Понимание принципа упруго-пластической правки, классификации оборудования и научных правил его выбора помогает производителям подобрать наиболее подходящее оборудование в соответствии с производственными потребностями, что позволяет эффективно повысить долю годной продукции, снизить эксплуатационные расходы и обеспечить стабильное и эффективное серийное производство нефтяных обсадных и эксплуатационных труб высокого качества.
Независимо от того, модернизируете ли вы старые производственные линии или строите новые интеллектуальные заводы по производству труб OCTG, выбор высокоточного, универсального и не требующего частого технического обслуживания выпрямительного стана является залогом долгосрочного стабильного развития вашего трубопроизводства.
Часто задаваемые вопросы
Вопрос 1: Каков стандартный допуск на прямолинейность для труб OCTG?
Согласно стандартам API 5CT, для труб OCTG премиум-класса допускается отклонение по прямолинейности в пределах ±0,2 мм на метр, которое можно стабильно обеспечить только с помощью профессионального многовалкового выпрямительного оборудования.
Вопрос 2: Могут ли обычные трубовыпрямители заменить специализированные станки для выпрямления труб OCTG?
Нет. Обычные выпрямители не способны устранить остаточное напряжение в трубах из высокопрочной стали и не соответствуют строгим стандартам допусков API, что часто приводит к браку продукции при применении в нефтегазовой отрасли.
Вопрос 3: Как продлить срок службы роликов машины для правки труб OCTG?
Регулярно выполнять калибровку зазоров и углов между валками, использовать износостойкие валки высокой твердости и подбирать параметры правки в соответствии с техническими характеристиками труб, чтобы снизить трение и износ от экструзии.
 English
 Español
 Русский
 العربية
 Français
 Português