Введение
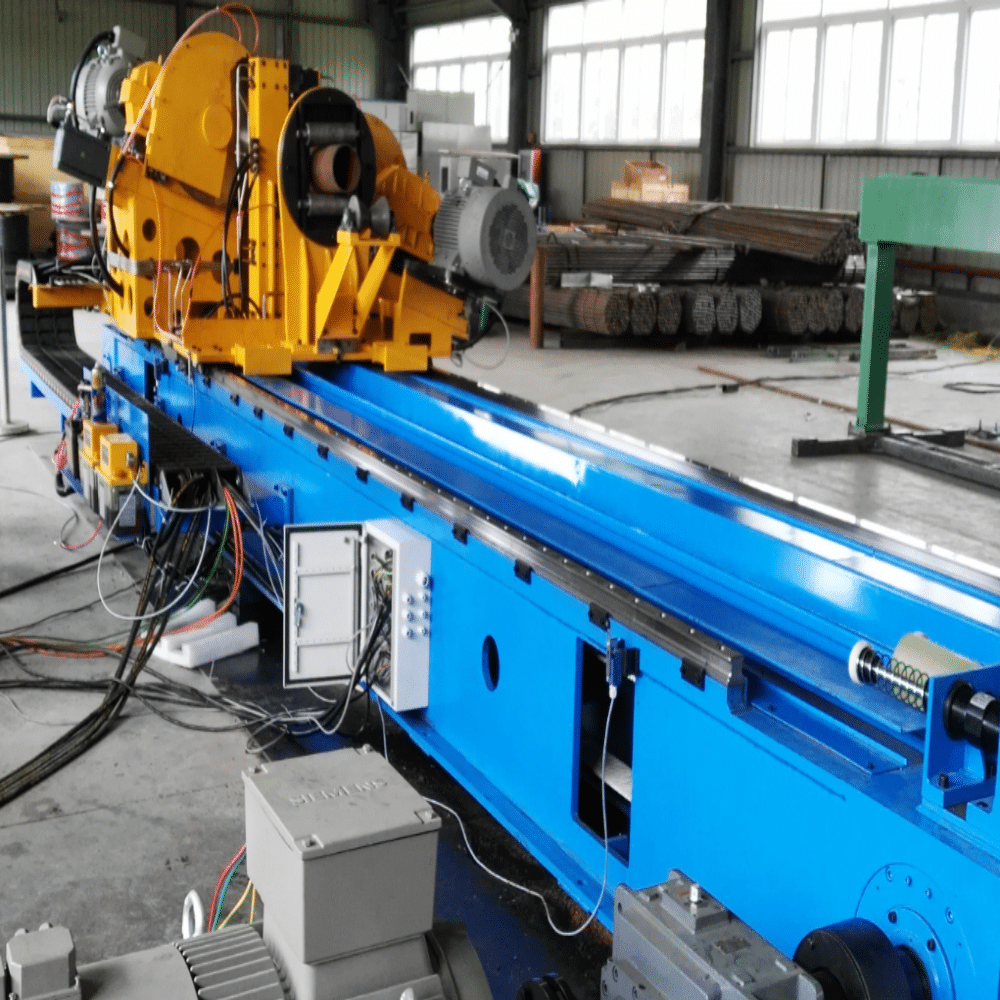
На линиях непрерывного производства труб методом электросопротивления (ERW) станция «летучей» отрезки является одним из наиболее важных узлов финишной обработки. Она осуществляет отрезку на ходу непрерывно движущихся труб после калибровки, не прерывая производственный ритм стана. Для современных трубопрокатных станов ERW, ориентированных на производство труб премиум-класса, выделяются две основные технологии холодной отрезки: Пила для резки на холодном металле и Фрезерование с холодной отсечкой. Обе технологии устраняют недостатки традиционных горячих пил трения, такие как обугливание концов труб, сильные заусенцы, обширная зона термического влияния и обильное искрение, однако они принципиально различаются по механической конструкции, кинематике резания, диапазону производительности и экономическим показателям……
Многие инженеры трубных заводов и руководители предприятий затрудняются определить, какая система лучше всего подходит для их ассортимента продукции, целевых показателей скорости линии и инвестиционного бюджета. В этой статье объясняется принцип механической работы каждого станка, сравнивает сценарии практического применения, перечисляет основные преимущества и ограничения, и обобщает практические принципы отбора чтобы помочь вам принять оптимальные инвестиционные решения в отношении новых линий по производству стальных труб с сварным швом (ERW) или модернизации существующих заводов.
1. Принцип работы холодной летающей пилы
«Cold Flying Saw» — это синхронизированный с сервоприводом станок для холодной отрезки, который широко устанавливается в зоне отделки непосредственно после калибровочного стана на линиях по производству труб с электроопорной сваркой (ERW).
Механический принцип
Вся установка состоит из сервоприводной перемещающейся каретки, гидравлического/пневматического зажимного устройства для труб, пильного шпинделя с высоким крутящим моментом, дискового пильного полотна для холодной резки с наконечниками из карбида вольфрама (TCT), системы подачи охлаждающей жидкости, датчика длины с энкодером и контроллера движения PLC SRET.
Когда труба, изготовленная методом непрерывной сварки в осевой направлении (ERW), проходит через измерительный ролик, датчик высокого разрешения передает данные о скорости трубы и накопленной длине в режиме реального времени в систему управления движением. Как только достигается заданная длина отреза, каретка с сервоприводом быстро ускоряется, чтобы полностью синхронизировать свою скорость перемещения со скоростью движущегося трубопровода. Гидравлические зажимы прочно фиксируют трубу, чтобы исключить относительные вибрации во время резки. Циркулярная пила с твердосплавными зубьями вращается с контролируемой низкой или средней частотой вращения при постоянном крутящем моменте, выполняя полный сквозной рез по всему поперечному сечению трубы за один проход. Охлаждающая жидкость распыляется непрерывно для удаления стружки и отвода минимального тепла резания, что позволяет поддерживать низкую температуру конца трубы — отсюда и термин “холодная резка”. По завершении резки зажимы освобождаются, каретка замедляется и возвращается в исходное положение для следующего цикла резки, а отрезанный отрезок трубы перемещается на выходной стол для дальнейшей обработки.
Основная функция кинематики: Один диск циркулярной пилы прорезает стенку трубы на всю толщину и проходит через весь диаметр трубы за один ход пилы. Все режущие усилия принимает на себя сам пильный диск.
Основные эксплуатационные характеристики
- Режущий механизм: полное круговое пиление, удаление стружки с помощью одного пильного диска из ТКТ
- Зона термического воздействия: практически нулевая, отсутствие изменения цвета на конце трубы
- Типичный диапазон применения: наружный диаметр от 16 мм до 168 мм; толщина стенки 0,8–6,0 мм — трубы из углеродистой, легированной и нержавеющей стали
- Типичная регулировка скорости линии: 20–80 м/мин
- Допуск по длине: от ±0,5 до ±1,0 мм
- Качество торца трубы: минимальное количество заусенцев, ровная поверхность среза; минимальные трудозатраты на вторичную обработку
- Расходные материалы: твердосплавные диски для циркулярных пил; стоимость дисков относительно высока для больших диаметров.
2. Принцип работы фрезерного станка с холодным отрезом
Фрезерная резка в холодном состоянии (также известная как «летучая фрезерная пила» или «двухголовочная фрезерная резка») — это ещё одно отработанное решение для холодной резки труб среднего и крупного размера, изготовленных методом сварки в осевой плоскости (ERW), которое всё чаще применяется при производстве конструкционных труб, полуфабрикатов OCTG и линий по производству конструкционных труб большого диаметра.
Механический принцип
В отличие от однолезвийной пилы полного прорезания Cold Flying Saw, система Cold Cut-off использует принцип удаления стружки посредством периферийного фрезерования. Система также построена на основе сервосинхронизированной подвижной каретки, высокопрочного зажимного механизма, сервоуправления движением на базе ПЛК и системы измерения длины с замкнутым контуром. Однако вместо одной дисковой пилы большого диаметра в ней используется одна или несколько головок с твердосплавными фрезами меньшего диаметра, расположенных по окружности трубы.
Во время цикла резки: перемещающаяся каретка точно синхронизируется с движущейся трубой, изготовленной методом электродуговой сварки (ERW); трубу надежно фиксируют сверхпрочные гидравлические зажимы. Каждая фрезерная головка вращается с высокой периферийной скоростью и радиально врезается в стенку трубы. Вместо того чтобы прорезать трубу насквозь за один проход, каждый фрезерный инструмент срезает лишь часть стенки трубы. Несколько фрез работают согласованно по всей окружности трубы, удаляя материал слой за слоем путем фрезерования стружки, пока труба не будет полностью разрезана. Непрерывная подача охлаждающей жидкости под высоким давлением удаляет мелкую фрезерную стружку и контролирует температуру резания. По завершении резания зажимы открываются; каретка возвращается в исходное положение для следующего цикла.
Основная функция кинематики: периферийное сегментное фрезерование: многолезвийные фрезы постепенно удаляют материал стенки по всей окружности трубы, при этом ни одно лезвие не должно охватывать весь диаметр трубы.
Основные эксплуатационные характеристики
- Режущий механизм: периферийное сегментное фрезерование, несколько твердосплавных фрезерных головок удаляют материал стенки трубы по частям
- Зона термического воздействия: очень небольшая, чистый металлический конец трубы без следов пригорания
- Типичный диапазон применения: наружный диаметр от 114 мм до 273 мм и более; толщина стенок 1,0–10 мм — трубы из углеродистой и легированной стали
- Типичная регулировка скорости конвейера: до 120 м/мин для труб среднего и крупного размера
- Допуск по длине: ±0,5 мм (типичное значение)
- Качество торца трубы: превосходная перпендикулярность, практически полное отсутствие заусенцев; отлично подходит для последующей обработки: снятия фаски, нарезания резьбы и гидравлических испытаний
- Расходные материалы: сменные твердосплавные фрезерные пластины; возможна повторная заточка пластин для снижения эксплуатационных расходов.
3. Различия в применении между холодной пилой и фрезерованием с холодной отсечкой
Хотя обе технологии позволяют осуществлять холодную обрезку на ходу без остановки прокатного стана, их оптимальные сценарии применения демонстрируют явные различия в диапазоне размеров труб, скорости линии, марке материала, требованиях к последующим технологическим процессам и совокупных эксплуатационных затратах.
3.1 Наружный диаметр и толщина стенки трубы
Пила «Cold Flying Saw» отлично подходит для трубки с малым и средним наружным диаметром до 168 мм. По мере увеличения наружного диаметра трубы требуемый диаметр одиночного пильного диска резко возрастает, что приводит к значительному удорожанию диска, увеличению габаритов станка и росту режущей нагрузки. При обработке труб с толщиной стенки более 6 мм одиночная пила для холодного резания сталкивается с сильным сопротивлением резанию, повышенным риском сколов диска и сокращением срока его службы.
Фрезерование с холодной отсечкой отличается трубы со средним и большим наружным диаметром от 114 мм до 273 мм и более. Поскольку каждая фреза зацепляется лишь с частью стенки трубы, диаметр фрезы не обязательно должен соответствовать полному внешнему диаметру трубы. Такая фреза обеспечивает более стабильную обработку труб с толстыми стенками при меньших пиковых значениях режущего момента на главном шпинделе, что делает её предпочтительным выбором для производства крупногабаритных конструкционных труб с электродуговой сваркой (ERW) и полуфабрикатов труб OCTG.
3.2 Скорость производственной линии
Пила «Cold Flying Saw» подходит для линий сварки электродуговым способом со средней скоростью. Когда скорость линии превышает 80 м/мин при обработке труб среднего размера, время резки с полным провалом одним лезвием становится трудно уложиться в пределы доступного синхронного хода подвижной каретки, что ограничивает максимально достижимую скорость стана.
Фрезерование методом «холодного отреза» позволяет обеспечить более высокую скорость линии — до 100–120 м/мин — при производстве труб среднего и большого диаметра. Сегментированное распределенное фрезерование сокращает продолжительность одного хода резания, что делает его более подходящим для высокопроизводительных линий по производству труб большого диаметра с электродуговой сваркой.
3.3 Качество торцов труб и последующие технологические процессы
Оба метода обеспечивают гораздо более высокое качество торцов труб по сравнению с традиционной горячей пилой трения. Холодная летающая пила обеспечивает гладкую, перпендикулярную торцевую поверхность для труб малого и среднего диаметра. Она идеально подходит для мебельных труб, автомобильных труб, труб для систем отопления, вентиляции и кондиционирования воздуха, а также конструкционных труб общего назначения, где допустимо умеренное качество торцов. На внутренней поверхности труб с более толстыми стенками могут оставаться незначительные остаточные заусенцы, требующие легкой зачистки.
Фрезерование с холодной отсечкой обеспечивает превосходную перпендикулярность торцов и профиль, практически не имеющий заусенцев. Фрезерованные торцы труб готовы к последующим операциям, таким как торцевание, снятие фаски, нарезание резьбы и гидростатические испытания, что полностью соответствует производственным требованиям API к трубам и значительно сокращает объём работ по вторичной обработке.
3.4 Совместимость материалов
Пила «Cold Flying Saw» хорошо подходит для углеродистой стали, низколегированной стали и тонкостенной нержавеющей стали. При обработке высокопрочных толстостенных марок стали ударная нагрузка на отдельное лезвие повышает риск его поломки.
Фрезерование с холодным отрезом демонстрирует лучшую адаптивность при обработке высокопрочных марок углеродистой и легированной стали. При фрезеровании режущая сила распределяется по нескольким рабочим точкам инструмента, что снижает ударную нагрузку на каждую отдельную твердосплавную пластину.
3.5 Капитальные вложения и эксплуатационные расходы
Технология «Cold Flying Saw» требует относительно меньших первоначальных инвестиций в оборудование для обработки труб малого и среднего диаметра. Однако крупные цельные круглые пильные диски из карбида тантала (TCT) являются дорогостоящими расходными материалами, а при обработке толстостенных или высокопрочных материалов частота замены дисков увеличивается, что приводит к росту долгосрочных эксплуатационных затрат.
Фрезерование методом «холодного отреза» требует более высоких первоначальных капиталовложений из-за сложной многоголовочной механической конструкции и совершенной сервосинхронной системы. Тем не менее при массовом производстве затраты на расходные материалы ниже: заменять приходится лишь небольшие твердосплавные пластины, которые перед утилизацией можно многократно перезатачивать. При крупносерийном производстве труб большого диаметра совокупная стоимость владения зачастую оказывается выгодной.
4. Основные принципы выбора для инженеров трубных цехов по производству труб с сварным швом
Выбор между холодной пилой и фрезерной холодной отрезкой не должен зависеть исключительно от стоимости оборудования. Необходимо проанализировать ассортимент продукции, технические характеристики фрезы, последующий технологический процесс и совокупную стоимость владения. Ниже приведены практические рекомендации по выбору.
Принцип 1: Подбирайте оборудование в соответствии с диапазоном размеров вашей основной трубы
- Выберите пилу Cold Flyingесли основной ассортимент вашей продукции охватывает наружный диаметр 16–168 мм и толщину стенки ≤6 мм. Данное оборудование обеспечивает удовлетворительную производительность при сбалансированных инвестициях для малых и средних заводов по производству труб с электродуговой сваркой, выпускающих трубы для мебели, автомобильные трубы и трубы для легких конструкций.
- Выберите «Фрезерование с холодной отсечкой»если вашей основной продукцией являются средне-крупные трубы с наружным диаметром ≥114 мм и толщиной стенки свыше 6 мм, в том числе конструкционные стальные трубы и полуфабрикаты по стандарту API. Даже если у вас есть пересекающийся диапазон производства 114–168 мм, оцените объём производства: при выпуске большого количества крупнокалиберных труб предпочтительнее использовать фрезерование с холодной отрезкой.
Принцип 2: Согласовать с максимальной рабочей скоростью линии ERW
Проверьте максимальную скорость линии вашего калибровочного стана. Если целевая скорость линии для труб малого и среднего диаметра не превышает 80 м/мин, то холодная отрезная пила позволит достичь производственных показателей. Если же вы эксплуатируете высокоскоростной станок для производства труб большого диаметра методом электродуговой сварки со скоростью свыше 80 м/мин, то с технической точки зрения более целесообразно использовать фрезерную холодную отрезку.
Принцип 3: Учитывать требования к последующей обработке
Если на вашем производстве имеются отдельные станции для торцевой обработки и удаления заусенцев, а также есть возможность выполнять незначительные операции по доработке после резки, то использование «Cold Flying Saw» станет целесообразным решением.Если готовые трубы поступают непосредственно на гидравлический испытатель, на станцию скоса торцов, резьбонарезки или поставляются в соответствии со стандартом API со строгими требованиями к перпендикулярности торцов, настоятельно рекомендуется использовать фрезерную холодную отрезку для сокращения трудозатрат на вторичную обработку и времени цикла.
Принцип 4: Оценка марок материалов и объёма производственной партии
Для производства небольших и средних партий с использованием труб различных размеров (от малых до средних) метод «Cold Flying Saw» обеспечивает высокую гибкость. Для массового серийного производства, ориентированного на трубы из высокопрочной легированной стали большого диаметра, метод «Milling Cold Cut-off» позволяет снизить долгосрочные затраты на инструмент и повысить время безотказной работы оборудования.
Принцип 5: Соотношение капитального бюджета и совокупной стоимости владения
Не принимайте решения, руководствуясь исключительно первоначальной стоимостью приобретения. Рассчитайте совокупную стоимость, включая расход запасных частей, стоимость режущих элементов (лезвий/пластин), потери от простоев при замене инструмента, а также затраты труда на дополнительную обработку концов труб. Более высокие первоначальные инвестиции в оборудование для холодной отрезки фрезерованием зачастую приносят долгосрочную экономию для предприятий, производящих большие объемы крупнокалиберных труб.
5. Заключение
«Cold Flying Saw» и «Milling Cold Cut-off» представляют собой две передовые технологии холодной резки «на ходу» для современных линий по производству труб с электродуговой сваркой (ERW), каждая из которых устраняет основные недостатки традиционной горячей резки трением.
В системе «Cold Flying Saw» используется один дисковый пильный диск из твердосплавного материала (TCT) для резки по всему поперечному сечению; она наиболее подходит для труб с малым и средним наружным диаметром (не более 168 мм), средней скорости конвейера и производства труб общего назначения с умеренными требованиями к качеству торцов.
Фрезерование методом «Cold Cut-off» основано на принципе многоголового периферийного сегментного фрезерования. Оно предназначено для труб среднего и большого диаметра, позволяет обрабатывать трубы с более толстыми стенками и на более высоких линейных скоростях, обеспечивая превосходную перпендикулярность торцов труб при производстве труб по стандарту API и высококачественных конструкционных труб, несмотря на более высокие первоначальные капиталовложения.
При модернизации существующего трубопрокатного стана для сварки электродуговой сваркой (ERW) или при планировании новых производственных линий сначала определите ассортимент продукции, целевую скорость линии и технологический процесс последующей обработки. Правильный выбор оборудования для отрезки на ходу позволит повысить качество готовых труб, сократить затраты на последующую обработку, максимально увеличить время безотказной работы стана и обеспечить ощутимое увеличение прибыли вашего трубопроизводства.
 English
 Español
 Русский
 العربية
 Français
 Português