Обзор
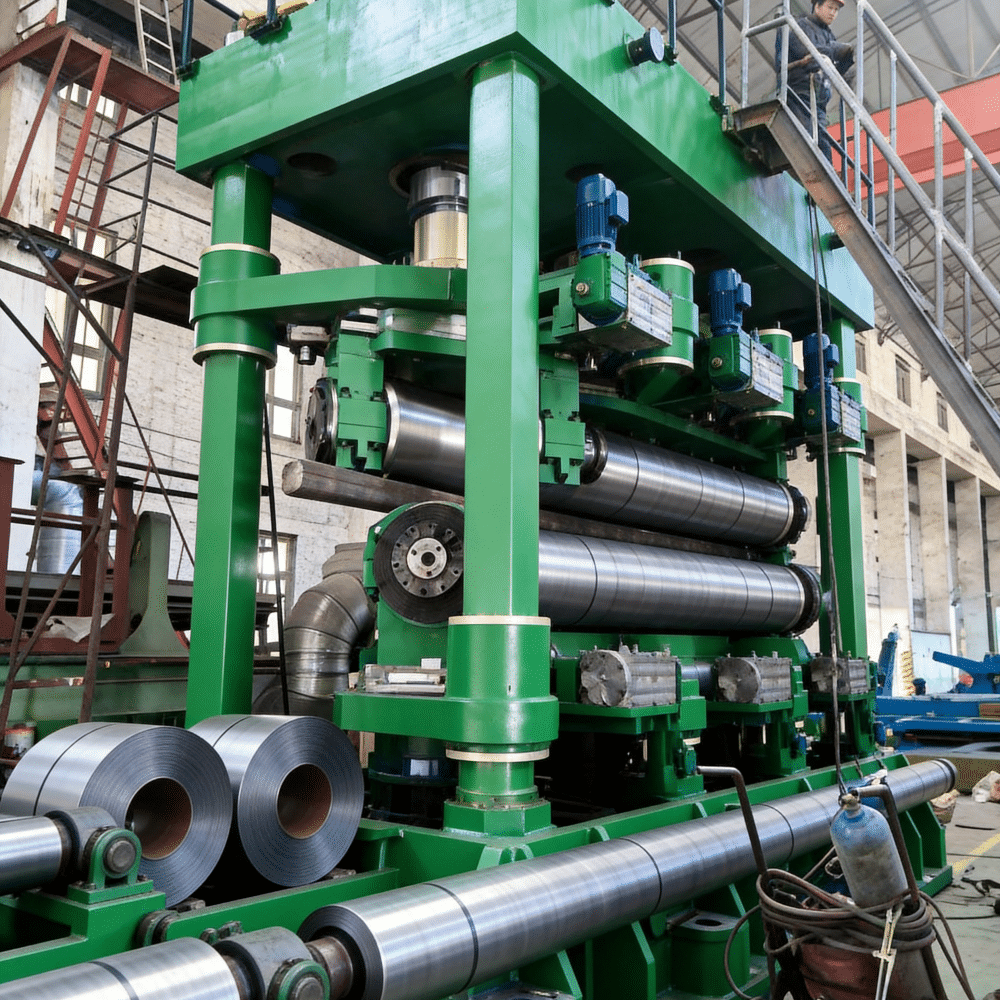
В современном производстве стальных труб, машина для правки стальных труб, также широко известный как машина для выпрямления труб, является незаменимым оборудованием для финишной обработки на линиях по производству бесшовных стальных труб, труб с электродуговой сваркой (ERW) и труб для нефтегазовой промышленности (OCTG). После горячей прокатки, термообработки, охлаждения и транспортировки в стальных трубах возникают сложные изгибные деформации и остаточные внутренние напряжения. Непрямые трубы серьезно влияют на последующие процессы, такие как нарезание резьбы, гидростатические испытания, неразрушающий контроль и конечную поставку продукции. Плохая прямолинейность приводит к погрешностям при нарезании резьбы, нестабильным результатам испытаний под давлением, ускоренному износу инструмента и даже к браку труб для нефтепромышленности, изготовленных по стандарту API.
Высокопроизводительный оборудование для правки труб устраняет многонаправленное изгибание, перераспределяет остаточные напряжения и обеспечивает соответствие прямолинейности труб требованиям стандартов API 5CT, ISO и других международных стандартов. Независимо от того, эксплуатируете ли вы новый трубопрокатный стан, модернизируете существующую линию отделки труб или ищете промышленный выпрямитель для замены в целях производства обсадных труб OCTG, буровых труб и толстостенных легированных труб, понимание принципа выпрямления, категорий оборудования и сценариев применения поможет вам принять правильные решения об инвестициях в оборудование. В данной статье рассматриваются основные принципы работы, основные типы правки, ключевые различия в характеристиках и реальные примеры применения на производственных линиях производителей стальных труб по всему миру.
Принцип работы машины для правки стальных труб
Основной физический принцип выпрямления труб заключается в следующем: повторяющееся упруго-пластическое чередующееся изгибание. Стальная труба имеет диапазон упругой деформации и порог пластической деформации. Когда внешнее давление превышает предел текучести материала, происходит необратимое изменение формы.
В процессе работы стальная труба подается на станцию правки. Под совместным воздействием нескольких групп роликов, расположенных со смещением, или гидравлического прижимного механизма труба подвергается непрерывному воздействию чередующихся изгибающих сил в разных направлениях. Местные выпуклые изгибы сгибаются назад за пределом текучести; при снятии внешней нагрузки происходит частичное упругое восстановление, в то время как пластическая деформация сохраняет корректирующий эффект. После нескольких циклов обратного изгиба неравномерная кривизна в разных направлениях постепенно устраняется. Одновременно с этим неравномерные остаточные напряжения, возникшие при горячей прокатке и термообработке, перераспределяются и частично снимаются, благодаря чему готовая труба сохраняет стабильную прямолинейность после выхода из стана.
К ключевым факторам, влияющим на качество конечной правки, относятся: наружный диаметр трубы, отношение толщины стенки к диаметру, предел текучести материала (углеродистая сталь, легированная сталь, нержавеющая сталь), степень исходного изгиба, количество валков, регулировка зазора между валками, скорость подачи и жесткость стана. Для высокопрочных марок стали OCTG, таких как P110 и Q125, требуется более высокое усилие прессования и многопроходная правка, чтобы компенсировать сильный эффект пружинного отскока.
Современная автоматическая Станок для правки труб с ЧПУ обладает встроенной системой серворегулировки, функцией контроля прямолинейности в режиме реального времени и функцией сохранения настроек. Операторы вводят технические характеристики трубы, марку материала и заданную прямолинейность; система автоматически регулирует угол наклона роликов, зазор и скорость подачи, что позволяет значительно сократить погрешности ручной настройки и повысить стабильность качества партий при серийном производстве труб.

Основные типы машин для правки стальных труб
В зависимости от конструкции, механизма выпрямления и способа приложения усилия промышленные трубовыпрямители в основном подразделяются на многовалковые выпрямительные станки, двухвалковые гиперболические выпрямительные станки, выпрямительные станки с гидравлическим прессом (точечные выпрямители) и выпрямительные станки с поворотной головкой. Каждая категория обладает уникальными конструктивными особенностями, уровнем точности, производственной мощностью и подходящим спектром обработки для различных видов стальных труб.
1. Многовалковый выпрямитель (6-валковый, 8-валковый, 10-валковый, 13-валковый выпрямитель труб)
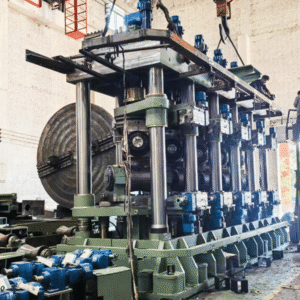
Многовалковый правщик — это наиболее широко используемое оборудование для непрерывной правки на крупных линиях по производству стальных труб; его также называют поперечно-валковым правщиком. Правящие валки расположены в два ряда — верхний и нижний — в шахматном порядке, а гиперболический профиль валков повторяет форму наружной поверхности круглых стальных труб.
Рабочий процесс: Стальная труба непрерывно продвигается вперед под действием вращающихся роликов. Смещенные группы роликов обеспечивают многократную многонаправленную чередующуюся гибку. Однопроходная непрерывная обработка обеспечивает выпрямление длинных труб. Большее количество роликов означает больше циклов изгиба, более высокую точность выпрямления и более равномерное снятие напряжений. Обычно используются модели с 6, 8, 10 и 13 роликами.
Преимущества: Высокая эффективность непрерывного производства, высокая скорость подачи, возможность последовательного подключения к стану по производству бесшовных труб, линии по производству труб с электродуговой сваркой (ERW) и линии финишной обработки; хорошая защита поверхности; стабильные рабочие характеристики при серийном производстве; возможность использования с трубами из углеродистой, легированной и нержавеющей стали.
Ограничения: Ограниченные возможности коррекции для труб с чрезвычайно сильным локальным изгибом; для толстостенных труб OCTG сверхбольшого диаметра требуется оборудование с повышенной жесткостью; занимаемая площадь оборудования относительно велика.
Типичные области применения: Бесшовные трубы из углеродистой стали, стальные трубы с электродуговой сваркой (ERW), обсадные и добывающие трубы среднего диаметра, стальные трубы общего назначения для трубопроводов. Широко используются на трубопрокатных заводах для массового непрерывного производства.
2. Двухвалковая гиперболическая правка
В двухвалковом правковом станке используются два больших гиперболических конических валка. За счёт регулировки угла установки между двумя валками труба при прохождении через зазор между ними совершает спиральное движение вперёд. При этом весь корпус трубы подвергается поочередной коррекции изгиба по всей окружности на 360 градусов.
По сравнению с многовалковыми установками двухвалковая конструкция имеет меньшее количество валков, более простую механическую конструкцию и требует меньших инвестиционных затрат.
Преимущества: Компактная конструкция, низкая стоимость оборудования, удобная замена роликов, гибкая регулировка для широкого диапазона наружных диаметров труб.
Ограничения: Точность правки несколько ниже, чем у многовалковых правки; не подходит для высокопрочной трубы OCTG с толстыми стенками; обычно используется в качестве оборудования для черновой правки или вспомогательного оборудования для чистовой обработки.
Типичные области применения: Бесшовные трубы малого и среднего диаметра, сортовой прокат, тонкостенные трубы из нержавеющей стали; заводы по производству стальных труб малой и средней мощности.
3. Гидравлический прессовый правщик (правщик точечного давления / правщик поршневого типа)
Гидравлический прессовый правка относится к оборудованию для прерывистой точечной коррекции. Изогнутый участок стальной трубы устанавливается под гидравлическим поршнем; гидравлический цилиндр высокого давления оказывает сосредоточенное давление на точку изгиба, вызывая пластическую деформацию и устраняя точечный изгиб.
Речь идет о прерывистой партийной обработке, а не о непрерывном поточном производстве. Операторы или контрольные датчики поочередно определяют места изгиба, выполняют корректировку прессованием и после каждой операции повторно проверяют прямолинейность.
Преимущества: Чрезвычайно большое усилие прессования; превосходный эффект исправления сильных локальных изгибов; подходит для высокопрочных буровых труб и обсадных труб OCTG большого диаметра и с толстыми стенками, которые сложно обрабатывать на роликовых правках; позволяет восстанавливать деформированные готовые трубы.
Ограничения: Низкая эффективность производства, высокая трудоемкость, не может сравниться с высокоскоростной непрерывной производственной линией; высокая зависимость от опыта оператора; не подходит для массового производства больших партий.
Типичные области применения: Ремонт крупногабаритных толстостенных труб OCTG, буровых труб, труб из высоколегированной стали, а также труб, деформированных после термообработки, и переработка труб, не соответствующих требованиям.
4. Машина для правки с поворотной головкой
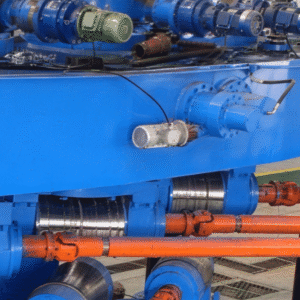
Машина для правки с вращающейся головкой также называется правкой с вращающейся матрицей. Правочная головка оснащена несколькими группами правочных блоков и вращается с высокой скоростью вокруг оси стальной трубы. Пока труба линейно перемещается вперед, вращающаяся головка оказывает периодическое многонаправленное изгибающее усилие, обеспечивая равномерную по окружности коррекцию.
Преимущества: Очень высокая точность правки, хорошие эксплуатационные характеристики при обработке тонкостенных прецизионных труб малого диаметра; компактная конструкция.
Ограничения: Ограниченный диапазон диаметров; высокие требования к техническому обслуживанию инструмента; не подходит для крупногабаритных нефтепроводов с толстыми стенками.
Типичные области применения: Трубки для прецизионных приборов, трубки из нержавеющей стали малого диаметра, гидравлические трубки для автомобильной промышленности, высокоточные тонкостенные круглые прутки.
Основные различия между различными станками для правки стальных труб
Правильный выбор трубоправильной машины напрямую влияет на производственную мощность, выход готовой продукции и общую рентабельность инвестиций. В приведенной ниже сравнительной таблице обобщены основные различия по режиму работы, точности выпрямления, производственной мощности, применимым характеристикам труб и типичным конечным продуктам.
Важные замечания по выбору оборудования:
1. Для основной производственной линии по изготовлению обсадных и насосно-промывочных труб OCTG в соответствии со стандартом API 5CT, многовалковый правковый станок Является основным оборудованием для первичного выпрямления. Установите гидравлический пресс-выпрямитель в качестве вспомогательной станции доработки для сильно погнутых труб.
2. Для прецизионных труб из нержавеющей стали малого диаметра и тонкостенных можно выбрать двухвалковый или ротационный выпрямитель в зависимости от требуемого допуска.
3. При производстве буровых труб большого диаметра с толстыми стенками часто требуется применение комбинированной технологии: черновая многовалковая правка в сочетании с окончательной гидравлической точечной коррекцией.
Реальные промышленные применения на линиях по производству стальных труб
1. Линия по производству бесшовных стальных труб
После горячей пробивки, прокатки и охлаждения бесшовные стальные трубы подвергаются общей деформации изгиба. Многовалковый правщик устанавливается перед завершающими операциями, такими как калибровка, неразрушающий контроль и нарезание резьбы. Прямолинейность после правки гарантирует нормальную работу последующих устройств для неразрушающего контроля и продлевает срок службы резьбонарезного инструмента.
2. Линия по производству труб с электродуговой сваркой (ERW)
Остаточные напряжения в сварном шве и деформации, возникающие при охлаждении, приводят к искривлению труб. Встроенный многовалковый выпрямитель выполняет коррекцию сразу после сварки и калибровки, что позволяет повысить стабильность размеров готовых труб, предназначенных для использования в качестве конструкционных стальных труб и труб для транспортировки по трубопроводам.
3. Линия по производству обсадных и насосно-компрессорных труб (OCTG)
Это один из самых сложных сценариев применения трубоправильных станков. Перед прохождением резьбонарезного станка с ЧПУ и гидростатического испытательного станка трубы OCTG должны соответствовать строгим требованиям к прямолинейности. Искривленная труба приведет к погрешности шага резьбы, ухудшит качество резьбы по стандарту API и даже станет причиной неточных данных гидростатического испытания под давлением. Большинство производителей труб OCTG используют в качестве основного оборудования 8-валковые или 10-валковые высокопроизводительные выпрямительные станки, а также гидравлические прессовые выпрямительные станки для доработки толстостенных обсадных и буровых труб.
4. Производство прецизионных труб из нержавеющей стали и сплавов
Трубы для теплообменников, приборные трубы и трубы для автомобильной гидравлики должны обладать сверхвысокой прямолинейностью. Для обеспечения соблюдения строгих требований к допускам при производстве высокоточных труб широкое применение нашли двухвалковые или ротационные рихтовальные станки.
5. Мастерская по переделке и ремонту труб
Гидравлический прессовый правщик является основным оборудованием для ремонта деформированных труб, поврежденных в результате термообработки, транспортировки или погрузочно-разгрузочных работ, что позволяет снизить процент брака дорогостоящей легированной стали и продукции OCTG.
Распространенные проблемы и практические советы по выбору
Многие производители сталкиваются с низким качеством правки после приобретения правкового оборудования. К типичным проблемам относятся остаточная периодическая деформация, вмятины на поверхности, а также недостаточная коррекция при обработке высокопрочных марок стали. Основными причинами являются несоответствующий профиль роликов, неправильная регулировка зазора, недостаточная жесткость станка, неподходящая скорость подачи и сильный износ роликов.
Рекомендации по выбору для международных покупателей:
1. Перед составлением коммерческого предложения необходимо уточнить максимальный и минимальный наружный диаметр труб, диапазон толщины стенок, максимальный предел текучести материала и требуемый допуск на прямолинейность.
2. Разграничивайте основное производственное оборудование, работающее в линии, и оборудование для доработки вне линии: не используйте гидравлический прессовый выпрямитель для выполнения задач по крупносерийному непрерывному производству.
3. Для проектов по производству труб API OCTG следует отдавать предпочтение высокопрочным многовалковым правкам с рамой повышенной жесткости и функцией сервоавтоматической регулировки.
4. При реализации зарубежных проектов следует учитывать доступность запасных частей (выпрямительные ролики, подшипники, уплотнительные элементы) и наличие местной послепродажной поддержки.
 English
 Español
 Русский
 العربية
 Français
 Português