Обзор
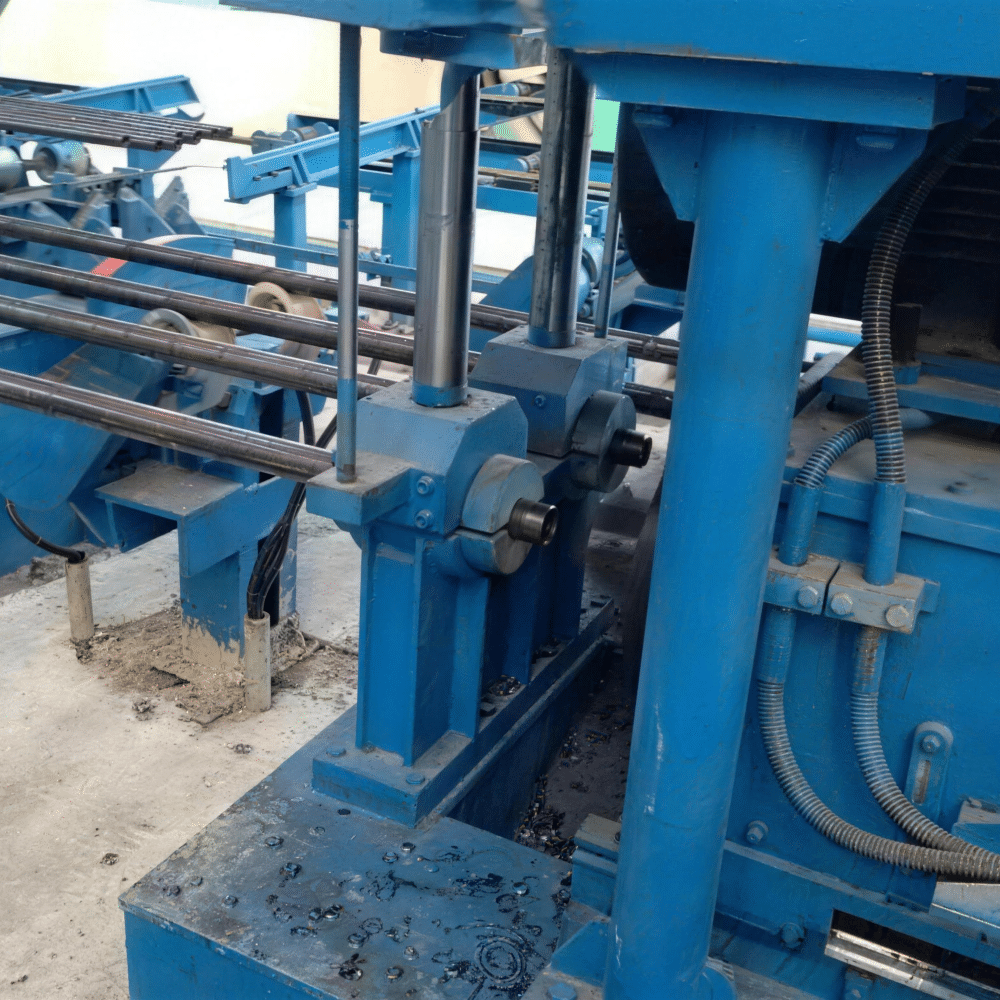
В нефтегазовой отрасли трубы OCTG (Oil Country Tubular Goods), включая обсадные, насосно-производственные и буровые трубы, требуют тщательной обработки торцов в соответствии с требованиями стандартов API. Эти Станок для торцевой обработки и снятия фасок труб OCTG является основным оборудованием Линия по производству труб OCTG, предназначенное для обработки плоских торцов и создания точных внутренних и внешних фасок на концах стальных труб. Высокоточная обработка торцов устраняет заусенцы, корректирует погрешности перпендикулярности торцов труб и обеспечивает стандартные углы входа для нарезания резьбы, монтажа муфт и сварки на месте. В этом блоге подробно представлены принцип работы, стандартный технологический процесс, основные типы станков и рекомендации по выбору Машина для обработки концов труб OCTG, помогая зарубежным заказчикам выбрать оборудование, наиболее подходящее для их производственных линий.
1. Что такое станок для торцевой обработки и снятия фасок труб OCTG?
Один Станок для обработки торцов и снятия фасок с труб OCTG — это специализированное промышленное устройство с ЧПУ, предназначенное для высокоточной торцевой обработки бесшовных стальных труб и сварных труб OCTG. В отличие от обычного оборудования для снятия фасок с труб, оно полностью оптимизировано с учетом высокой твердости, большого диаметра и строгих требований к допуску, предъявляемых к нефтегазовым трубам.
Станок объединяет две функции — торцевую обработку и снятие фаски — в одном технологическом процессе, позволяя одновременно выполнять обрезку плоской торцевой поверхности, снятие фаски с наружной стенки и снятие заусенцев с внутренней стенки. Все технологические размеры строго соответствуют стандартам API 5CT, API 5B и международным стандартам производства нефтяных труб. Это незаменимое ключевое оборудование в стандартизированном Линия по производству труб OCTG, широко применяется в производстве нефтепроводных труб, глубокой переработке стальных труб и в отраслях, обеспечивающих производство энергетического оборудования, по всему миру.
Качественная обработка концов труб позволяет эффективно предотвратить повреждение резьбы, появление зазоров при сборке и дефекты сварки, что значительно повышает герметичность и конструктивную прочность труб OCTG при эксплуатации в скважинах и на трубопроводах.


2. Принцип работы станка для торцевой обработки и снятия фасок труб OCTG
Принцип работы Оборудование с ЧПУ для снятия фасок с труб основана на прецизионном механическом зажиме и высокоскоростной ротационной резке, что позволяет за один проход формировать плоскость торца трубы и снимать фаску благодаря скоординированной работе механической конструкции, шпиндельной системы и системы ЧПУ. Ее основная рабочая логика отличается стабильностью и эффективностью, что делает ее пригодной для длительного непрерывного промышленного производства.
Во-первых, в оборудовании используется прецизионная самоцентрирующаяся зажимная система. После того как труба OCTG поступает на станцию обработки, гидравлический или пневматический зажимной механизм автоматически позиционирует и фиксирует корпус трубы, обеспечивая полное совпадение оси трубы с осью вращения шпинделя. Такая конструкция полностью устраняет отклонения в обработке, вызванные смещением трубы и вибрацией, и гарантирует перпендикулярность и равномерность торцевой поверхности трубы.
Во-вторых, мощный главный шпиндель приводит в движение специальную режущую головку с лезвиями из твердого сплава, обеспечивая её вращение с постоянной высокой скоростью. Режущая головка оснащена отдельными лезвиями для торцевой обработки, а также лезвиями для внутренней и внешней фаски. Под точным управлением подачи системы ЧПУ лезвия выполняют осевую и радиальную микроподачу для резки торца трубы. Лезвие для торцевой обработки придаёт неровному торцу трубы ровную и вертикальную поверхность, перпендикулярную оси трубы, в то время как лезвия для внутренней и внешней снятия фаски вырезают стандартные углы скоса на кромках торца трубы для удаления заусенцев и острых краёв.
Все основные параметры, включая угол фаски, глубину фаски, скорость подачи при торцевой обработке и скорость вращения шпинделя, регулируются в цифровом режиме. Операторы могут заранее настроить несколько наборов программ обработки в соответствии с различными техническими характеристиками труб OCTG (обсадные, эксплуатационные, буровые) и быстро переключаться между видами производства. Весь процесс обработки полностью автоматизирован, что позволяет избежать ошибок при ручном управлении и обеспечивает стабильную точность обработки каждого конца трубы.
Кроме того, оборудование оснащено системой автоматического удаления стружки и системой охлаждения. Охлаждающая жидкость охлаждает режущие лезвия и торцы труб в режиме реального времени, предотвращая деформацию под воздействием высоких температур, которая может повлиять на точность, а устройство удаления стружки автоматически собирает металлические отходы, поддерживая чистоту на станции обработки и обеспечивая стабильную долгосрочную работу станок для обработки торцов нефтяных обсадных труб.

3. Стандартный технологический процесс обработки концов труб OCTG
Полный алгоритм работы Машина для обработки концов труб OCTG осуществляется в соответствии со стандартизированными автоматизированными процедурами — от подачи труб до выгрузки готовой продукции — с плавными и эффективными переходами между этапами. Весь процесс не требует ручного вмешательства, что значительно повышает эффективность производства и снижает затраты на рабочую силу. Подробные этапы обработки следующие:
Шаг 1: Автоматическая подача и позиционирование труб
Необработанные трубы OCTG транспортируются в зону обработки оборудования по входной конвейерной линии. Система инфракрасного зондирования автоматически определяет технические характеристики и положение трубы и передает сигнал в систему ЧПУ. Механизм позиционирования точно регулирует положение трубы, чтобы конец трубы точно достиг начальной точки обработки, готовя её к последующему зажиму и резке.
Шаг 2: Точное зажатие и крепление
После завершения позиционирования гидравлическая система зажима быстро вступает в действие, обеспечивая надежный зажим корпуса трубы. Многоточечная конструкция зажима обеспечивает равномерное распределение нагрузки на трубу, эффективно предотвращая её колебания и смещение во время высокоскоростной резки. Для нефтяных обсадных труб большого диаметра и с толстыми стенками оборудование оснащено усиленными зажимными матрицами, что повышает стабильность фиксации и безопасность обработки.
Шаг 3: Вызов параметров ЧПУ и запуск обработки
В зависимости от модели трубы, её диаметра и толщины стенки оператор запускает заранее настроенную программу ЧПУ. Система автоматически подбирает оптимальные параметры: частоту вращения шпинделя, скорость подачи, угол фаски и глубину резания. После подтверждения правильности параметров запускается цикл автоматической обработки.
Шаг 4: Одновременная обработка торцов и снятие фасок
Шпиндель обеспечивает вращение режущей головки с постоянной скоростью и стабильную подачу вперед. Оборудование выполняет три основные операции за один цикл: обрезку неровного конца трубы для формирования плоской вертикальной торцевой поверхности, резку стандартной наружной фаски (углы 15°–30°) по наружному краю конца трубы, а также обработку гладкой внутренней фаски и удаление заусенцев на внутренней стенке конца трубы. Весь процесс синхронизирован и выполняется за один раз без повторного позиционирования, что значительно сокращает цикл обработки.
Шаг 5: Охлаждение, удаление стружки и прецизионное обнаружение
В процессе резки система циркуляционного охлаждения непрерывно распыляет охлаждающую жидкость для снижения температуры резания и защиты лезвия и основного материала трубы. Автоматический механизм удаления стружки централизованно собирает металлические отходы. После обработки встроенная система контроля оборудования автоматически проверяет плоскостность торца трубы и точность размеров фаски для обеспечения соответствия стандартам API. Некондиционная продукция автоматически сигнализируется и маркируется.
Шаг 6: Освобождение зажима и автоматическая разгрузка
После прохождения контроля шпиндель возвращается в исходное положение, зажимной механизм освобождает трубу, и готовая труба транспортируется на следующий этап (нарезка резьбы, контроль качества, упаковка) по задней конвейерной линии. Затем оборудование автоматически возвращается в исходное положение и переходит к следующему циклу обработки, обеспечивая непрерывное серийное производство.
4. Основные типы станков для обработки торцов и снятия фасок труб OCTG
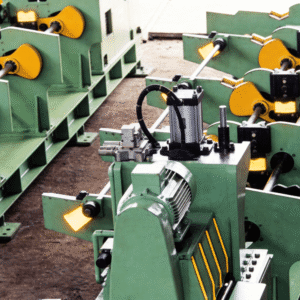
В зависимости от конструкции, эффективности обработки, уровня автоматизации и режима обработки основные направления линия по производству фасок на трубах Оборудование, представленное на рынке, подразделяется на три основных типа. Каждый тип обладает уникальными преимуществами и сферами применения, что помогает клиентам выбрать оборудование, оптимально соответствующее масштабам производства и требованиям к обработке.
4.1 Одноголовый станок для торцевой обработки и снятия фасок
Одноголовочный фаскоснимальный станок оснащен лишь одним комплектом режущей системы шпинделя, что позволяет обрабатывать один конец одной трубы OCTG за один рабочий цикл. Она отличается простой конструкцией, низкой частотой отказов, гибкостью в эксплуатации и низкими инвестиционными затратами на оборудование. Оборудование данного типа подходит для малых и средних обрабатывающих предприятий с небольшими объёмами производства и разнообразными техническими характеристиками продукции, а также способно адаптироваться к частому переключению между обсадными и насосно-компрессорными трубами различного калибра.
Несмотря на то что одноголовная модель отличается относительно низкой производительностью, она обладает высокой универсальностью, занимает мало места и требует минимальных затрат на техническое обслуживание. Это предпочтительное оборудование для мелкосерийной обработки труб OCTG различных спецификаций, а также для послепродажной переработки бракованных труб.
4.2 Двухсторонний синхронный станок для торцевой обработки и снятия фасок
Являясь основной высокоэффективной моделью на рынке, двухсторонний станок оснащён двумя комплектами симметричных шпиндельных режущих систем, которые могут одновременно выполнять операции торцевания и снятия фаски на обоих концах трубы OCTG за одну заправку. По сравнению с одношпиндельной моделью производительность удваивается, а стабильность обработки обоих концов трубы повышается.
Данное оборудование полностью управляется системой ЧПУ, отличается высокой точностью обработки и стабильной работой. Оно специально разработано для серийного производства стандартных нефтяных обсадных и насосно-компрессорных труб. Оно идеально подходит для непрерывного рабочего цикла крупномасштабных Линия по производству труб OCTG, и широко применяется на профессиональных предприятиях по производству труб OCTG со средними и крупными объемами производства.
4.3 Высокоскоростной станок для снятия фасок и торцевой обработки нескольких труб
Многотрубная высокоскоростная модель представляет собой высокотехнологичное оборудование, изготовленное по индивидуальному заказу для крупносерийного стандартизированного производства. В ней реализована конструкция с многопозиционной параллельной обработкой, позволяющая за один цикл выполнять окончательную обработку нескольких труб OCTG малого и среднего диаметра. Оборудование оснащено системой автоматической подачи и сортировки, что обеспечивает беспилотное непрерывное производство.
Благодаря сверхвысокой эффективности производства и интеллектуальной системе управления данная модель подходит для крупных заводов с фиксированными техническими характеристиками продукции и сверхбольшими объемами производства. Она позволяет значительно сократить затраты на рабочую силу и повысить производственную мощность, однако требует более значительных инвестиций в оборудование и занимает больше производственной площади, что делает её более подходящей для стандартизированных крупномасштабных производственных баз по выпуску труб OCTG.
4.4 Интеллектуальный станок с ЧПУ для снятия фасок и торцевой обработки
В отличие от обычного полуавтоматического оборудования, интеллектуальная модель с полным ЧПУ оснащена полностью цифровой системой управления, которая позволяет хранить десятки программ обработки, обеспечивать переключение между различными размерами труб одним нажатием кнопки, а также поддерживать настраиваемые углы фаски и обработку торцов нестандартной формы. Она оснащена функциями автоматической коррекции ошибок, мониторинга данных в режиме реального времени и статистики производственных данных, что облегчает управление производством на заводе и обеспечение прослеживаемости качества.
Оборудование данного типа отличается максимальной точностью обработки, полностью соответствует высоким производственным стандартам, предъявляемым к трубам для нефтегазовой отрасли премиум-класса, и является предпочтительным оборудованием для высокоточной обработки труб OCTG на экспорт, а также труб, используемых в энергетическом машиностроении премиум-класса.
5. Как выбрать подходящий станок для обработки торцов и снятия фасок труб OCTG?
При выборе оборудования для международных заказчиков необходимо всесторонне учитывать масштабы производства, технические характеристики труб, требования к точности и бюджет. Для обработки небольших партий и изделий с различными техническими характеристиками экономически выгодно использовать одноголовное гибкое оборудование; для традиционного массового производства наиболее рентабельным является двухстороннее оборудование для синхронной обработки; для крупномасштабного стандартизированного производства и высокоточных экспортных заказов более подходит полностью интеллектуальное оборудование с ЧПУ или высокоскоростное многотрубное оборудование.
Кроме того, профессиональные Станок для обработки торцов и снятия фасок с труб OCTG Должно обладать стандартными возможностями обработки по API, стабильной гидравлической системой зажима, высокоточным шпинделем и износостойкими лезвиями из сплава, чтобы обеспечить длительную стабильную работу и постоянный уровень соответствия продукции требованиям, что позволит предприятиям получить более высокую производственную рентабельность.
6. Заключение
В качестве основного оборудования для отделки Линия по производству труб OCTG, станок для торцевой обработки и снятия фасок напрямую определяет точность размеров, сборные характеристики и класс качества нефтегазовых труб. Благодаря стабильному принципу работы, стандартизированному технологическому процессу и разнообразию типов продукции он способен удовлетворить потребности в обработке для предприятий различного масштаба и с различными техническими требованиями. Понимание принципа работы оборудования и особенностей его классификации поможет зарубежным заказчикам быстро выбрать подходящий Оборудование с ЧПУ для снятия фасок с труб с целью повышения эффективности производства и конкурентоспособности продукции на мировом рынке труб OCTG.
 English
 Español
 Русский
 العربية
 Français
 Português