Présentation générale
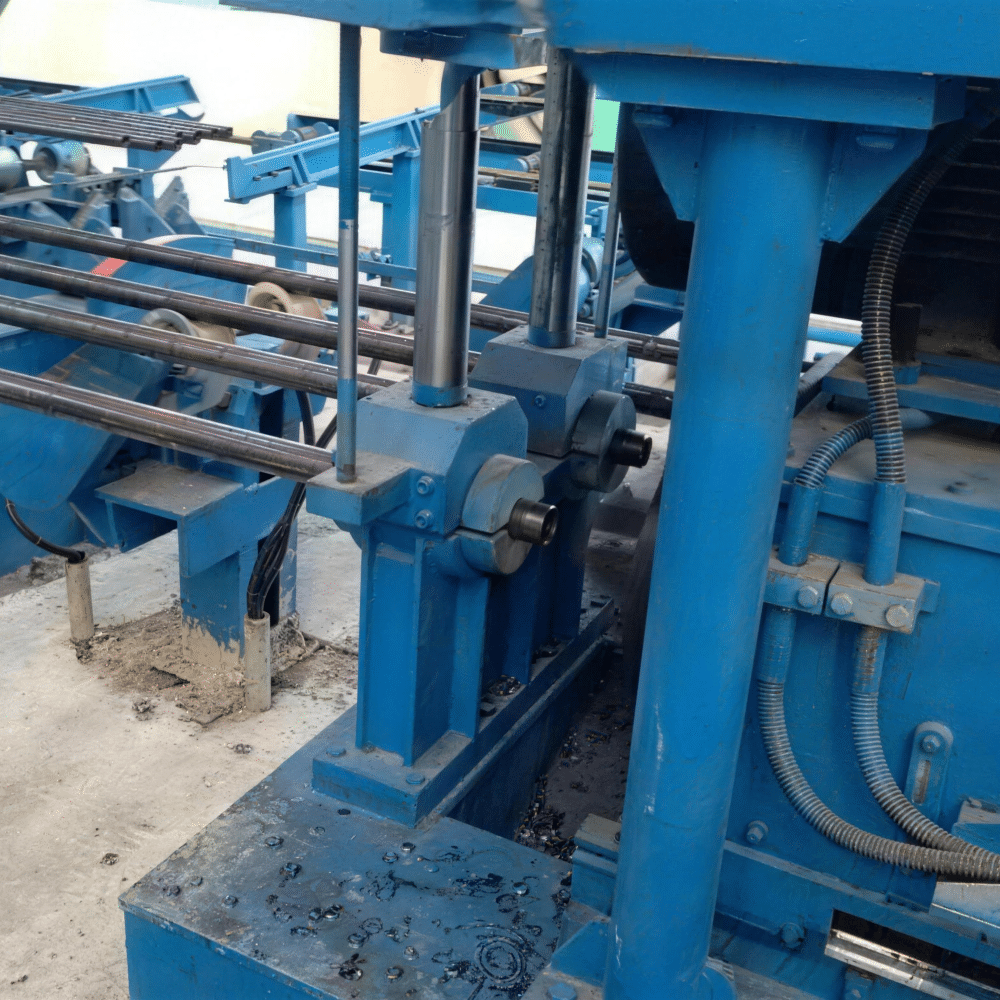
Dans le secteur pétrolier et gazier, les tubes OCTG (Oil Country Tubular Goods), notamment les tubes de cuvelage, les tubes de production et les tiges de forage, doivent faire l'objet d'une finition rigoureuse aux extrémités afin de respecter les spécifications des normes API. Les Machine à usiner les extrémités et à chanfreiner les tubes OCTG constitue l'équipement central du Chaîne de production d'OCTG, dédié à l'usinage des faces d'extrémité planes et des chanfreins intérieurs et extérieurs de précision sur les extrémités de tubes en acier. La finition d’extrémité de haute précision élimine les bavures, corrige les défauts d’équerrage des extrémités de tubes et fournit des angles d’entrée standard pour le filetage des tubes, l’assemblage des raccords et le soudage sur site. Ce blog présente de manière exhaustive le principe de fonctionnement, le processus d’opération standard, les principaux types de machines et les critères de sélection de Machine de finition des extrémités de tubes OCTG, en aidant les acheteurs internationaux à choisir les équipements les mieux adaptés à leurs chaînes de production.
1. Qu'est-ce qu'une machine à usiner les extrémités et à chanfreiner les OCTG ?
Un Machine d'usinage des extrémités et de chanfreinage des tubes OCTG Il s'agit d'un équipement industriel spécialisé d'usinage CNC, conçu pour la finition de haute précision des extrémités de tubes en acier sans soudure et de tubes OCTG soudés. Contrairement aux équipements classiques de chanfreinage de tubes, il est entièrement optimisé pour répondre aux exigences de dureté élevée, de grand diamètre et de tolérances strictes propres aux tubes utilisés dans le secteur pétrolier et gazier.
La machine combine deux fonctions — le dressage des extrémités et le chanfreinage — en une seule opération, permettant d’effectuer simultanément le dressage de la surface d’extrémité plane, le chanfreinage de la paroi extérieure et le chanfreinage avec ébavurage de la paroi intérieure. Toutes les dimensions d’usinage sont strictement conformes aux normes API 5CT, API 5B et aux normes internationales de fabrication des tubes pétroliers. Il s’agit d’un équipement clé indispensable dans le cadre de la standardisation Chaîne de production d'OCTG, largement utilisé dans la fabrication de conduites pétrolières, la transformation avancée des tubes en acier et les industries de soutien aux équipements énergétiques à l'échelle mondiale.
Une finition adéquate des extrémités des tubes permet d'éviter efficacement les dommages au filetage, les jeux lors de l'assemblage et les défauts de soudure, ce qui améliore considérablement les performances d'étanchéité et la stabilité structurelle des tubes OCTG dans les applications de fond de puits et de canalisations.


2. Principe de fonctionnement d'une machine à usiner les extrémités et à chanfreiner les tubes OCTG
Le principe de fonctionnement du Équipement de chanfreinage de tubes à commande numérique (CNC) Ce système repose sur un serrage mécanique de précision et une découpe rotative à grande vitesse, permettant de réaliser en une seule opération le dressage et le chanfreinage de l'extrémité d'un tube grâce au fonctionnement coordonné de la structure mécanique, du système de broche et du système de commande numérique (CNC). Son principe de fonctionnement est stable et efficace, ce qui le rend adapté à une production industrielle continue à long terme.
Tout d'abord, l'équipement est équipé d'un système de serrage autocentrant de précision. Une fois le tube OCTG acheminé vers la station d’usinage, le mécanisme de serrage hydraulique ou pneumatique positionne et verrouille automatiquement le corps du tube, garantissant ainsi que l’axe du tube coïncide parfaitement avec l’axe de rotation de la broche. Cette conception élimine totalement les écarts d’usinage dus au déport et aux vibrations du tube, et garantit la perpendicularité et l’uniformité de la face d’extrémité du tube.
Deuxièmement, la broche principale à haute puissance entraîne la tête de coupe sur mesure, dotée de lames en alliage dur, pour qu’elle tourne à une vitesse élevée et constante. La tête de coupe est équipée de lames de dressage indépendantes et de lames de chanfreinage intérieur et extérieur. Sous le contrôle précis de l’avance du système CNC, les lames effectuent des micro-avances axiales et radiales pour couper l’extrémité du tube. La lame de dressage égalise l'extrémité irrégulière du tube pour obtenir une surface plane et verticale, perpendiculaire à l'axe du tube, tandis que les lames de chanfreinage intérieur et extérieur réalisent des angles de chanfrein standard sur les bords de l'extrémité du tube afin d'éliminer les bavures et les arêtes vives.
Tous les paramètres essentiels, notamment l'angle de chanfrein, la profondeur de chanfrein, la vitesse d'avance de dressage et la vitesse de rotation de la broche, sont réglables numériquement. Les opérateurs peuvent prérégler plusieurs séries de programmes d'usinage en fonction des différentes spécifications des tubes OCTG (tubes de cuvelage, tubes de production, tiges de forage) et passer rapidement d'un type de production à l'autre. L'ensemble du processus d'usinage est automatisé, ce qui évite les erreurs liées aux opérations manuelles et garantit une précision d'usinage constante pour chaque extrémité de tube.
De plus, l'équipement est doté d'un système automatique d'évacuation des copeaux et d'un système de refroidissement. Le liquide de refroidissement refroidit les lames de coupe et les extrémités des tubes en temps réel afin d'éviter que la déformation due à la chaleur n'affecte la précision, tandis que le dispositif d'évacuation des copeaux récupère automatiquement les déchets métalliques pour maintenir la propreté de la station d'usinage et garantir un fonctionnement stable et durable de la machine à usiner les extrémités des tubes de cuvelage pétroliers.

3. Déroulement standard des opérations de finition des extrémités des tubes OCTG
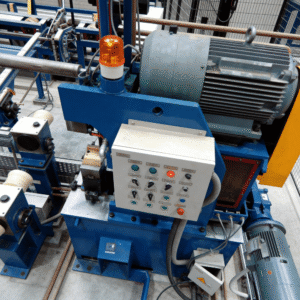
Le déroulement complet de l'opération du Machine de finition des extrémités de tubes OCTG Il suit des procédures automatisées standardisées, de l'alimentation en tubes jusqu'au déchargement du produit fini, avec des enchaînements fluides et efficaces. L'ensemble du processus ne nécessite aucune intervention manuelle, ce qui améliore considérablement l'efficacité de la production et réduit les coûts de main-d'œuvre. Les étapes détaillées du processus sont les suivantes :
Étape 1 : Alimentation et positionnement automatiques des tuyaux
Les tubes OCTG bruts sont acheminés vers la zone de traitement des équipements via la ligne de convoyage d'entrée. Le système de détection infrarouge identifie automatiquement les caractéristiques et la position du tube, puis transmet le signal au système de commande CNC. Le mécanisme de positionnement ajuste avec précision la position du tube afin de garantir que son extrémité atteigne exactement le point d'origine de l'usinage, préparant ainsi le tube au serrage et à la découpe qui suivront.
Étape 2 : Serrage et fixation précis
Une fois le positionnement terminé, le système de serrage hydraulique entre rapidement en action pour maintenir le corps du tube de manière stable. La conception à serrage multipoint garantit une répartition uniforme des contraintes sur le tube, empêchant ainsi efficacement tout tremblement et tout déplacement de celui-ci pendant la découpe à grande vitesse. Pour les tubes de cuvelage pétroliers de grand diamètre et à paroi épaisse, l'équipement est doté de matrices de serrage renforcées afin d'améliorer la stabilité de la fixation et la sécurité de l'usinage.
Étape 3 : Appel des paramètres CNC et démarrage du traitement
En fonction du modèle de tube, de son diamètre et de l'épaisseur de sa paroi, l'opérateur lance le programme CNC prédéfini. Le système détermine automatiquement les paramètres optimaux de vitesse de broche, de vitesse d'avance, d'angle de chanfrein et de profondeur de coupe. Après avoir vérifié que les paramètres sont corrects, il lance le cycle d'usinage automatique.
Étape 4 : Usinage synchrone des faces d'extrémité et des chanfreins
La broche entraîne la tête de coupe afin qu'elle tourne à une vitesse constante et avance de manière stable. L'équipement effectue trois opérations principales en un seul cycle : le parage de l'extrémité irrégulière du tube pour former une face d'extrémité verticale plane, la réalisation d'un chanfrein extérieur standard (angles conventionnels de 15° à 30°) sur le bord extérieur de l'extrémité du tube, ainsi que la réalisation d'un chanfrein intérieur lisse et l'ébavurage de la paroi intérieure de l'extrémité du tube. L’ensemble du processus est synchronisé et s’effectue en une seule fois, sans positionnement secondaire, ce qui réduit considérablement le cycle d’usinage.
Étape 5 : Refroidissement, élimination des copeaux et détection de précision
Pendant le processus de découpe, le système de refroidissement en circuit fermé pulvérise en continu un liquide de refroidissement afin de réduire la température de découpe et de protéger la lame ainsi que le matériau de base du tube. Le mécanisme automatique d'évacuation des copeaux collecte les déchets métalliques de manière centralisée. Une fois le traitement terminé, le système de détection intégré à l'équipement vérifie automatiquement la planéité de la face d'extrémité du tube et la précision dimensionnelle du chanfrein afin de garantir la conformité aux normes API. Les produits non conformes font l'objet d'une alerte automatique et sont marqués.
Étape 6 : Libération des pinces et déchargement automatique
Une fois le contrôle de détection passé, la broche se réinitialise, le mécanisme de serrage libère le tuyau, et le tuyau fini est acheminé vers l'étape suivante (filetage, inspection, conditionnement) via la ligne de convoyage arrière. L'équipement se réinitialise ensuite automatiquement et entame le cycle de traitement suivant, permettant ainsi une production en série en continu.
4. Principaux types de machines d'usinage des extrémités et de chanfreinage des OCTG
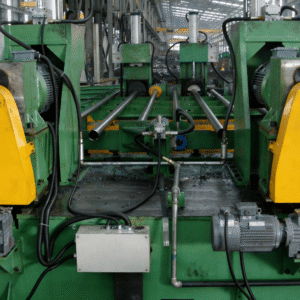
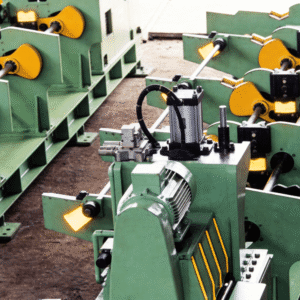
En fonction de la conception structurelle, de l'efficacité de traitement, du niveau d'automatisation et du mode de traitement, les principaux ligne de production pour le chanfreinage de tubes Les équipements disponibles sur le marché se répartissent en trois grandes catégories. Chaque catégorie présente des avantages spécifiques et correspond à des cas d'utilisation particuliers, ce qui permet aux clients de choisir l'équipement le mieux adapté en fonction de leur échelle de production et de leurs exigences en matière de traitement.
4.1 Machine à chanfreiner et à usiner les extrémités à une tête
La machine à chanfreiner à tête unique est équipée d'un seul système de coupe à broche, capable d'usiner une seule extrémité d'un tube OCTG en un seul cycle. Elle se caractérise par une structure simple, un faible taux de défaillance, un fonctionnement flexible et un faible coût d’investissement. Ce type d’équipement convient aux usines de transformation de petite et moyenne taille présentant un faible volume de production et des spécifications de produits variées, et s’adapte aux changements fréquents entre tubages et tiges de forage de différents calibres.
Bien que le modèle à tête unique présente un rendement de production relativement faible, il se distingue par une grande polyvalence, un faible encombrement et des coûts d'entretien réduits. Il s'agit de l'équipement de prédilection pour la finition de tubes OCTG en petites séries et selon des spécifications variées, ainsi que pour le retraitement après-vente des tubes défectueux.
4.2 Machine synchrone à double tête pour le dressage et le chanfreinage
En tant que modèle grand public à haut rendement sur le marché, la machine à double tête est équipée de deux ensembles de systèmes de coupe à broche symétriques, capables d'effectuer simultanément les opérations de dressage et de chanfreinage des deux extrémités d'un tube OCTG en un seul serrage. Par rapport au modèle à une seule tête, son rendement de production est doublé et la régularité d’usinage des deux extrémités du tube est supérieure.
Cette machine est entièrement commandée par CNC ; elle offre une grande précision d’usinage et des performances stables. Elle est spécialement conçue pour la production en série de tubages et de gaines pétrolières conventionnels. Elle s’adapte parfaitement au rythme de fonctionnement en continu des installations à grande échelle Chaîne de production d'OCTG, et est largement utilisé dans les entreprises professionnelles de fabrication de tubes OCTG présentant des volumes de production moyens à importants.
4.3 Machine à chanfreiner et à surfacer à grande vitesse pour tubes multiples
Le modèle à grande vitesse multi-tubes est un équipement haut de gamme sur mesure destiné à la production standardisée à grande échelle. Il intègre une conception de traitement parallèle à plusieurs stations, permettant de réaliser la finition d'extrémités de plusieurs tubes OCTG de petit et moyen diamètre en un seul cycle. L'équipement est doté d'un système automatique d'alimentation et de tri, permettant une production continue sans intervention humaine.
Grâce à son rendement de production extrêmement élevé et à son système de commande intelligent, ce modèle est adapté aux grandes usines dont les spécifications des produits sont fixes et dont les volumes de production sont très importants. Il permet de réduire considérablement les coûts de main-d'œuvre et d'améliorer la capacité de production, mais l'investissement en équipement et l'espace au sol requis sont plus importants, ce qui le rend plus adapté aux sites de production standardisés et à grande échelle de tubes OCTG.
4.4 Machine intelligente à commande numérique intégrale pour le chanfreinage et le dressage
Contrairement aux équipements semi-automatiques classiques, ce modèle intelligent entièrement CNC est doté d'un système de commande entièrement numérique, capable de stocker des dizaines de programmes d'usinage, de passer d'une spécification de tube à l'autre d'une simple pression sur un bouton, et de prendre en charge des angles de chanfrein personnalisés ainsi que l'usinage d'extrémités de forme spéciale. Il dispose de fonctions de correction automatique des erreurs, de surveillance des données en temps réel et de statistiques sur les données de production, ce qui facilite la gestion de la production en usine et la traçabilité de la qualité.
Ce type d'équipement offre la plus grande précision d'usinage, répond pleinement aux exigences de fabrication très strictes des tubes pétroliers et gaziers haut de gamme, et constitue l'équipement de choix pour la fabrication à l'exportation de tubes OCTG de haute précision et de tubes destinés à l'ingénierie énergétique haut de gamme.
5. Comment choisir la bonne machine d'usinage des extrémités et de chanfreinage des tubes OCTG ?
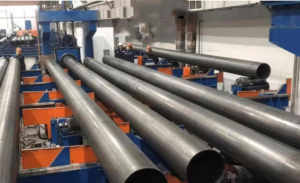
Pour les acheteurs internationaux, le choix de l'équipement doit tenir compte de manière globale de l'échelle de production, des caractéristiques des tubes, des exigences de précision et du budget. Pour le traitement en petites séries et avec des spécifications variées, les équipements flexibles à une seule tête constituent une solution rentable ; pour la production de masse classique, les équipements de traitement synchrone à double extrémité sont les plus rentables ; pour la production standardisée à grande échelle et les commandes d'exportation de haute précision, les équipements intelligents entièrement à commande numérique (CNC) ou les équipements haute vitesse multi-tubes sont plus adaptés.
De plus, les professionnels Machine d'usinage des extrémités et de chanfreinage des tubes OCTG Elle doit disposer d'une capacité de traitement conforme aux normes API, d'un système de serrage hydraulique stable, d'une broche de haute précision et de lames en alliage résistantes, afin de garantir un fonctionnement stable à long terme et un taux de conformité des produits constant, ce qui permet aux entreprises de bénéficier d'une rentabilité accrue.
6. Conclusion
En tant qu'équipement de finition essentiel du Chaîne de production d'OCTG, la machine d’usinage des extrémités et de chanfreinage détermine directement la précision dimensionnelle, les performances d’assemblage et le niveau de qualité des tuyaux destinés à l’industrie pétrolière et gazière. Grâce à un principe de fonctionnement stable, à un processus d’exploitation standardisé et à une gamme diversifiée de produits, elle est en mesure de répondre aux besoins d’usinage liés à différentes échelles de production et à diverses exigences techniques. Comprendre le fonctionnement et les caractéristiques de classification de cet équipement peut aider les clients étrangers à choisir rapidement le modèle adapté Équipement de chanfreinage de tubes à commande numérique (CNC) afin d'optimiser l'efficacité de la production et la compétitivité des produits sur le marché mondial des tubes OCTG.
 English
 Español
 Русский
 العربية
 Français
 Português