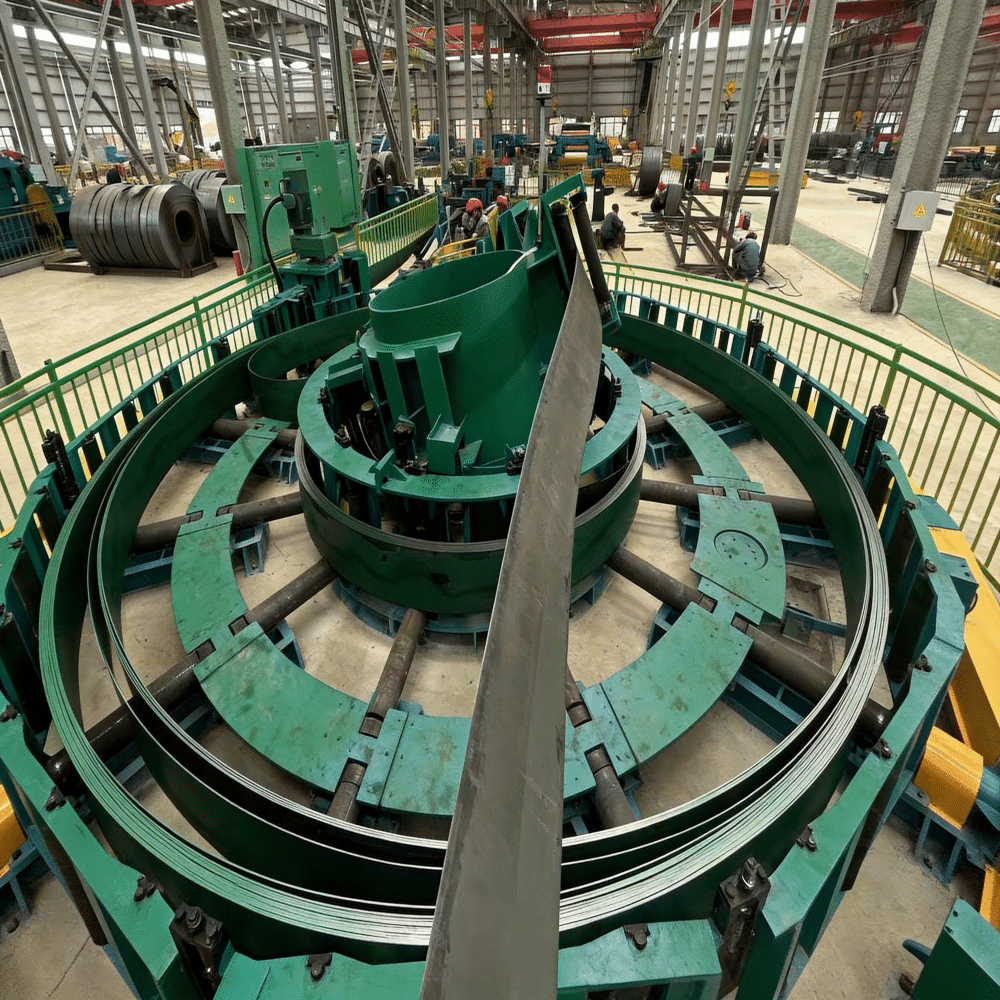
Présentation générale
Dans un environnement moderne Ligne de production de tubes ERW, la production en continu est la clé d'un rendement élevé et d'une qualité stable des tubes. L’un des principaux goulots d’étranglement dans la fabrication de tubes ERW provient du changement de bobine de bande d’acier. Lorsqu’une bobine de bande est épuisée, la ligne doit s’arrêter pour permettre la découpe, le soudage bout à bout et le chargement d’une nouvelle bobine, ce qui entraîne des temps d’arrêt coûteux, des cordons de soudure instables et une baisse du taux de rendement global des équipements (OEE). C’est précisément là qu’un Accumulateur pour laminoir de tubes ERW résout le problème.
Un accumulateur, également connu sous le nom d'accumulateur à boucle de bande pour laminoir de tubes ERW, sert de réserve tampon permettant de stocker une certaine longueur de bande d'acier. Lors du changement de bobine, le laminoir continue de fonctionner sans interruption en consommant la bande stockée dans l'accumulateur. Après soudage bout à bout Une fois le changement des deux bobines terminé, l'accumulateur alimente à nouveau la bande en matériau en vue du prochain changement de bobine. Sans accumulateur fiable, de nombreuses lignes de laminage de tubes ERW en continu à grande vitesse ne peuvent pas atteindre leur capacité de production nominale.
Ce guide présente en détail le principe de fonctionnement, le déroulement complet du processus, les types d'accumulateurs courants, les principaux critères de sélection et des conseils d'entretien réguliers pour les accumulateurs utilisés dans les usines de tubes soudés à haute fréquence. Il aide les propriétaires d'usines de tubes, les ingénieurs de projet et les responsables des achats à comprendre comment choisir un accumulateur de bandes adapté à une usine de tubes ERW, que ce soit dans le cadre d'un investissement dans une nouvelle ligne de production ou de la modernisation d'une usine existante.
1. Qu'est-ce qu'un accumulateur pour un laminoir à tubes ERW ?
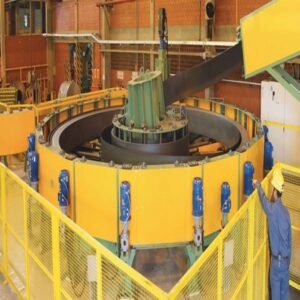
Le Accumulateur pour laminoir de tubes ERW Il s'agit d'un dispositif tampon mécanique installé entre la section de déroulement de la bande et la station de formage d'une ligne de production de tubes soudés par résistance à l'arc (ERW). Sa fonction principale est de stocker une longue boucle de bande d'acier laminée à chaud ou à froid. Il permet de dissocier l'opération intermittente de changement de bobine au niveau du dérouleur du processus continu de formage et de soudage à haute fréquence en aval.
Dans les usines traditionnelles de soudage par résistance à l'arc (ERW) sans accumulateurs, l'ensemble de la ligne doit s'arrêter chaque fois que les extrémités des bobines se rejoignent. Chaque arrêt et redémarrage entraîne la production de sections de tuyaux défectueuses, un gaspillage de matière et une baisse du rendement horaire. L'accumulateur en boucle stocke une réserve de bande suffisante pour que les opérations en aval (formage des tubes, soudage HF, calibrage et découpe) puissent se dérouler sans interruption pendant que les opérateurs effectuent le soudage bout à bout de la bande à l'entrée de la ligne.
Principaux avantages de l'installation d'un accumulateur dans une usine de tubes ERW :
- Éliminer l'arrêt complet de la ligne lors du changement de bobine de bande d'acier
- Améliorer la vitesse de production en continu de tubes ERW et le rendement quotidien
- Réduire les défauts de soudure, les rayures et les rejets de tuyaux dus aux démarrages et arrêts
- Protéger les rouleaux de formage, l'unité de soudage et la scie de découpe contre les variations fréquentes de vitesse
- Prolonger la durée de vie de la ligne de production de tubes ERW et réduire les coûts de maintenance
- Contrôle de la tension de la bande pour garantir une tolérance dimensionnelle constante des tubes

2. Principe de fonctionnement de l'accumulateur de bandes de laminage ERW
Le principe de fonctionnement de base de l'accumulateur à boucle à broyeur tubulaire est simple : stocker la boucle de bande d'acier lorsque la ligne fonctionne normalement ; libérer la bande stockée lors du changement de bobine.
Le châssis de l'accumulateur est équipé de rouleaux fixes et de rouleaux mobiles pour le chariot. La bande d'acier passe à travers ces rouleaux et forme une grande boucle libre à l'intérieur de la chambre d'accumulation. Le chariot mobile peut se déplacer vers l'avant et vers l'arrière sur des rails de guidage à haute résistance, entraîné par un système d'entraînement hydraulique ou électrique.
Logique de contrôle de la tension de la bande
La tension est le facteur le plus critique pour le fonctionnement de l'accumulateur d'une ligne de fabrication de tubes ERW. L'accumulateur doit maintenir une tension constante et stable de la bande à tout moment, que ce soit lors de l'alimentation ou du déchargement de la bande. Une tension trop faible entraînera des plis sur la bande, l'affaissement de la boucle, une déviation de la bande et des dommages aux bords. Une tension trop élevée provoque l'allongement de la bande, la fissuration des bords, voire la rupture de la bande, ce qui entraînera l'arrêt de la ligne de tubes ERW.
Lorsque la ligne fonctionne en production normale : la vitesse d'arrivée de la bande provenant du dérouleur est légèrement supérieure à la vitesse de formage en aval. L'excédent de bande pousse le chariot mobile à se déplacer et forme une boucle de bande à l'intérieur de l'accumulateur, stockant ainsi une réserve de bande jusqu'à ce que le chariot atteigne sa capacité maximale de stockage.
Lorsque la fin de la bobine est atteinte et que le changement de bobine commence : le dérouleur cesse d'alimenter la bande. La section de formage en aval continue alors de fonctionner et tire la bande hors de l'accumulateur. Le chariot mobile recule, libérant ainsi la boucle de bande stockée. Le laminoir ERW continue de fonctionner sans interruption pendant le soudage bout à bout de la nouvelle bobine.
Une fois le soudage bout à bout terminé et la nouvelle bobine remise en place, l'accumulateur recommence à remplir la boucle de bande en vue du prochain cycle de changement de bobine.
3. Déroulement complet du cycle de fonctionnement de l'accumulateur dans un laminoir à tubes ERW en continu
Le cycle complet de fonctionnement de l'accumulateur peut être divisé en quatre phases : phase de remplissage, phase d'attente à pleine capacité, phase de libération de la bande, phase de réinitialisation et de remplissage.
Phase 1 : Fonctionnement normal et remplissage de l'accumulateur
Le dérouleur déroule la bande d'acier en continu. La bande passe par une planeuse, puis par une unité de rognage des bords, avant d'entrer dans l'accumulateur à boucle. La vitesse d'entrée est réglée à un rythme légèrement supérieur à la vitesse de sortie vers la section de formage. Le chariot mobile se déplace et accumule la boucle de bande à l'intérieur du châssis de l'accumulateur. Le système de tension maintient la bande à plat et centrée. Ce processus se poursuit jusqu'à ce que l'accumulateur atteigne sa longueur de stockage maximale.
Phase 2 : Veille totale du stockage
Lorsque l'accumulateur est entièrement chargé de bande en boucle, la vitesse d'entrée s'adapte automatiquement à la vitesse de sortie. Le chariot reste en position d'amplitude maximale, maintenant la bande réservée prête pour le changement de bobine. Le laminoir à tubes ERW assure une production continue et régulière de tubes. Les opérateurs surveillent la position de la bande, la tension et la position du chariot via l'interface homme-machine (IHM).
Phase 3 : Remplacement de la bobine et libération de la bande
Le capteur de fin de bobine détecte la fin de la bobine d'acier en cours. Le dérouleur cesse de dérouler. Les opérations en aval (formage, soudage HF, calibrage) continuent de fonctionner à vitesse constante, tirant la bande hors de l'accumulateur. Le chariot mobile recule, libérant la boucle de bande stockée. Pendant ce temps, les opérateurs coupent la fin de la bobine usagée, chargent la nouvelle bobine, alignent les extrémités de la bande et effectuent le soudage bout à bout.
La longueur totale de stockage des bandes dans l'accumulateur définit la durée maximale dont disposent les opérateurs pour réaliser le soudage bout à bout. Un stockage plus long se traduit par un temps de travail plus long et une pression de travail moindre pour les opérateurs.
Étape 4 : Soudure terminée, remise à zéro et remplissage
Une fois les contrôles des soudures bout à bout validés, le dérouleur recommence à dérouler la bande. La vitesse d'entrée augmente à nouveau, ce qui fait avancer le chariot et reforme une boucle de bande à l'intérieur de l'accumulateur jusqu'à ce que celui-ci soit entièrement rempli. L'ensemble du cycle se répète pour le changement de bobine suivant.
Points clés du processus : le contrôle du centrage de la bande est essentiel. Des guides latéraux ou un système de contrôle automatique de la position des bords (EPC) sont généralement installés en complément de l'accumulateur d'un laminoir à tubes ERW afin d'éviter les déviations de la bande, les rayures sur les bords et la torsion des boucles.
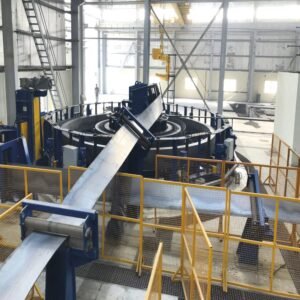
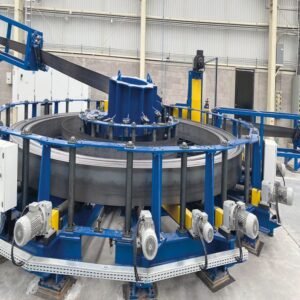
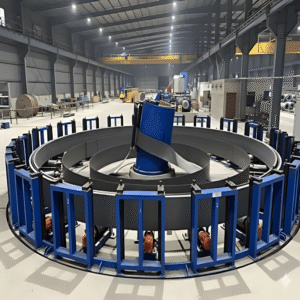

4. Principaux types d'accumulateurs utilisés dans une ligne de laminage de tubes ERW
Il existe trois grands types d'accumulateurs à boucle pour les lignes de production de tubes ERW : l'accumulateur à boucle horizontale, l'accumulateur vertical (également appelé « accumulateur à tour ») et l'accumulateur à carrousel / à boucles multiples. Chaque type est adapté à une configuration de ligne, une largeur de bande, une épaisseur de matériau et un espace disponible en usine spécifiques.
4.1 Accumulateur à boucle horizontale
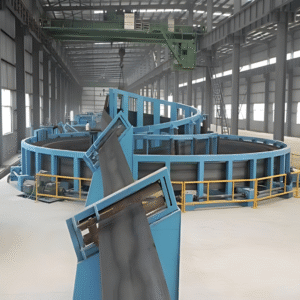
L'accumulateur horizontal est le type d'accumulateur de bandes le plus couramment utilisé dans les lignes de production de tubes ERW de moyenne et grande taille. Le chariot mobile se déplace horizontalement le long de longs rails de guidage au sol de l'usine. La bande d'acier forme des boucles horizontales à l'intérieur de la fosse ou du châssis de l'accumulateur.
Avantages :
- Structure mécanique simple, installation aisée et contrôle quotidien
- Convient aux larges bandes et aux bandes épaisses en acier au carbone utilisées pour la fabrication de tubes ERW de grand diamètre
- Entretien aisé des rouleaux, du vérin hydraulique et du système de tension
- Exigences de hauteur réduites, pas besoin d'un toit d'atelier de grande hauteur
- Fonctionnement stable même en cas de charge importante de bandes
Inconvénients :
- Occupe une plus grande surface au sol le long de la ligne de laminage de tubes
- Nécessite une fondation plane et une base ferroviaire robuste
Meilleure utilisation : Usine de tubes ERW produisant des tubes en acier d'un diamètre extérieur compris entre 114 mm et 610 mm, en acier au carbone et en acier faiblement allié, avec des épaisseurs de bande moyennes à épaisses.
4.2 Accumulateur à tour verticale
L'accumulateur vertical stocke les boucles de bande verticalement, de haut en bas, à l'intérieur d'une haute structure en forme de tour. Les boucles de bande sont suspendues verticalement, sans mouvement horizontal.
Avantages :
- Permet de gagner de l'espace au sol, idéal pour les usines dont la longueur des ateliers est limitée
- Configuration compacte pour un laminoir à tubes ERW à vitesse moyenne, destiné aux diamètres petits et moyens
Inconvénients :
- Une hauteur d'atelier plus importante est nécessaire
- Entretien plus difficile des rouleaux ; risque de balancement des bandes pour les bandes larges et lourdes
- Longueur maximale de stockage limitée par rapport au modèle horizontal
Utilisation optimale : usines de fabrication de tubes ERW de petite et moyenne taille, bandes étroites, longueur d'installation limitée, production à grande vitesse de tubes à paroi mince.
4.3 Accumulateur à boucles multiples / en carrousel
L'accumulateur à boucles multiples utilise plusieurs jeux de rouleaux pour former simultanément plusieurs boucles de bande, ce qui augmente considérablement la capacité de stockage des bandes dans un espace restreint.
Avantages :
- Grande capacité de stockage de bandes dans un encombrement réduit
- Durée de fonctionnement disponible plus longue pour le remplacement de la bobine
Inconvénients :
- Structure mécanique complexe, coût d'investissement plus élevé
- Exigences plus strictes en matière d'EPC et de système de contrôle de la tension ; compétences plus pointues requises en matière de maintenance
Utilisation optimale : ligne de production continue de tubes ERW à haute vitesse et à usage intensif, destinée aux usines à forte capacité de production.
5. Comment choisir le bon accumulateur pour une ligne de production de tubes ERW : facteurs clés de sélection
Le choix d'un accumulateur à boucle adapté pour une ligne de fabrication de tubes a une incidence directe sur la disponibilité de la ligne et le retour sur investissement. Les acheteurs doivent évaluer ces paramètres essentiels avant d'acquérir un accumulateur à boucle pour bande destiné à une ligne de fabrication de tubes.
5.1 Longueur de stockage requise pour les bandes
Il s'agit du premier paramètre. Calculez le temps nécessaire à la découpe de l'extrémité de la bobine, à l'alignement de la bande, au soudage bout à bout et au contrôle de la soudure. Multipliez la vitesse de la ligne de formage en aval par le temps d'opération pour obtenir la longueur de stockage requise.
Formule : Durée de stockage = vitesse de défilement de la ligne × temps nécessaire au changement de bobine.
Si le changement de bobine et le soudage prennent 90 secondes et que la vitesse du laminoir est de 30 m/min, la réserve de bande nécessaire est de 45 mètres. Vous devez choisir un accumulateur dont la longueur de stockage est comprise entre 10% et 20%, avec une marge supplémentaire pour éviter tout risque.
5.2 Caractéristiques techniques des bandes : largeur, épaisseur et nuance de matériau
Le diamètre des rouleaux d'accumulation, l'espacement entre les rouleaux et la capacité de charge du chariot doivent être adaptés à votre gamme de bandes.
- Une bande d'acier plus épaisse et à haute résistance à la traction nécessite une structure de chariot plus robuste, un entraînement hydraulique plus puissant et une capacité de tension plus élevée.
- Une bande large nécessite un rouleau plus long pour éviter que les bords ne se plient
- Pour l'acier à haute résistance, il est recommandé d'utiliser des rouleaux à revêtement de surface afin d'éviter les rayures sur les bandes.
5.3 Configuration et surface disponibles de l'usine
Vérifiez la longueur de votre atelier, la hauteur sous plafond et l'état des fondations.
- Plancher long disponible → accumulateur horizontal recommandé
- Longueur au sol limitée mais hauteur sous plafond importante → accumulateur à tour verticale
- Encombrement réduit et besoins de stockage à long terme → accumulateur à boucles multiples
5.4 Système d'entraînement : entraînement hydraulique ou électrique
Il existe deux types d'entraînement courants pour les chariots accumulateurs des laminoirs à tubes ERW : l'entraînement hydraulique et l'entraînement servo-électrique. Entraînement hydraulique : poussée élevée, adapté aux charges lourdes, aux bandes d'acier épaisses et larges, coût d'équipement réduit. Nécessite un entretien régulier de l'huile hydraulique. Entraînement servo-électrique : contrôle précis de la vitesse et de la tension, système plus propre, risque réduit de fuites d'huile, mieux adapté aux lignes à grande vitesse pour bandes minces, investissement initial plus élevé.
5.5 Contrôle de la tension et système EPC
Ne négligez jamais la tension et le contrôle de la position des bords. Une tension inadéquate peut entraîner l'effondrement de la boucle ou la rupture de la bande. Le système EPC (contrôle de la position des bords) automatique maintient la bande centrée à l'intérieur de l'accumulateur, ce qui réduit les dommages aux bords de la bande. Pour la production haut de gamme de tubes ERW en continu, il est vivement recommandé d'utiliser un contrôle de tension en boucle fermée avec surveillance via une interface homme-machine (IHM).
5.6 Vitesse de la ligne et plage de diamètres des tuyaux
Un laminoir ERW à grande vitesse nécessite un accumulateur offrant une réponse rapide du chariot et une tension dynamique stable. Les lignes de production de tubes à grand diamètre extérieur utilisent des bandes plus lourdes ; la capacité de charge du chariot doit donc être surdimensionnée en tenant compte d'un coefficient de sécurité.
5.7 Budget, service après-vente et approvisionnement en pièces de rechange
Comparez le coût total, y compris l'installation, la mise en service, la formation et la disponibilité des pièces de rechange. Privilégiez les fabricants disposant d'une solide expérience dans les projets de laminoirs à tubes ERW, et non pas simplement les fabricants de machines d'accumulation.


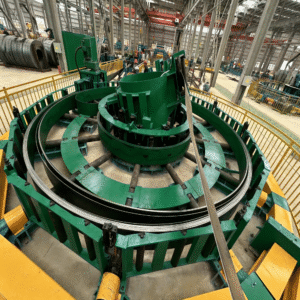
6. Problèmes courants et conseils d'entretien pour l'accumulateur d'un laminoir à tubes ERW
Même un accumulateur à boucle à bande de haute qualité nécessite un entretien régulier afin d'éviter toute panne imprévue susceptible de perturber la production continue de tubes ERW.
- Déviation / dérive de la bande : généralement due à un mauvais alignement des rouleaux, à l'usure de leur surface ou à une défaillance du capteur EPC. Vérifiez le parallélisme des rouleaux et calibrez régulièrement l'EPC.
- Plis sur la bande : tension de la bande insuffisante ou instable. Recalibrer les paramètres de contrôle de la tension.
- Effondrement de la boucle : chute soudaine de la tension, bande glissante sur les rouleaux. Nettoyer la surface des rouleaux, vérifier le capteur de tension.
- Vibrations et bruits anormaux du chariot : rail usé, coulisseau de guidage endommagé, boulon desserré. Lubrifiez régulièrement les rails et le coulisseau.
- Fuite hydraulique (système hydraulique) : vérifier le joint d'étanchéité et les raccords de tuyauterie, remplacer les joints usés.
Liste de contrôle recommandée pour l'entretien quotidien : inspection de la surface des rouleaux, enregistrement de la valeur de tension, nettoyage du capteur EPC, lubrification des rails. Contrôle hebdomadaire : vérification des boulons de fixation du chariot, du système d'entraînement et des interrupteurs de fin de course.
Conclusion
L'accumulateur est une machine auxiliaire essentielle et incontournable des lignes modernes de fabrication de tubes ERW. Son rôle, qui consiste à stocker les boucles de bande d'acier, permet une production véritablement continue de tubes ERW, élimine les temps d'arrêt liés au changement de bobine et améliore la qualité des tubes ainsi que le rendement de production.
Nous avons abordé le principe de fonctionnement, le déroulement complet du processus, les trois principaux types d'accumulateurs ainsi que les critères de sélection essentiels pour les accumulateurs de bandes de laminoir ERW. Les accumulateurs horizontaux, verticaux et à boucles multiples ont chacun leur propre scénario d'utilisation adapté. Lors du choix de votre accumulateur à boucles pour laminoir de tubes, partez toujours de la longueur de stockage requise, des paramètres du matériau de la bande, de la configuration de l'atelier et de la vitesse de fonctionnement de la ligne.
Un accumulateur à boucle de bande bien adapté peut optimiser le taux de disponibilité globale (OEE) de votre ligne de production de tubes ERW, réduire le taux de rebuts et générer des bénéfices à long terme pour votre usine de fabrication de tubes. Si vous envisagez de moderniser votre ligne de production de tubes soudés par haute fréquence existante ou d'investir dans une nouvelle ligne de production de tubes ERW, contactez notre équipe d'ingénieurs pour obtenir une proposition technique personnalisée et un plan d'implantation de l'accumulateur.
 English
 Español
 Русский
 العربية
 Français
 Português