نظرة عامة
في عالم حديث خط إنتاج الأنابيب المصنوعة بتقنية اللحام بالكهرباء (ERW), ، ويُعد الإنتاج المستمر جوهر تحقيق إنتاجية عالية وجودة ثابتة للأنابيب. تتمثل إحدى العقبات الرئيسية في تصنيع الأنابيب الملحومة بالكهرباء (ERW) في عملية تغيير لفائف الشرائط الفولاذية. فعندما تنفد إحدى لفائف الشرائط، يتعين إيقاف خط الإنتاج لإجراء عمليات القطع واللحام التناكبي وتحميل اللفافة الجديدة، مما يتسبب في توقف مكلف عن العمل، وعدم استقرار خطوط اللحام، وانخفاض الكفاءة الإجمالية للمعدات (OEE). وهذا هو بالضبط المكان الذي مركم مصنع أنابيب ERW يحل المشكلة.
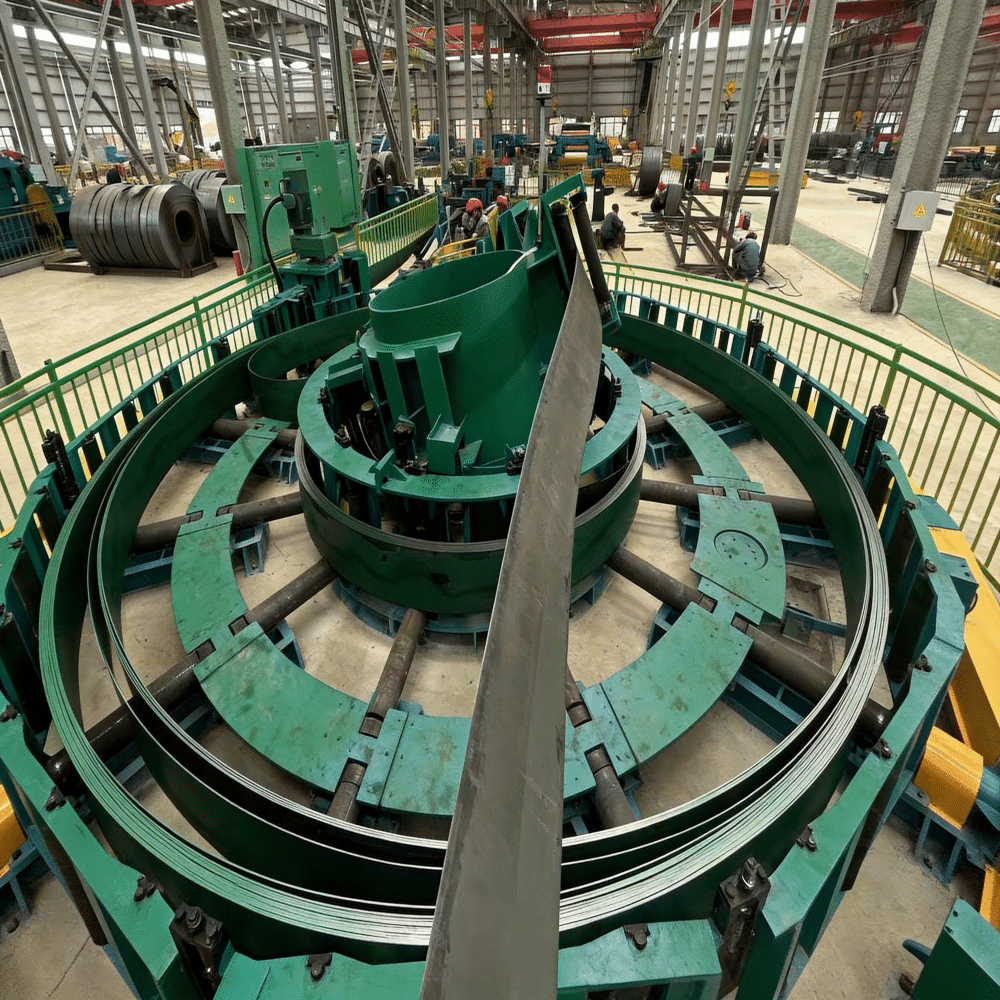
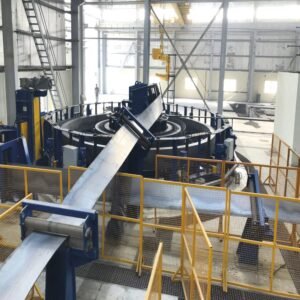
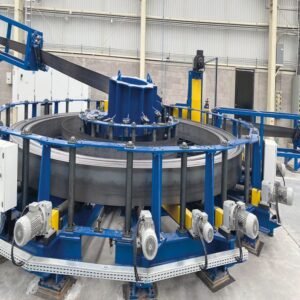
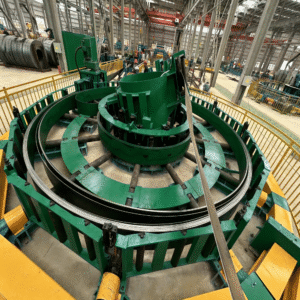
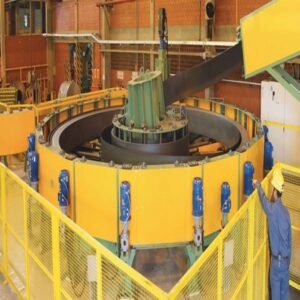
يعمل المجمع — المعروف أيضًا على نطاق واسع باسم «مجمع حلقات الشريط» لمصنع أنابيب ERW — كمخزن مؤقت لتخزين شريط فولاذي بطول معين. وأثناء تغيير اللفائف، يستمر المصنع في العمل بشكل مستمر من خلال استخدام الشريط المخزن داخل المجمع. بعد اللحام بالتوصيل بمجرد الانتهاء من لفّ لفتين، يقوم المخزن بإعادة تعبئة مادة الشريط استعدادًا لعملية تبديل اللفّ التالية. وبدون وجود مخزن موثوق به، لا يمكن للعديد من خطوط إنتاج الأنابيب المستمرة عالية السرعة التي تعمل بتقنية اللحام بالكهرباء (ERW) أن تصل إلى طاقتها الإنتاجية المصممة.
سيشرح هذا الدليل مبدأ العمل، وسير العمل الكامل، وأنواع المراكم الشائعة، ومعايير الاختيار الرئيسية، ونصائح الصيانة المتكررة للمراكم المستخدمة في مصانع الأنابيب الملحومة بالتردد العالي. وهو يساعد مالكي مصانع الأنابيب ومهندسي المشاريع ومديري المشتريات على فهم كيفية اختيار مركم شرائط مناسب لمصنع الأنابيب الملحومة بالتردد العالي (ERW) عند الاستثمار في خط إنتاج جديد أو تحديث مصنع قديم.
1. ما هو المجمع المستخدم في مصنع أنابيب ERW؟
الـ مركم مصنع أنابيب ERW وهو جهاز تخزين ميكانيكي يتم تركيبه بين قسم فك لفائف الشريط ومحطة التشكيل في خط إنتاج الأنابيب الملحومة بالتردد العالي (ERW). وتتمثل وظيفته الرئيسية في تخزين حلقة طويلة من شريط الصلب المدلفن على الساخن أو على البارد. كما أنه يفصل عملية تغيير اللفائف المتقطعة عند جهاز فك اللفائف عن عملية التشكيل المستمر واللحام بالتردد العالي التي تتم في المرحلة التالية من الخط.
في مصانع إنتاج الأنابيب الفولاذية (ERW) التقليدية التي لا تحتوي على مخازن تراكمية، يتعين إيقاف الخط بأكمله في كل مرة تتلاقى فيها نهايات اللفائف. ويؤدي كل توقف وإعادة تشغيل إلى ظهور أجزاء معيبة من الأنابيب، وإهدار المواد، وانخفاض الإنتاج في الساعة. أما المخزن التراكمي الحلقي فيخزن احتياطيًا كافيًا من الشرائط، بحيث يمكن أن تستمر عمليات تشكيل الأنابيب، واللحام بالتردد العالي، وتحديد المقاس، والقطع في المراحل اللاحقة دون توقف، بينما يقوم المشغلون بإكمال عملية اللحام التناكبي للشرائط عند جانب الدخول.
المزايا الأساسية لتركيب المركم في مصنع أنابيب ERW:
- القضاء على توقف الخط بالكامل أثناء تغيير لفائف الشرائط الفولاذية
- تحسين سرعة الإنتاج المستمر للأنابيب الملحومة باللحام الكهربائي (ERW) والإنتاج اليومي
- الحد من عيوب اللحام والخدوش ورفض الأنابيب الناتجة عن عملية التشغيل والتوقف المتكرر
- حماية بكرات التشكيل ووحدة اللحام ومنشار القطع من التقلبات المتكررة في السرعة
- إطالة العمر التشغيلي لخط إنتاج الأنابيب المصنوعة بتقنية اللحام بالكهرباء (ERW) وخفض تكاليف الصيانة
- تحقيق الاستقرار في التحكم في شد الشريط لضمان تباين أبعاد الأنابيب ضمن حدود التفاوت المسموح بها

2. مبدأ عمل مجمع شرائط المطحنة من نوع ERW
مبدأ العمل الأساسي لمركم الحلقة في مطحنة الأنابيب بسيط: تخزين حلقة الشريط الفولاذي عندما يعمل الخط بشكل طبيعي؛ وإطلاق الشريط المخزّن أثناء تغيير اللفائف.
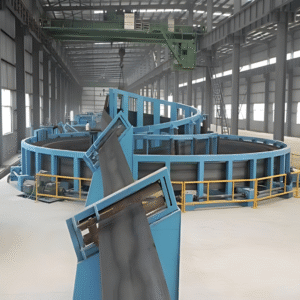
يتم تزويد هيكل المجمع بكرات ثابتة وكرات متحركة للعربة. ويمر الشريط الفولاذي عبر هذه الكرات ليشكل حلقة كبيرة حرة داخل حجرة المجمع. ويمكن للعربة المتحركة أن تتحرك للأمام وللخلف على قضبان توجيه مخصصة للأحمال الثقيلة، مدفوعة بنظام دفع هيدروليكي أو كهربائي.
منطق التحكم في شد الشريط
يُعد الشد العامل الأكثر أهمية في تشغيل المركم في مصنع أنابيب اللحام بالكهرباء (ERW). يجب أن يحافظ المركم على شد ثابت ومستقر للشريط طوال الوقت، سواء أثناء تعبئة الشريط أو تحريره. فانخفاض الشد بشكل مفرط سيؤدي إلى تجعد الشريط، وانهيار الحلقة، وانحراف الشريط، وتلف الحواف. أما الشد المفرط فيؤدي إلى استطالة الشريط، وتشقق الحواف، بل وحتى انقطاع الشريط، مما يؤدي إلى توقف خط إنتاج الأنابيب الملحومة بالكهرباء (ERW).
عندما تعمل الخطوط في وضع الإنتاج العادي: تكون سرعة الشريط الوارد من جهاز فك اللفافة أعلى قليلاً من سرعة التشكيل في المرحلة التالية. ويؤدي الشريط الزائد إلى دفع العربة المتحركة للتحرك وتكوين حلقة من الشريط داخل المجمع، حيث يتم تخزين احتياطي الشريط حتى تصل العربة إلى الحد الأقصى لسعة التخزين.
عند وصول ذيل اللفافة وبدء عملية تغيير اللفافة: يتوقف جهاز فك اللفافة عن تغذية الشريط. وعندئذٍ يستمر قسم التشكيل التالي في العمل ويسحب الشريط من المخزن المؤقت. تتحرك العربة المتحركة للخلف، مما يؤدي إلى تحرير الشريط الملفوف المخزّن. ويستمر مصنع اللحام بالكهرباء (ERW) في العمل دون توقف أثناء عملية اللحام التناكبي لللفافة الجديدة.
بمجرد الانتهاء من اللحام التناكبي وبدء الملف الجديد في تغذية الشريط مرة أخرى، يبدأ المركم في إعادة ملء حلقة الشريط استعدادًا لدورة تبديل الملف التالية.
3. سير العمل الكامل للمركم في مصنع الأنابيب المستمر بتقنية اللحام بالكهرباء (ERW)
يمكن تقسيم دورة تشغيل المركم الكاملة إلى أربع مراحل: مرحلة التعبئة، ومرحلة الاستعداد الكامل، ومرحلة تحرير الشريط، ومرحلة إعادة الضبط وإعادة التعبئة.
المرحلة الأولى: التشغيل العادي وملء المركم
تقوم آلة فك اللفافة بفك الشريط الفولاذي بشكل مستمر. يمر الشريط عبر آلة التسوية ووحدة قص الحواف، ثم يدخل إلى مجمع الحلقات. تُضبط سرعة الدخول بحيث تكون أسرع قليلاً من سرعة الخروج باتجاه قسم التشكيل. تتحرك العربة المتحركة وتقوم بتجميع حلقات الشريط داخل إطار المجمع. يعمل نظام الشد على إبقاء الشريط مسطحًا ومتمركزًا. تستمر هذه العملية حتى يصل المجمع إلى أقصى طول تخزين له.
المرحلة الثانية: وضع الاستعداد الكامل للتخزين
عندما يتم تحميل المجمع بالكامل بشريط حلقي، تتطابق سرعة الدخول تلقائيًّا مع سرعة الخروج. وتبقى العربة في موضع الشوط الكامل، حاملةً الشريط المخصص جاهزًا لتغيير اللفافة. ويحافظ مصنع الأنابيب الملحومة بالكهرباء (ERW) على إنتاج مستمر وثابت للأنابيب. ويقوم المشغلون بمراقبة موضع الشريط، ومستوى الشد، وموضع العربة عبر واجهة المستخدم (HMI).
المرحلة 3: تغيير الملف وتحرير الشريط
يكتشف مستشعر ذيل اللفافة نهاية اللفافة الفولاذية الحالية. فتتوقف آلة فك اللفائف عن الفك. وتستمر عمليات التشكيل واللحام بالتردد العالي وتحديد المقاس التي تلي ذلك في العمل بسرعة ثابتة، حيث يتم سحب الشريط من المركم. تتحرك العربة المتحركة للخلف، مما يؤدي إلى تحرير حلقة الشريط المخزنة. وخلال هذه الفترة، يقوم المشغلون بقطع ذيل اللفافة القديمة، وتغذية اللفافة الجديدة، ومحاذاة أطراف الشريط، وإتمام عملية اللحام التناكبي.
يحدد الطول الإجمالي لمساحة تخزين الشرائح في المجمع أقصى فترة زمنية متاحة للمشغلين لإنهاء عملية اللحام التناكبي. فكلما زادت مساحة التخزين، زاد وقت التشغيل وانخفض الضغط التشغيلي على العمال.
المرحلة الرابعة: الانتهاء من اللحام، وإعادة الضبط وإعادة التعبئة
بعد اجتياز فحص اللحام التناكبي، تعاود آلة فك اللفائف فك الشريط. وتزداد سرعة الدخول مرة أخرى، مما يدفع العربة إلى الأمام ويعيد تكوين حلقة الشريط داخل المجمع حتى تصل إلى حالة التخزين الكاملة. وتتكرر الدورة بأكملها استعدادًا لتغيير اللفافة التالية.
النقاط الرئيسية خلال سير العمل: يُعد التحكم في توسيط الشريط أمرًا ضروريًّا. وعادةً ما يتم تزويد مجمع أنابيب ERW بموجهات جانبية أو نظام التحكم التلقائي في موضع الحافة (EPC) لمنع انحراف الشريط، وخدش الحواف، والتواء الحلقة.

4. الأنواع الرئيسية للمراكم المستخدمة في خط إنتاج الأنابيب باللحام الكهربائي (ERW)
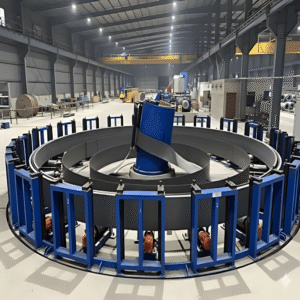
هناك ثلاثة أنواع رئيسية من مخازن الشرائط ذات الحلقات المستخدمة في مصانع أنابيب اللحام بالكهرباء (ERW): مخزن الشرائط الأفقي ذو الحلقات، والمخزن الرأسي (المعروف أيضًا باسم مخزن البرج)، ومخزن الشرائط الدوار/متعدد الحلقات. ويتناسب كل نوع مع تخطيط خط إنتاج مختلف، وعرض شريط مختلف، وسماكة مادة مختلفة، ومساحة مصنع مختلفة.
4.1 المركم ذو الحلقة الأفقية
يُعد المجمع الأفقي أكثر أنواع مجمعات شرائح الصلب المستخدمة في مصانع الأنابيب الملحومة باللحام الكهربائي (ERW) انتشارًا، خاصةً في خطوط إنتاج الأنابيب الملحومة باللحام الكهربائي المتوسطة والكبيرة. تتحرك العربة المتحركة أفقيًّا على طول قضبان توجيه طويلة على أرضية المصنع. وتشكل شرائح الصلب حلقات أفقية داخل حفرة المجمع أو إطاره.
المزايا:
- هيكل ميكانيكي بسيط، سهولة التركيب والفحص اليومي
- مناسبة للشرائط العريضة والشرائط السميكة من الفولاذ الكربوني المستخدمة في تصنيع الأنابيب الملحومة بالكهرباء (ERW) ذات القطر الكبير
- سهولة صيانة البكرات والأسطوانة الهيدروليكية ونظام الشد
- متطلبات ارتفاع أقل، ولا حاجة لسقف مرتفع لورشة المصنع
- تشغيل مستقر عند تحميل شرائح ثقيلة
العيوب:
- تشغل مساحة أرضية أكبر على طول خط مصنع الأنابيب
- يتطلب أساسًا مستويًّا وقاعدة سكك حديدية ثقيلة
أفضل تطبيق: مصنع أنابيب ERW ينتج أنابيب فولاذية بقطر خارجي يتراوح بين 114 مم و610 مم، من الفولاذ الكربوني والفولاذ منخفض السبائك، بسماكة شرائط تتراوح بين المتوسطة والثقيلة.
4.2 المركم البرجي العمودي
يقوم المجمع الرأسي بتخزين حلقات الشريط عموديًا لأعلى ولأسفل داخل هيكل برج طويل. وتُعلَّق حلقات الشريط عموديًا بدلاً من أن تتحرك أفقيًّا.
المزايا:
- يوفر مساحة أرضية، وهو مثالي للمصانع التي يكون طول ورش العمل فيها محدودًا
- تصميم مدمج لمصنع أنابيب ERW ذات السرعة المتوسطة والأقطار الصغيرة والمتوسطة
العيوب:
- يلزم ارتفاع أكبر لورشة العمل
- صيانة الأسطوانات الأكثر صعوبة؛ خطر تذبذب الشرائح العريضة والثقيلة
- طول تخزين أقصى محدود مقارنةً بالطراز الأفقي
أفضل تطبيقات هذا المنتج: مصانع الأنابيب الملحومة باللحام الدائري (ERW) الصغيرة والمتوسطة الحجم، والشرائط الضيقة، والمصانع ذات الطول المحدود، وإنتاج الأنابيب رقيقة الجدران بسرعة عالية.
4.3 المركم متعدد الحلقات / الدوار
يستخدم المجمع متعدد الحلقات مجموعات متعددة من البكرات لتشكيل عدة حلقات من الشرائط في آن واحد، مما يزيد بشكل كبير من سعة تخزين الشرائط في مساحة محدودة.
المزايا:
- سعة تخزين كبيرة على شكل شرائط في مساحة صغيرة
- زيادة المدة المتاحة للتشغيل قبل تغيير الملف
العيوب:
- هيكل ميكانيكي معقد، وتكلفة استثمارية أعلى
- متطلبات أعلى فيما يتعلق بنظام التحكم في EPC والتوتر؛ ومتطلبات أعلى من حيث مهارات الصيانة
أفضل تطبيق: خط إنتاج أنابيب ERW مستمر عالي السرعة ومخصص للأعمال الشاقة، مخصص للمصانع ذات الإنتاجية الكبيرة.
5. كيفية اختيار المجمع المناسب لمصنع أنابيب ERW: العوامل الرئيسية للاختيار
يؤثر اختيار مجمع حلقات الأنابيب المناسب تأثيرًا مباشرًا على وقت تشغيل خط الإنتاج وعائد الاستثمار. يجب على المشترين تقييم هذه المعايير الحاسمة قبل شراء مجمع حلقات الشرائط لخط إنتاج الأنابيب.
5.1 الطول المطلوب لتخزين الشرائط
هذه هي المعلمة الأولى. احسب الوقت اللازم لقطع ذيل الملف، ومحاذاة الشريط، واللحام التناكبي، وفحص اللحام. اضرب سرعة خط التشكيل التالي في وقت العملية للحصول على طول التخزين المطلوب.
الصيغة: طول التخزين = سرعة سير الخط × وقت عملية تغيير اللفائف.
إذا استغرق تغيير الملف واللحام 90 ثانية وكانت سرعة المطحنة 30 م/دقيقة، فإن احتياطي الشريط المطلوب يساوي 45 مترًا. يجب عليك اختيار مركم بطول تخزين يتراوح بين 10% و20% مع هامش إضافي لتجنب المخاطر.
5.2 مواصفات الشريط: العرض، والسماكة، ودرجة جودة المادة
يجب أن يتوافق قطر أسطوانة التجميع، والمسافة بين الأسطوانات، وسعة تحميل العربة مع نطاق الشرائط المستخدمة.
- تتطلب الشرائط الفولاذية الأكثر سمكًا وذات قوة الشد العالية هيكل عربة أثقل، ونظام دفع هيدروليكي أقوى، وقدرة شد أعلى
- يحتاج الشريط العريض إلى أسطوانة أطول لتجنب انحناء الحواف
- بالنسبة للفولاذ عالي القوة، يُوصى باستخدام بكرات مطلية بالسطح لمنع حدوث خدوش على الشرائط
5.3 تخطيط المصنع والمساحة المتاحة
تحقق من طول ورشتك وارتفاع السقف وحالة الأساسات.
- أرضية متاحة بطول كبير → يُفضل استخدام المجمع الأفقي
- طول أرضي محدود لكن سقف مرتفع → مركم برجي رأسي
- مساحة محدودة وحاجة إلى تخزين طويل الأمد → مخزن متعدد الحلقات
5.4 نظام الدفع: الدفع الهيدروليكي مقابل الدفع الكهربائي
هناك نوعان شائعان من أنظمة الدفع لعربة التجميع في مصانع أنابيب ERW: نظام الدفع الهيدروليكي ونظام الدفع الكهربائي المؤازر. نظام الدفع الهيدروليكي: يتميز بقوة دفع عالية، ومناسب للأحمال الثقيلة والشرائط الفولاذية السميكة والعريضة، كما يتميز بتكلفة منخفضة للمعدات. يحتاج إلى صيانة منتظمة لزيت النظام الهيدروليكي. المحرك الكهربائي المؤازر: تحكم دقيق في السرعة والشد، ونظام أنظف، ومخاطر تسرب الزيت أقل، وأفضل لخطوط إنتاج الشرائط الرقيقة عالية السرعة، واستثمار أولي أعلى.
5.5 نظام التحكم في الشد ونظام EPC
لا تتجاهل أبدًا التحكم في الشد وموضع الحافة. فالتوتر غير المناسب سيؤدي إلى انهيار الحلقة أو تمزق الشريط. ويحافظ نظام التحكم التلقائي في موضع الحافة (EPC) على توسيط الشريط داخل المجمع، مما يقلل من تلف حواف الشريط. وبالنسبة لإنتاج الأنابيب الملحومة باللحام الكهربائي المقاوم (ERW) المستمر عالي الجودة، يُوصى بشدة باستخدام نظام التحكم في الشد ذي الحلقة المغلقة مع المراقبة عبر واجهة المستخدم (HMI).
5.6 سرعة الخط ونطاق قطر الأنابيب
تحتاج مصانع الأنابيب الملحومة بالكهرباء (ERW) عالية السرعة إلى مركم يتميز باستجابة سريعة للعربة وتوتر ديناميكي مستقر. وتستخدم خطوط إنتاج الأنابيب ذات القطر الخارجي الكبير شرائط أكثر ثقلاً؛ لذا يجب أن تكون سعة تحميل العربة أعلى من المطلوب مع مراعاة عامل الأمان.
5.7 الميزانية، خدمات ما بعد البيع، وتوريد قطع الغيار
قارن التكلفة الإجمالية، بما في ذلك التركيب والتشغيل والتدريب وتوافر قطع الغيار. اختر الشركات المصنعة التي تتمتع بخبرة واسعة في مشاريع مصانع الأنابيب المصنوعة بتقنية اللحام بالكهرباء (ERW)، وليس مجرد شركات تصنيع آلات التجميع البسيطة.


6. المشكلات الشائعة ونصائح الصيانة الخاصة بمجمع مصنع أنابيب ERW
حتى المجمع الحلقي الشريطي عالي الجودة يحتاج إلى صيانة دورية لتجنب الأعطال غير المتوقعة التي قد تؤثر على استمرارية إنتاج الأنابيب الملحومة باللحام الكهربائي (ERW).
- انحراف الشريط / تشتته: يحدث عادةً بسبب عدم محاذاة البكرات، أو تآكل سطح البكرة، أو تعطل مستشعر EPC. تحقق من توازي البكرات وقم بمعايرة مستشعر EPC بانتظام.
- تجعد الشريط: شد الشريط غير كافٍ أو غير مستقر. أعد معايرة معلمات التحكم في الشد.
- انهيار الحلقة: انخفاض مفاجئ في الشد، وانزلاق الشريط على البكرات. قم بتنظيف سطح البكرة، وتحقق من مستشعر الشد.
- اهتزاز العربة والضوضاء غير الطبيعية: تآكل القضبان، تلف منزلق التوجيه، برغي مفكوك. قم بتزييت القضبان والمنزلق بشكل دوري.
- التسرب الهيدروليكي (النوع الهيدروليكي): فحص مانع تسرب الزيت ووصلات الأنابيب، واستبدال الموانع المتآكلة.
قائمة مراجعة مقترحة للصيانة اليومية: فحص سطح الأسطوانة، وتسجيل قيم الشد، وتنظيف مستشعر EPC، وتزييت القضبان. فحص أسبوعي لمسامير تثبيت العربة، ونظام الدفع، ومفاتيح تحديد الموضع.
الخلاصة
يُعد المجمع آلة مساعدة أساسية لا غنى عنها في خطوط إنتاج الأنابيب الحديثة المصنوعة بتقنية اللحام بالكهرباء (ERW). وتتمثل مهمته في تخزين حلقات الشرائط الفولاذية، مما يتيح إنتاج الأنابيب بتقنية اللحام بالكهرباء (ERW) بشكل مستمر بالفعل، ويقضي على فترات التوقف أثناء تغيير اللفائف، ويحسن جودة الأنابيب ومعدل إنتاجها.
لقد تناولنا مبدأ العمل، وسير العمل الكامل، والأنواع الثلاثة الرئيسية للمخازن، ومعايير الاختيار الحاسمة لمخازن شرائح مصانع الأنابيب المصنوعة بتقنية اللحام بالكهرباء (ERW). لكل من المخازن الأفقية والرأسية ومتعددة الحلقات سيناريو العمل المناسب لها. عند اختيار مخزن الحلقات لمصنع الأنابيب الخاص بك، ابدأ دائمًا بطول التخزين المطلوب، ومعلمات مادة الشرائح، وتصميم ورشة العمل، وسرعة تشغيل الخط.
يمكن لمجمع الحلقات الشريطية المُصمم بعناية أن يزيد من معدل الكفاءة التشغيلية الإجمالية (OEE) لمصنع الأنابيب الملحومة بالتردد العالي (ERW) الخاص بك إلى أقصى حد، ويقلل من معدل الخردة، ويحقق أرباحًا طويلة الأجل لمصنعك لتصنيع الأنابيب. إذا كنت تخطط لتحديث مصنع الأنابيب الملحومة بالتردد العالي الحالي لديك أو الاستثمار في خط إنتاج جديد للأنابيب الملحومة بالتردد العالي (ERW)، فاتصل بفريقنا الهندسي للحصول على عرض تقني مخصص للمجمع ورسومات تخطيطية.
 English
 Español
 Русский
 العربية
 Français
 Português