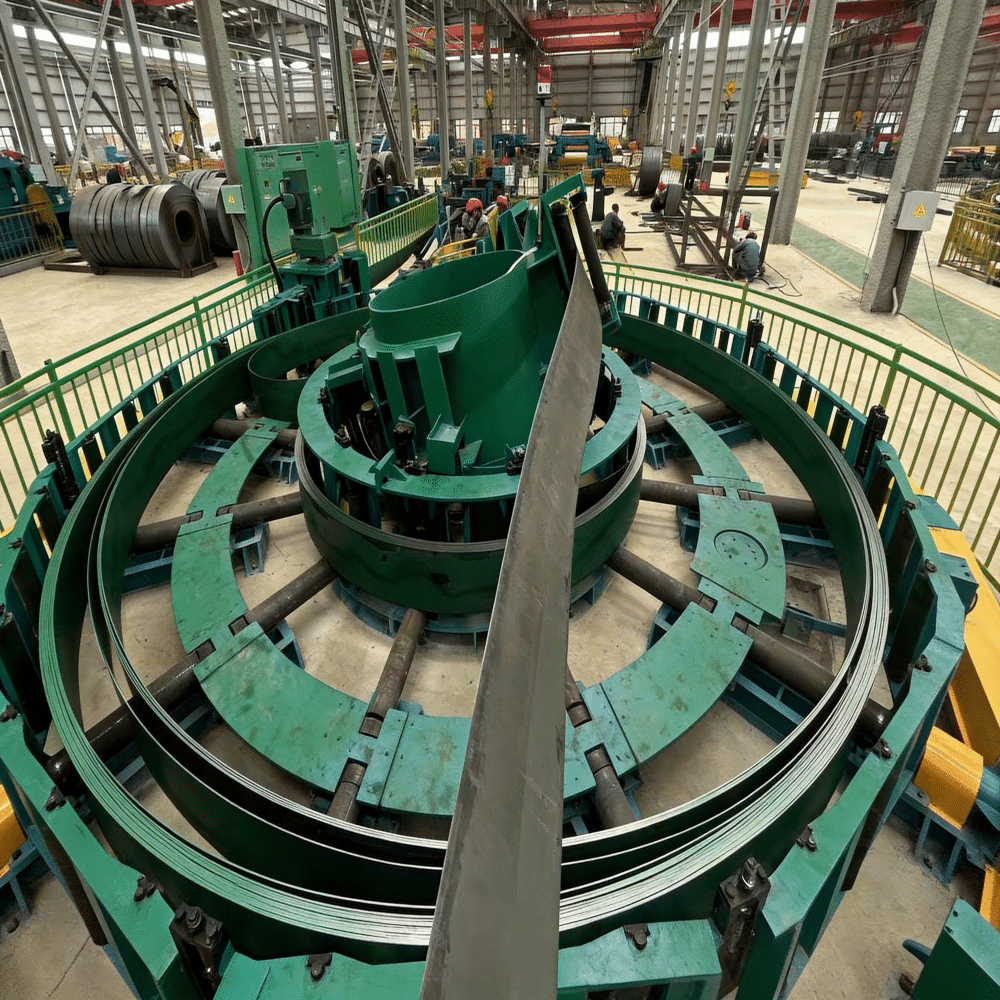
Обзор
В современном Линия по производству труб методом сварки в вакууме, непрерывное производство является залогом высокой производительности и стабильного качества труб. Одним из основных узких мест в производстве труб с электродуговой сваркой (ERW) является смена рулонов стальной ленты. Когда один рулон заканчивается, линия должна остановиться для резки, стыковой сварки и загрузки нового рулона, что приводит к дорогостоящим простоям, нестабильному качеству сварных швов и снижению общей эффективности оборудования (OEE). Именно здесь Аккумулятор трубопрокатного стана ERW решает эту проблему.
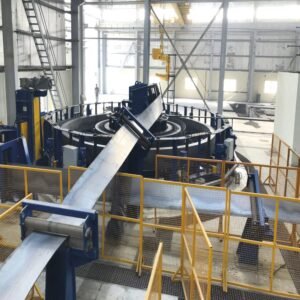
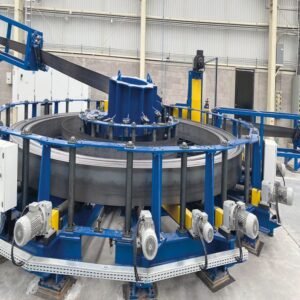
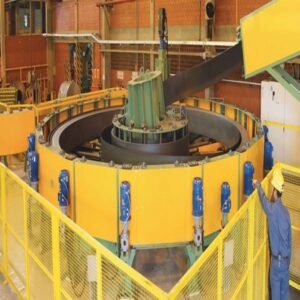
Аккумулятор, также широко известный как аккумулятор ленточной петли для трубопрокатного стана с электродуговой сваркой, служит буферным накопителем для хранения стальной ленты определенной длины. Во время смены рулона станок продолжает работать непрерывно, расходуя ленту, накопленную в аккумуляторе. После сварка встык После завершения намотки двух рулонов накопитель вновь загружает ленточный материал для следующей смены рулонов. Без надёжного накопителя многие высокоскоростные линии непрерывного производства труб методом электродуговой сварки не могут достичь своей проектной производственной мощности.
В данном руководстве подробно рассмотрены принцип работы, полный технологический процесс, распространенные типы накопителей, основные критерии выбора, а также рекомендации по регулярному техническому обслуживанию накопителей, используемых на трубопрокатных линиях с высокочастотной сваркой. Оно поможет владельцам трубопрокатных заводов, инженерам-проектировщикам и менеджерам по закупкам понять, как выбрать подходящий накопитель полосы для линии сварки электродуговой сваркой (ERW) при инвестировании в новую линию или модернизации существующего завода.
1. Что такое аккумулятор для трубопрокатного стана ERW?
Этот Аккумулятор трубопрокатного стана ERW представляет собой механическое буферное устройство, устанавливаемое между секцией размотки рулона и формовочной станцией линии по производству труб с электродуговой сваркой. Его основная функция заключается в хранении длинной петли горячекатаной или холоднокатаной стальной ленты. Оно разделяет прерывистую операцию смены рулона на размотчике и непрерывный процесс формовки и высокочастотной сварки, происходящий далее по линии.
На традиционных линиях по производству труб с электродуговой сваркой (ERW) без накопителей вся линия вынуждена останавливаться каждый раз, когда концы рулонов соприкасаются. Каждая остановка и повторный запуск приводят к появлению бракованных отрезков труб, потере материала и снижению почасовой производительности. Накопитель с контуром хранит достаточный запас ленты, благодаря чему последующие операции — формовка труб, высокочастотная сварка, калибровка и резка — могут выполняться без остановки, пока операторы завершают стыковую сварку ленты на входном участке.
Основные преимущества установки аккумулятора на трубном заводе с электродуговой сваркой (ERW):
- Исключить полную остановку линии при замене рулонов стальной ленты
- Повышение скорости непрерывного производства труб методом электродуговой сварки и суточной производительности
- Снизить количество дефектов сварных швов, царапин и брака труб, вызванных циклическим запуском и остановкой
- Защищайте формующие валки, сварочный агрегат и отрезную пилу от частых колебаний скорости
- Продлить срок службы линии по производству труб методом электродуговой сварки (ERW) и сократить затраты на техническое обслуживание
- Стабилизация системы регулирования натяжения ленты для обеспечения стабильных допусков на размеры труб

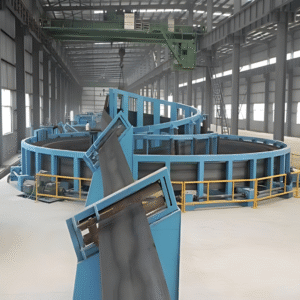
2. Принцип работы накопителя ленты на прокатном стане с электродуговой сваркой (ERW)
Основной принцип работы накопителя с замкнутым контуром трубной мельницы прост: при нормальной работе линии хранить петлю стальной ленты; при смене рулона подавать накопленную ленту.
Рама накопителя оснащена неподвижными роликами и подвижными роликами тележки. Стальная лента проходит через эти ролики и образует большую свободную петлю внутри камеры накопителя. Подвижная тележка может перемещаться вперед и назад по высокопрочным направляющим рельсам под действием гидравлического или электрического привода.
Логика управления натяжением ленты
Натяжение является наиболее важным фактором для работы аккумулятора на линии по производству труб методом электродуговой сварки (ERW). Аккумулятор должен постоянно поддерживать постоянное и стабильное натяжение ленты, независимо от того, происходит ли заправка или размотка ленты. Слишком низкое натяжение приводит к образованию складок на ленте, сваливанию петли, отклонению ленты и повреждению кромок. Слишком высокое натяжение вызывает удлинение полосы, растрескивание кромок и даже разрыв полосы, что приведёт к остановке линии по производству труб методом сварки в осевой рубец.
Когда линия работает в штатном режиме: скорость подачи полосы с размоточного устройства немного превышает скорость формовки на последующих участках. Избыточная полоса толкает подвижную тележку, которая перемещается и формирует петлю полосы внутри накопителя, накапливая запас полосы до тех пор, пока тележка не достигнет предельного уровня заполнения.
Когда заканчивается рулон и начинается его замена: размоточный механизм прекращает подачу полосы. Теперь последующий участок формовки продолжает работу и вытягивает полосу из накопителя. Подвижная тележка отходит назад, освобождая накопленную петлю полосы. Линия по производству труб с электродуговой сваркой продолжает работу без остановки во время стыковой сварки нового рулона.
Как только сварка встык завершена и новая катушка вновь подает ленту, накопитель начинает повторно заполнять контур ленты для следующего цикла замены катушки.
3. Полный технологический процесс работы аккумулятора на линии непрерывного производства труб методом электродуговой сварки
Полный рабочий цикл аккумулятора можно разделить на четыре этапа: этап заполнения, этап полной готовности, этап отсоединения полосы и этап сброса и повторного заполнения.
Этап 1: Нормальная работа и наполнение аккумулятора
Размоточный механизм непрерывно разматывает стальную полосу. Лента проходит через выравниватель, устройство обрезки кромок, а затем поступает в накопитель в виде петли. Скорость подачи на входе устанавливается немного выше, чем скорость выхода в направлении профилирующего участка. Подвижная тележка перемещается и накапливает петлю ленты внутри рамы накопителя. Система натяжения обеспечивает ровность и центрирование ленты. Этот процесс продолжается до тех пор, пока накопитель не достигнет своей максимальной длины хранения.
Этап 2: Полный режим ожидания системы хранения данных
Когда накопитель полностью загружен петлей полосы, скорость на входе автоматически приводится в соответствие со скоростью на выходе. Тележка останавливается в крайнем положении хода, удерживая зарезервированную полосу в готовности к смене рулона. Трубопрокатный станок с электродуговой сваркой обеспечивает стабильное непрерывное производство труб. Операторы контролируют положение полосы, натяжение и положение тележки через интерфейс человека-машины (HMI).
Этап 3: Замена рулона и размотка ленты
Датчик конца рулона определяет конец текущего стального рулона. Размоточный механизм прекращает размотку. Последующие процессы формовки, высокочастотной сварки и калибровки продолжают работать с постоянной скоростью, вытягивая полосу из накопителя. Подвижная тележка перемещается назад, освобождая накопленную петлю полосы. В это время операторы отрезают конец старого рулона, подают новый рулон, выравнивают концы полосы и выполняют стыковую сварку.
Общая длина накопителя определяет максимальное время, в течение которого операторы могут выполнить стыковую сварку. Более длительное хранение означает больше времени на выполнение работ и меньшую рабочую нагрузку на работников.
Этап 4: Завершение сварки, сброс настроек и повторная заправка
После успешного прохождения контроля сварных швов встык размоточный механизм возобновляет размотку полосы. Скорость подачи вновь увеличивается, что приводит к продвижению тележки вперед и повторному формированию петли полосы внутри накопителя до достижения полного заполнения. Весь цикл повторяется при следующей смене рулона.
Ключевые моменты в ходе технологического процесса: крайне важно обеспечить центрирование полосы. Боковые направляющие или система автоматического контроля положения кромок (EPC) обычно устанавливаются вместе с накопителем трубопрокатного стана для сварных труб, чтобы предотвратить смещение полосы, появление царапин на кромках и скручивание петли.

4. Основные типы аккумуляторов, используемых на линии по производству труб с электродуговой сваркой (ERW)
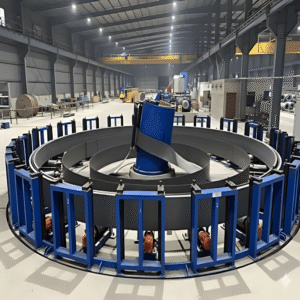
Существует три основных типа ленточных накопителей с петлями для трубопрокатных линий с электродуговой сваркой: горизонтальный накопитель с петлями, вертикальный накопитель (также известный как башенный накопитель) и карусельный / многопетлевой накопитель. Каждый тип подходит для различных схем расположения линии, ширины ленты, толщины материала и производственных площадей.
4.1 Аккумулятор с горизонтальным контуром
Горизонтальный накопитель — это наиболее широко используемый накопитель ленты на линиях по производству труб с электросварным швом средней и большой мощности. Подвижная тележка перемещается по горизонтали вдоль длинных направляющих рельсов на производственном цехе. Стальная лента образует горизонтальные петли внутри накопительной ямы или рамы.
Преимущества:
- Простая механическая конструкция, простота монтажа и ежедневного осмотра
- Подходит для широкой ленты и толстой ленты из углеродистой стали, используемой для изготовления труб с электросварным швом большого диаметра
- Удобное техническое обслуживание роликов, гидравлического цилиндра и системы натяжения
- Меньшие требования к высоте, отсутствие необходимости в высокой крыше заводского цеха
- Стабильная работа при высокой нагрузке от полос
Недостатки:
- Занимает большую площадь вдоль линии трубопрокатного стана
- Требуется ровный фундамент и прочное рельсовое основание
Наилучшее применение: Завод по производству труб методом сварки в осевой рулоне, выпускающий стальные трубы с наружным диаметром от 114 мм до 610 мм из углеродистой и низколегированной стали, с полосой средней и большой толщины.
4.2 Вертикальный башенный аккумулятор
В вертикальном аккумуляторе петли ленты хранятся вертикально вверх и вниз внутри высокой башенной рамы. Петли ленты висят вертикально, а не перемещаются по горизонтали.
Преимущества:
- Экономия площади, идеально подходит для заводов с ограниченной длиной цеха
- Компактная компоновка трубопрокатного стана средней скорости для труб малого и среднего диаметра, изготовленных методом электродуговой сварки
Недостатки:
- Требуется большая высота рабочей зоны
- Более сложное техническое обслуживание вальцов; риск колебаний полосы при обработке широких и тяжелых полос
- Ограниченная максимальная длина хранения по сравнению с горизонтальной моделью
Наилучшее применение: малые и средние трубопрокатные станы для труб с электродуговой сваркой, узкая лента, ограниченная длина стана, высокоскоростное производство тонкостенных труб.
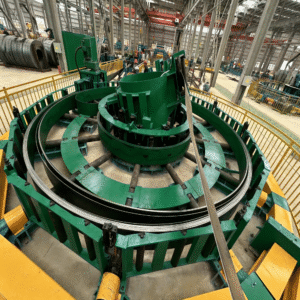
4.3 Многоконтурный / карусельный аккумулятор
Многоконтурный накопитель использует несколько наборов роликов для одновременного формирования нескольких контуров ленты, что значительно увеличивает объём хранения ленты в условиях ограниченного пространства.
Преимущества:
- Большая емкость хранения лент при компактных габаритах
- Более длительный период эксплуатации до замены змеевика
Недостатки:
- Сложная механическая конструкция, более высокие инвестиционные затраты
- Более высокие требования к системе EPC и системе контроля натяжения; более высокие требования к квалификации персонала по техническому обслуживанию
Наилучшее применение: высокоскоростная линия непрерывного производства труб методом электродуговой сварки (ERW) для тяжелых условий эксплуатации, предназначенная для заводов с высокой производительностью.
5. Как выбрать подходящий аккумулятор для трубопрокатного стана с электродуговой сваркой: основные факторы выбора
Правильный выбор петлевого накопителя для трубопрокатного стана напрямую влияет на время безотказной работы линии и окупаемость инвестиций. Покупателям следует оценить эти важнейшие параметры перед приобретением петлевого накопителя для ленты, предназначенного для линии по производству труб.
5.1 Требуемая длина хранения ленты
Это первый параметр. Рассчитайте время, необходимое для обрезки конца рулона, выравнивания полосы, стыковой сварки и контроля сварного шва. Умножьте скорость последующей линии формовки на время выполнения операции, чтобы получить требуемую длину запаса.
Формула: Длина складирования = скорость движения линии × время операции смены рулона.
Если замена рулона и сварка занимают 90 секунд, а скорость прокатки составляет 30 м/мин, то необходимый запас ленты равен 45 метрам. Для минимизации риска необходимо выбрать накопитель с длиной хранения 10%~20% с дополнительным запасом.
5.2 Технические характеристики полосы: ширина, толщина и марка материала
Диаметр накопительного ролика, расстояние между роликами и грузоподъёмность тележки должны соответствовать диапазону ширины полос.
- Более толстая стальная лента с высокой прочностью на разрыв требует более массивной конструкции тележки, более мощного гидравлического привода и большей тяговой способности
- Для широкой полосы требуется более длинный валик, чтобы избежать изгиба краев
- Для высокопрочной стали рекомендуется использовать валки с поверхностным покрытием, чтобы предотвратить появление царапин на полосе
5.3 Имеющаяся планировка завода и площади
Проверьте длину мастерской, высоту потолка и состояние фундамента.
- Длинная доступная площадь пола → предпочтительно горизонтальный накопитель
- Ограниченная высота пола, но высокий потолок → вертикальный башенный аккумулятор
- Ограниченное пространство и необходимость длительного хранения → аккумулятор с несколькими контурами
5.4 Система привода: гидравлический привод против электрического привода
Существует два распространенных типа привода для тележки-аккумулятора трубопрокатного стана ERW: гидравлический привод и сервоэлектрический привод. Гидравлический привод: высокая тяга, подходит для больших нагрузок, толстой и широкой стальной ленты, более низкая стоимость оборудования. Требует регулярного обслуживания гидравлического масла. Сервоэлектрический привод: точное регулирование скорости и натяжения, более чистая система, меньший риск утечки масла, лучше подходит для высокоскоростных линий по производству тонкой полосы, более высокие начальные инвестиции.
5.5 Система контроля натяжения и система EPC
Ни в коем случае не следует игнорировать контроль натяжения и положения края. Неправильное натяжение приведёт к сваливанию петли или обрыву полосы. Система автоматического контроля положения края (EPC) поддерживает полосу по центру накопителя, что снижает риск повреждения её краёв. Для производства высококачественных труб методом непрерывной сварки в вертикальной позиции настоятельно рекомендуется использовать систему управления натяжением с замкнутым контуром и мониторингом через интерфейс человека-машины (HMI).
5.6 Скорость линии и диапазон диаметров труб
Для высокоскоростного стана с электродуговой сваркой требуется накопитель с быстрым откликом тележки и стабильным динамическим натяжением. На линиях по производству труб с большим наружным диаметром используется более толстая полоса; грузоподъемность тележки должна быть завышена с учетом коэффициента безопасности.
5.7 Бюджет, послепродажное обслуживание и поставка запасных частей
Сравните общую стоимость, включая монтаж, ввод в эксплуатацию, обучение персонала и доступность запасных частей. Выбирайте производителей, имеющих богатый опыт реализации проектов по строительству трубопрокатных станов с электродуговой сваркой (ERW), а не просто производителей аккумуляторных машин.


6. Распространенные неисправности и рекомендации по техническому обслуживанию аккумулятора трубопрокатного стана с электродуговой сваркой (ERW)
Даже высококачественный ленточный петлевой накопитель требует регулярного технического обслуживания, чтобы избежать неожиданных поломок и не допустить сбоев в непрерывном производстве труб, изготовленных методом электродуговой сварки.
- Смещение / блуждание ленты: как правило, вызвано неправильным выравниванием роликов, износом поверхности роликов или неисправностью датчика EPC. Проверяйте параллельность роликов и регулярно калибруйте датчик EPC.
- Складки на ленте: недостаточное или нестабильное натяжение ленты. Перенастройте параметры системы регулирования натяжения.
- Сбой контура: резкое падение натяжения, лента скользит по роликам. Очистите поверхность роликов, проверьте датчик натяжения.
- Вибрация тележки и необычный шум: изношенный рельс, поврежденный направляющий ползун, ослабленный болт. Периодически смазывайте рельсы и ползун.
- Утечка гидравлической жидкости (гидравлический тип): проверьте масляные уплотнения и соединения трубопроводов, замените изношенные уплотнения.
Рекомендуемый ежедневный перечень работ по техническому обслуживанию: осмотр поверхности роликов, ведение журнала значений натяжения, очистка датчика EPC, смазка рельсов. Еженедельно проверяйте крепежные болты тележки, приводную систему и концевые выключатели.
Заключение
Аккумулятор является незаменимым основным вспомогательным оборудованием современной линии по производству труб методом электродуговой сварки (ЭДС). Его задача — хранение петли стальной ленты — обеспечивает действительно непрерывное производство труб методом ЭДС, устраняет простои при смене рулонов и повышает качество труб и выход готовой продукции.
Мы рассмотрели принцип работы, полный технологический процесс, три основных типа накопителей и ключевые критерии выбора накопителя полосы для трубопрокатного стана с электродуговой сваркой. Горизонтальные, вертикальные и многоконтурные накопители подходят для различных сценариев эксплуатации. При выборе контурного накопителя для трубопрокатного стана всегда исходите из требуемой длины хранения, параметров полосы, планировки цеха и скорости работы линии.
Правильно подобранный ленточный петлевой накопитель позволит максимально повысить коэффициент общей эффективности (OEE) вашего трубопрокатного стана для труб с электродуговой сваркой (ERW), снизить количество брака и обеспечить долгосрочную прибыль вашему трубопроизводственному предприятию. Если вы планируете модернизировать существующий трубопрокатный станок для труб с высокочастотной сваркой или инвестировать в новую линию по производству труб с электродуговой сваркой (ERW), обратитесь к нашей инженерной команде для получения индивидуального технического предложения и чертежа схемы расположения накопителя.
 English
 Español
 Русский
 العربية
 Français
 Português