Présentation générale
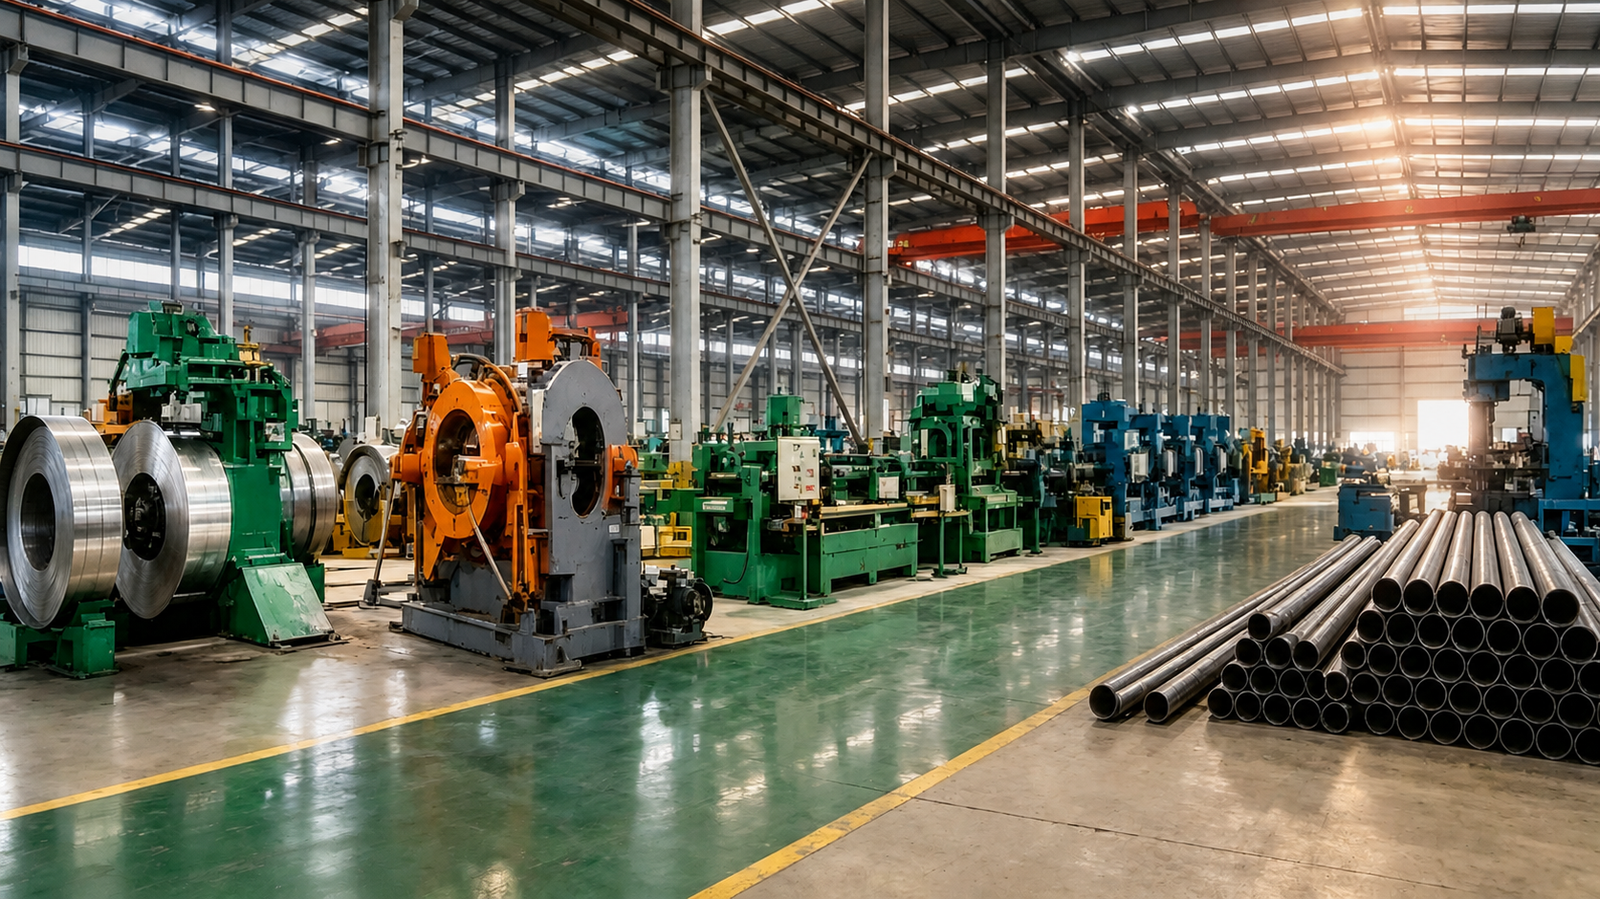
Le Section d'entrée d'une usine de tubes ERW Il s'agit de l'unité en amont essentielle de l'ensemble de la chaîne de production de tubes soudés par résistance électrique ; elle constitue le système d'alimentation et de prétraitement des matières premières, qui détermine la stabilité, la précision et l'efficacité du fonctionnement en continu des processus ultérieurs de formage des tubes, de soudage à haute fréquence et de calibrage. En tant qu'équipement fondamental de Machine de fabrication de tubes ERW Dans ces systèmes, la section d'entrée assure le chargement des bobines d'acier, le déroulement, le dressage des bandes, le soudage bout à bout par cisaillage et l'accumulation des bandes. Un système haute performance système d'entrée dans le laminoir à tubes Il élimine efficacement les fluctuations d'alimentation en matière, garantit une planéité et une tension constantes de la bande, et jette les bases solides d'une production de tubes en acier de haute précision, à grande vitesse et à faible taux de défauts. Cet article présente de manière exhaustive la composition, le déroulement des opérations, le principe de fonctionnement, le système hydraulique et le système de commande électrique de la section d’entrée d’un laminoir à tubes ERW, en mettant en avant les principaux avantages techniques pour les acheteurs et fabricants industriels du monde entier.
1. Présentation générale et composition des équipements principaux de la section d'entrée d'une ligne de fabrication de tubes ERW
Le moderne Section d'entrée d'une usine de tubes ERW Il s'agit d'une unité de production automatisée intégrée, composée de multiples dispositifs mécaniques, hydrauliques et électriques de précision, spécialement conçue pour la fabrication en continu de tubes en acier au carbone, en acier inoxydable et en acier allié. Contrairement aux équipements d'alimentation décentralisés traditionnels, la section d'entrée intégrée se caractérise par une structure compacte, un haut degré d'automatisation et un fonctionnement stable, ce qui correspond parfaitement à la production à grande vitesse Ligne de production de tubes ERW exigences de production. La configuration de base de l'installation comprend un dérouleur hydraulique, un décolleur de bobines et un dispositif de maintien, une planeuse de bandes, une cisaille-soudeuse hydraulique à soudure bout à bout, ainsi qu'un accumulateur de bandes. Chaque dispositif fonctionne en coordination avec les autres pour former un système d'alimentation en continu en boucle fermée.
Chaque composant de la section d'entrée est conçu pour résoudre les principaux problèmes rencontrés lors de la production de tubes : déviation lors du déroulement de la bobine, déformation de la tête de bande, alimentation discontinue en matériau, tension instable et assemblage bout à bout imprécis de la bande. Il s'agit d'un élément clé indispensable pour améliorer la circularité des tubes finis, l'uniformité du cordon de soudure et la continuité de la production, tant pour les tubes standard que pour les tubes à usage intensif. Chaîne de production de tubes ERW systèmes.
2. Déroulement complet des opérations de la section d'entrée d'un laminoir à tubes ERW
Le fonctionnement du système d'entrée dans le laminoir à tubes suit un processus continu, standardisé et automatisé, depuis le chargement des bobines jusqu'à la sortie de bandes stables, assurant ainsi une alimentation ininterrompue des sections de formage et de soudage en aval. Le flux de travail complet est divisé en six étapes principales, avec une transition fluide entre chaque étape :
2.1 Chargement et positionnement des bobines
Tout d'abord, la bobine d'acier est acheminée jusqu'à la position de travail de la décrochage hydraulique–enrouleur à l'aide d'un dévidoir. Le mandrin à expansion hydraulique du dévidoir étire et serre avec précision l'alésage intérieur de la bobine d'acier afin de la maintenir en place, empêchant ainsi efficacement tout déplacement ou glissement de la bobine lors du déroulement à grande vitesse. Cette étape s'adapte à diverses spécifications de bobines et répond aux exigences de chargement des bobines d'acier industrielles de fort poids.
2.2 Automatique Déroulement et le guidage de la tête de bande
Une fois la bobine fixée, le dispositif composé d’un décolleur et d’un rouleau de maintien se met automatiquement en marche pour décoller l’extrémité de la bande en tirant parti du rebond dû aux contraintes internes, aplatir l’extrémité déformée de la bande et guider la bande d’acier vers l’unité de redressage suivante. Le rouleau de maintien exerce une pression constante sur la surface de la bande afin d’éviter tout rebond et toute déviation pendant le déroulement, garantissant ainsi une alimentation initiale stable.
2.3 Bande Lnivellement et élimination des défauts
La bande d'acier déroulée entre dans le planisseur à rouleaux multiples afin d'éliminer les déformations dues à la courbure de la bobine, le gauchissement de la surface et les irrégularités des bords apparus lors du stockage et du transport de la bobine. Le planage de précision garantit la planéité et la linéarité de la bande, ce qui permet d'éviter les défauts de formage des tubes, tels que la déformation du corps du tube et les cordons de soudure asymétriques, lors des étapes de fabrication suivantes.
2.4 Système hydraulique Cisaillement et soudage bout à bout
Lorsqu’une bobine d’acier est épuisée et qu’on passe à une nouvelle bobine, la cisaille hydraulique coupe les extrémités irrégulières de l’ancienne et de la nouvelle bande afin d’obtenir des surfaces de jonction bout à bout planes et nettes. Ensuite, la machine de soudage bout à bout automatique réalise un soudage sans soudure du joint entre les bandes, permettant ainsi une jonction sans fin des bandes d’acier. Ce procédé élimine les arrêts de production causés par le changement de bobine et améliore considérablement le taux de fonctionnement en continu de la Ligne de production de tubes ERW.
2.5 Mise en mémoire tampon des bandes et Accumulation
La bande d'acier soudée pénètre dans l'accumulateur de bande (de type spirale horizontale ou à table), qui constitue l'équipement de stockage tampon principal de la section d'entrée. L'accumulateur stocke une certaine longueur de bande d'acier dans un espace limité, fournissant ainsi une réserve de matière pour les opérations de changement de bobine et de soudage bout à bout. Il garantit aux sections de formage et de soudage en aval une alimentation à vitesse constante sans interruption, permettant ainsi une production ininterrompue 24 heures sur 24.
2.6 Alimentation et sortie à tension constante
Grâce à la collaboration entre les rouleaux de guidage et les dispositifs de contrôle de la tension, la section d'entrée achemine la bande d'acier traitée vers la section de formage des tubes à une vitesse constante et avec une tension stable. Le réglage de la tension en temps réel évite l'étirement ou l'empilement de la bande, garantissant ainsi des paramètres d'alimentation constants pour les étapes suivantes de soudage haute fréquence et de formage des tubes.
3. Principe de fonctionnement de la section d'entrée d'un laminoir à tubes ERW
Le principe de fonctionnement fondamental du Section d'entrée d'une usine de tubes ERW repose sur une transmission mécanique, une commande hydraulique proportionnelle et une rétroaction électrique en boucle fermée, permettant ainsi un prétraitement et une alimentation automatisés, précis et continus des bandes. Sa logique de fonctionnement s'articule autour de trois axes principaux : le formage mécanique, l'équilibre de la tension et l'alimentation continue en matériau.
En ce qui concerne le formage mécanique, le dérouleur s'appuie sur l'expansion hydraulique d'un mandrin pour assurer une fixation rigide de la bobine d'acier, tandis que le mécanisme de pelage utilise une pression mécanique pour éliminer les contraintes internes de l'extrémité de la bande. Le aplatisseur à rouleaux multiples repose sur le principe de la déformation élastoplastique répétée pour corriger les défauts géométriques de la bande, garantissant ainsi que la bande sortie respecte la tolérance de planéité requise pour le formage de tubes soudés par résistance (ERW).
En termes d'équilibre de tension, l'ensemble de la section d'entrée forme un système dynamique de contrôle de la tension grâce à la coordination du freinage du dérouleur, de l'amortissement par accumulateur et de la régulation de la vitesse des rouleaux de guidage. Le système identifie automatiquement la résistance d’alimentation de la bande et les variations de vitesse, en ajustant de manière dynamique le couple de déroulement et la vitesse d’alimentation afin de maintenir la tension de la bande dans la plage constante définie. Cela permet d’éviter les problèmes de qualité tels que l’amincissement de la bande, sa déformation et les écarts d’alimentation causés par une tension excessive, ou encore l’empilement et le froissement dus à une tension insuffisante.
En matière d'approvisionnement continu en matière première, l'association d'une machine à souder bout à bout et d'un accumulateur de bandes permet de résoudre le problème récurrent dans le secteur, à savoir les interruptions de production causées par le changement de bobines. L'accumulateur stocke les excédents de bande pendant la production normale et libère la bande stockée lors du changement de bobine et du soudage, garantissant ainsi une production sans interruption des opérations en aval. Machine de fabrication de tubes ERW. L'ensemble du processus fonctionne en cycle automatisé, sans intervention manuelle, ce qui améliore considérablement l'efficacité de la production.
4. Système hydraulique de la section d'entrée d'un laminoir à tubes ERW
Le système hydraulique Il s'agit du cœur du système d'alimentation de la section d'entrée du laminoir à tubes ERW, qui assure une alimentation stable et précise pour toutes les actions mécaniques telles que l'extension et la rétraction du dérouleur, le levage des rouleaux de maintien, le cisaillage hydraulique et le positionnement pour le soudage. Le système hydraulique haute performance détermine directement la stabilité de fonctionnement et la précision des actions des équipements de la section d'entrée.
4.1 Composition de base du système hydraulique
Le système hydraulique se compose d'une station de pompage hydraulique, d'une vanne de pression proportionnelle, d'une vanne directionnelle électromagnétique, d'un vérin hydraulique, d'un filtre à huile, d'un dispositif de refroidissement et d'un capteur de pression. La station de pompage hydraulique intégrée fournit une puissance hydraulique continue et stable ; la vanne proportionnelle régule avec précision la pression et le débit d'huile afin de permettre un réglage en continu de la vitesse et de la pression des actions hydrauliques ; le capteur de haute précision surveille la pression du système en temps réel pour garantir un fonctionnement sûr et stable.
4.2 Principales fonctions et avantages d'utilisation
Tout d’abord, il assure l’expansion et le freinage hydrauliques du dérouleur. Le mandrin hydraulique écarte et serre avec précision les bobines d’acier de différents diamètres intérieurs, tandis que le système de freinage hydraulique fournit une tension de déroulement stable afin d’empêcher tout emballement par inertie de la bobine d’acier. Ensuite, il actionne les opérations de cisaillage et de maintien hydrauliques. La cisaille hydraulique haute pression garantit des coupes de bandes planes et lisses, sans bavures, ce qui améliore la qualité du soudage bout à bout. Troisièmement, il fournit une force de positionnement précise à la machine de soudage bout à bout, assurant un alignement précis des extrémités des bandes et améliorant la solidité et la planéité de la soudure.
De plus, le système hydraulique est équipé de fonctions de protection contre les surcharges et de stabilisation à pression constante. En cas de surcharge de l’équipement ou de fluctuations anormales de la pression d’huile, le système coupe automatiquement l’alimentation et déclenche une alarme afin d’éviter tout endommagement de l’équipement et tout accident lié à la sécurité de la production. Par rapport aux systèmes de transmission pneumatiques et mécaniques, le système hydraulique se caractérise par une puissance stable, un faible niveau sonore, de faibles vibrations et une grande précision de fonctionnement, ce qui le rend adapté à un fonctionnement intensif et de longue durée de système d'alimentation pour laminoir à tubes à grande vitesse.
5. Système de commande électrique de la section d'entrée d'un laminoir à tubes ERW
Le Système de commande électrique à automate programmable (PLC) Il constitue le « cerveau » intelligent de la section d'entrée du laminoir à tubes ERW, assurant la planification unifiée, la coordination automatique et le contrôle précis des paramètres de l'ensemble des équipements. Ce système de commande électrique intelligent et moderne adopte une conception modulaire, caractérisée par un haut degré d'intégration, une forte capacité anti-interférences et une grande simplicité d'utilisation, ce qui est essentiel pour permettre une production continue sans intervention humaine dans la section d'entrée.
5.1 Configuration de base du système
Le système de commande électrique s'articule autour d'un automate programmable industriel (API), associé à une interface homme-machine (IHM), à un variateur de fréquence, à un capteur de tension, à un codeur de déplacement et à un module d'alarme intelligent. Toutes les actions des équipements et tous les paramètres de fonctionnement sont contrôlés de manière unifiée par le système API ; l'écran tactile de l'IHM permet le réglage des paramètres, la surveillance des données en temps réel et le contrôle du fonctionnement des équipements ; le variateur de fréquence ajuste en temps réel la vitesse de fonctionnement de chaque moteur afin d'assurer la synchronisation de l'ensemble de la ligne.
5.2 Fonctions de contrôle principales
Tout d'abord, le contrôle automatique de l'enchaînement des opérations. Le système PLC prédéfinit le programme de fonctionnement de la section d'entrée afin de permettre, d'une simple pression sur un bouton, le fonctionnement automatique des opérations de chargement des bobines, de déroulement, de planage, de soudage des extrémités par cisaillage et d'accumulation. Chaque unité de l'installation fonctionne de manière synchrone, sans intervention manuelle étape par étape, ce qui améliore l'efficacité de la production. Deuxièmement, le contrôle en boucle fermée à tension constante. Le système recueille des données de tension en temps réel grâce à des capteurs haute sensibilité, les transmet à l'automate programmable (PLC) pour un calcul intelligent, puis ajuste automatiquement la vitesse de déroulement et la pression hydraulique afin de maintenir une tension constante de la bande tout au long du processus de production.
Troisièmement, le diagnostic intelligent des défauts et la protection. Le système électrique surveille en temps réel le courant de fonctionnement, la température, la pression et la vitesse des équipements. Dès l’apparition de conditions anormales telles qu’un bourrage de matière, une surcharge ou une perte de pression, le système arrête automatiquement la machine et envoie une alerte afin d’éviter toute panne de l’équipement et la fabrication de produits défectueux. Quatrièmement, la mémorisation des paramètres et le réglage à distance. Le système peut enregistrer les paramètres de production correspondant à différentes spécifications de tuyaux, ce qui permet de changer rapidement de formule de production et de répondre aux besoins de production diversifiés de ERW Usine de tubes Lneuf.
6. Avantages techniques et intérêt pratique
La version optimisée Section d'entrée d'une usine de tubes ERW intègre une transmission hydraulique de pointe et une technologie de commande intelligente par automate programmable (PLC), offrant des avantages significatifs en termes de stabilité de la production, de niveau d'automatisation et de contrôle de la qualité des produits. Elle réduit efficacement les erreurs d’intervention manuelle, diminue les taux de défaillance des équipements, améliore le taux de fonctionnement en continu de l’ensemble de la ligne de laminage de tubes de plus de 15% et réduit le taux de tubes défectueux d’environ 20%. Adapté à la production en série de tubes en acier au carbone, de tubes en acier galvanisé et de tubes soudés en acier inoxydable, il est largement utilisé dans la construction, le transport par pipeline, la fabrication mécanique et d’autres secteurs industriels, constituant l’équipement auxiliaire de choix pour une production à haut rendement et haute précision. Ligne de production de tubes ERW dans le monde entier.
Conclusion
En tant qu’unité centrale en amont indispensable du système de production de tubes ERW, les performances des équipements de la section d’entrée, la stabilité de son fonctionnement et la précision de son contrôle déterminent directement la capacité de production globale et la qualité des tubes finis de l’ensemble de la ligne. La section d’entrée moderne, équipée de systèmes hydrauliques de pointe et Système de commande électrique à automate programmable (PLC) permet une automatisation complète du processus, un contrôle de précision et une production en continu, résolvant ainsi plusieurs problèmes récurrents rencontrés dans les processus traditionnels d'alimentation des laminoirs à tubes. Pour les entreprises mondiales de fabrication de tubes, le choix d'un équipement de haute qualité système d'entrée dans le laminoir à tubes constitue une mesure essentielle pour améliorer l'efficacité de la production, réduire les coûts de production et renforcer la compétitivité des produits sur le marché.
 English
 Español
 Русский
 العربية
 Français
 Português