مقدمة
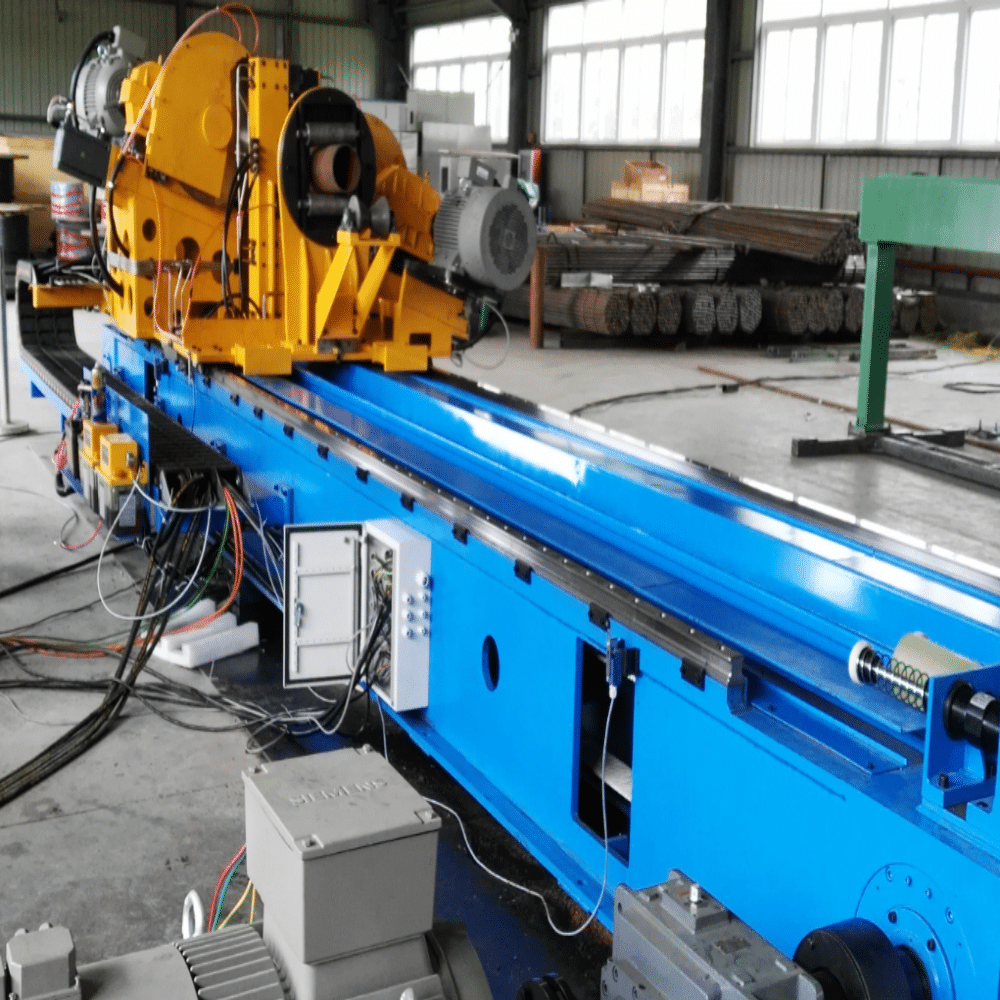
في خطوط إنتاج الأنابيب المستمرة التي تعمل بتقنية اللحام بالمقاومة الكهربائية (ERW)، تُعد محطة القطع المتحركة إحدى أهم وحدات التشطيب. فهي تقوم بالقطع أثناء الحركة للأنابيب التي تتحرك بشكل مستمر بعد عملية تحديد المقاس، دون إيقاف وتيرة إنتاج المصنع. وبالنسبة لمصانع الأنابيب الحديثة التي تعمل بتقنية اللحام بالمقاومة الكهربائية (ERW) وتهدف إلى تحقيق جودة عالية للأنابيب، تبرز تقنيتان رئيسيتان للقطع على البارد، وهما: منشار طائر بارد و القطع البارد بالطحن. وكلاهما يزيل عيوب المناشير الحرارية التقليدية التي تعمل بالاحتكاك، مثل احتراق أطراف الأنابيب، والنتوءات الكبيرة، والمنطقة المتأثرة بالحرارة الواسعة، والشرر الكثيف، إلا أنهما يختلفان اختلافًا جوهريًّا في البنية الميكانيكية، وحركة القطع، وسعة التشغيل، والأداء الاقتصادي……
يواجه العديد من مهندسي مصانع الأنابيب ومديري المصانع صعوبة في تحديد النظام الأنسب لمجموعة منتجاتهم، وأهداف سرعة خطوط الإنتاج، وميزانيتهم الرأسمالية. يشرح هذا المقال مبدأ التشغيل الميكانيكي لكل آلة, تقارن سيناريوهات التطبيق العملي, يسرد المزايا والقيود الأساسية, ، و يلخص مبادئ الاختيار التي يمكن تطبيقها عمليًّا لمساعدتك في اتخاذ قرارات استثمارية مثلى فيما يتعلق بخطوط إنتاج الأنابيب الملحومة بالكهرباء (ERW) الجديدة أو عمليات تحديث المصانع القائمة.
1. مبدأ عمل المنشار الطائر البارد
«Cold Flying Saw» هي آلة قطع على البارد متزامنة مع المحرك المؤازر، وتُركَّب على نطاق واسع في منطقة التشطيب مباشرةً بعد منصة تحديد المقاس في خطوط تصنيع الأنابيب الملحومة بالكهرباء (ERW).
المبدأ الميكانيكي
تتألف الوحدة بأكملها من عربة متحركة ذات نظام مؤازرة، ومجموعة تثبيت الأنابيب الهيدروليكية/الهوائية، ومحور منشار ذي عزم دوران عالٍ، وشفرة منشار دائرية باردة مطلية بكربيد التنجستن (TCT)، ونظام تزويد سائل التبريد، ووحدة قياس الطول المزودة بمشفّر، ووحدة التحكم في الحركة PLC SRET.
عندما يمر أنبوب ERW المستمر عبر بكرة القياس، يقوم جهاز التشفير عالي الدقة بتزويد نظام التحكم في الحركة ببيانات سرعة الأنبوب والطول المتراكم في الوقت الفعلي. وبمجرد الوصول إلى طول القطع المحدد مسبقًا، يتسارع الحامل الذي يعمل بمحرك سيرفو بسرعة لتزامن سرعة حركته تمامًا مع سرعة خط الأنبوب المتحرك. تقوم المشابك الهيدروليكية بتثبيت الأنبوب بإحكام للقضاء على الاهتزاز النسبي أثناء القطع. يدور المنشار الدائري ذو الرأس الكربيدية بسرعة دوران منخفضة إلى متوسطة يتم التحكم فيها مع عزم دوران ثابت، مما يؤدي إلى قطع كامل عبر المقطع العرضي للأنبوب بأكمله في مسار واحد فقط. يتم رش سائل التبريد بشكل مستمر لإزالة البرادة وتبديد الحد الأدنى من حرارة القطع، مما يحافظ على انخفاض درجة حرارة طرف الأنبوب، ومن هنا جاء مصطلح “القطع البارد”. بعد الانتهاء من القطع، تنفك المشابك، ويقلل الحامل من سرعته ويعود إلى موضعه الأصلي استعدادًا لدورة القطع التالية، بينما يُنقل الجزء المقطوع من الأنبوب إلى منضدة الإخراج لمزيد من المعالجة في المراحل التالية.
الميزة الأساسية في مجال علم الحركة: تخترق شفرة المنشار الدائري الواحدة جدار الأنبوب بالكامل وقطره بالكامل في ضربة قطع واحدة. تتحمل شفرة المنشار نفسها جميع قوى القطع.
خصائص الأداء الرئيسية
- آلية القطع: قطع دائري كامل، وإزالة البُرادة بواسطة شفرة منشار TCT واحدة
- المنطقة المتأثرة بالحرارة: تقريبًا صفر، ولا يوجد تغير في لون طرف الأنبوب
- نطاق الاستخدام النموذجي: القطر الخارجي من 16 مم حتى 168 مم؛ سماكة الجدار من 0.8 إلى 6.0 مم للأنابيب المصنوعة من الفولاذ الكربوني والفولاذ السبائكي والفولاذ المقاوم للصدأ
- سرعة الخط النموذجية: 20-80 م/دقيقة
- تفاوت الطول: ±0.5 ~ ±1.0 مم
- جودة طرف الأنبوب: نواتج قطع قليلة، سطح قطع مربع الشكل؛ أقل جهد ممكن في عملية إزالة النواتج الثانوية
- المواد الاستهلاكية: شفرات المنشار الدائري الصلبة من نوع TCT؛ وتكون تكلفة الشفرة مرتفعة نسبيًّا بالنسبة للأقطار الأكبر.
2. مبدأ عمل عملية الطحن بالقطع البارد
تعد آلة القطع بالطحن على البارد (المعروفة أيضًا باسم المنشار الطائر للطحن، أو آلة القطع بالطحن ذات الرأسين) حلاً ناضجًا آخر للقطع على البارد للأنابيب الملحومة باللحام الدائري (ERW) متوسطة إلى كبيرة الحجم، ويزداد استخدامها بشكل متزايد في الأنابيب الإنشائية، والأنابيب شبه الجاهزة من نوع OCTG، وخطوط الأنابيب الإنشائية ذات القطر الكبير.
المبدأ الميكانيكي
وعلى عكس عملية النشر ذات الاختراق الكامل بشفرة واحدة التي تتم باستخدام «المنشار الطائر البارد»، تعتمد عملية «القطع البارد بالفريزة» على مبدأ إزالة البرادة عن طريق الفريزة المحيطية. كما يعتمد النظام على عربة متحركة متزامنة تعمل بمحرك سيرفو، وآلية تثبيت شديدة التحمل، ونظام تحكم في الحركة عبر وحدة التحكم المنطقية القابلة للبرمجة (PLC)، وقياس الطول في حلقة مغلقة. ومع ذلك، بدلاً من استخدام منشار دائري واحد ذي قطر كبير، فإنه يستخدم رأسًا واحدًا أو عدة رؤوس لطحن الكربيد ذات قطر أصغر، مرتبة حول محيط الأنبوب.
أثناء دورة القطع: يتزامن عربة النقل بدقة مع الأنبوب الملحوم بالكهرباء (ERW) أثناء تشغيله؛ وتقوم المشابك الهيدروليكية شديدة التحمل بتثبيت جسم الأنبوب. يدور كل رأس قاطع طحن بسرعة محيطية عالية ويتقدم بشكل شعاعي نحو جدار الأنبوب. وبدلاً من قطع الأنبوب بالكامل في مسار واحد، تقوم كل أداة طحن بقطع جزء جزئي فقط من جدار الأنبوب. تعمل أدوات القطع المتعددة بشكل متناسق على طول محيط الأنبوب، حيث تزيل المواد طبقةً تلو الأخرى عن طريق طحن الرقائق حتى يتم فصل الأنبوب بالكامل. يعمل سائل التبريد المستمر عالي الضغط على إزالة رقائق الطحن الدقيقة والتحكم في درجة حرارة القطع. عند اكتمال القطع، تنفتح المشابك؛ ويعود حامل القطع إلى وضعه الأصلي استعدادًا للدورة التالية.
الميزة الأساسية في مجال علم الحركة: الطحن المقطعي المحيطي، حيث تقوم القواطع المتعددة بإزالة مادة الجدار تدريجيًّا حول محيط الأنبوب، ولا يلزم أن يمتد أي شفرة بمفردها على كامل قطر الأنبوب.
خصائص الأداء الرئيسية
- آلية القطع: الطحن المقطعي المحيطي، حيث تعمل رؤوس الطحن المتعددة المصنوعة من الكربيد على إزالة مادة جدار الأنبوب شظيةً شظيةً
- المنطقة المتأثرة بالحرارة: منخفضة جدًّا، طرف الأنبوب المعدني نظيف دون أي آثار احتراق
- نطاق الاستخدام النموذجي: القطر الخارجي من 114 مم حتى 273 مم أو أكثر؛ سماكة الجدار من 1.0 إلى 10 مم لأنابيب الفولاذ الكربوني والفولاذ السبائكي
- التكيف النموذجي لسرعة الخط: حتى 120 م/دقيقة للأنابيب متوسطة الحجم
- تفاوت الطول: ±0.5 مم (قيمة نموذجية)
- جودة طرف الأنبوب: استقامة ممتازة، ونواتج حافة منخفضة للغاية؛ مناسب تمامًا لعمليات الشطف المائل واللولبة والاختبار الهيدروليكي في المراحل اللاحقة
- المواد الاستهلاكية: شفرات طحن قابلة للاستبدال مصنوعة من الكربيد؛ ويمكن إعادة شحذ الشفرات لتخفيض تكاليف التشغيل.
3. الاختلافات في التطبيق بين المنشار الطائر البارد والتفريز بالقطع البارد
على الرغم من أن كلتا التقنيتين تتيحان إيقاف القطع أثناء التشغيل البارد دون توقف المطحنة، فإن سيناريوهات تطبيقهما المناسبة تُظهر اختلافًا واضحًا في نطاق أبعاد الأنابيب، وسرعة الخط، ودرجة جودة المواد، ومتطلبات العمليات اللاحقة، والتكلفة التشغيلية الإجمالية.
3.1 القطر الخارجي للأنبوب وسماكة جداره
تتميز المنشار الطائر البارد بـ الأنابيب ذات القطر الخارجي الصغير إلى المتوسط التي يقل قطرها عن 168 ملم. عندما يزداد القطر الخارجي للأنبوب، يزداد قطر شفرة المنشار المفردة المطلوبة بشكل حاد، مما يؤدي إلى ارتفاع كبير في تكلفة الشفرة وأبعاد الآلة وحمل القطع. وبالنسبة للأنابيب ذات الجدران السميكة التي يزيد سمكها عن 6 مم، تواجه شفرة المنشار المفردة التي تعمل بالقطع البارد مقاومة قطع شديدة، ومخاطر أعلى لتشقق الشفرة، وعمر خدمة أقصر.
تبرز تقنية «القطع البارد بالطحن» في أنابيب ذات قطر خارجي متوسط إلى كبير يبدأ من 114 ملم وصولاً إلى 273 ملم وما فوق. ونظرًا لأن كل قاطع طحن لا يتعامل إلا مع جزء من جدار الأنبوب، فلا داعي لأن يتطابق قطر القاطع مع القطر الخارجي الكامل للأنبوب. وهو يتعامل مع الأنابيب ذات الجدران السميكة بمزيد من الثبات، مع انخفاض متطلبات عزم الدوران الأقصى للقطع على المغزل الرئيسي، مما يجعله الخيار المفضل لإنتاج الأنابيب الهيكلية الملحومة بالكهرباء (ERW) كبيرة الحجم وأنابيب OCTG شبه الجاهزة.
3.2 سرعة خط الإنتاج
المنشار الطائر البارد مناسب لخطوط اللحام بالكهرباء (ERW) ذات السرعة المتوسطة. وعندما تتجاوز سرعة الخط 80 م/دقيقة بالنسبة للأنابيب متوسطة الحجم، يصعب احتواء وقت القطع بالشفرة الواحدة ذات الاختراق الكامل ضمن شوط الحركة المتزامن المتاح للعربة المتحركة، مما يحد من السرعة القصوى التي يمكن تحقيقها للآلة.
يمكن أن يدعم القطع البارد بالطحن سرعات خط إنتاج أعلى تصل إلى 100-120 م/دقيقة للأنابيب المتوسطة والكبيرة الحجم. كما أن الطحن المقسم والموزع يقلل من مدة القطع في كل ضربة، مما يجعله أكثر توافقاً مع مصانع إنتاج الأنابيب الملحومة بالكهرباء (ERW) ذات القطر الكبير والإنتاجية العالية.
3.3 جودة أطراف الأنابيب والعمليات اللاحقة
يقدم كلاهما جودة نهايات أنابيب أعلى بكثير مقارنةً بالمنشار الحراري التقليدي الذي يعمل بالاحتكاك. يوفر «المنشار الطائر البارد» سطحًا نهائيًا أملسًا ومربعًا للأنابيب الصغيرة والمتوسطة. وهو مثالي لأنابيب الأثاث، وأنابيب السيارات، وأنظمة التدفئة والتهوية وتكييف الهواء (HVAC)، والأنابيب الهيكلية للأغراض العامة التي تُقبل فيها جودة نهايات معتدلة. قد تبقى نتوءات طفيفة على جانب القطر الداخلي للأنابيب ذات الجدران السميكة، مما يتطلب إزالة خفيفة لهذه النتوءات.
توفر عملية القطع البارد بالطحن استقامةً فائقةً للأطراف وملفًا خاليًا تقريبًا من النتوءات. وتكون أطراف الأنابيب المطحونة جاهزة للعمليات اللاحقة مثل تسوية أطراف الأنابيب، والشطف، واللولبة، والاختبار الهيدروستاتيكي، بما يتوافق مباشرةً مع متطلبات إنتاج أنابيب API، مما يقلل بشكل كبير من عبء العمل في عمليات التشطيب الثانوية.
3.4 توافق المواد
تُعد المنشار الطائر البارد خيارًا مناسبًا للفولاذ الكربوني، والفولاذ منخفض السبائك، والفولاذ المقاوم للصدأ ذي الجدران الرقيقة. أما عند معالجة أنواع الفولاذ عالية القوة وذات الجدران السميكة، فإن الحمل الصدمي الذي يتحمله الشفرة الواحدة يزيد من خطر كسر الشفرة.
يُظهر القطع بالتفريز البارد قدرة أفضل على التكيف مع أنواع الفولاذ الكربوني وسبائك الفولاذ عالية القوة. حيث يعمل القطع بالتفريز على توزيع قوة القطع على نقاط متعددة في الأداة، مما يقلل من الحمل الصدمي على كل قطعة كربيدية على حدة.
3.5 الاستثمار الرأسمالي وتكاليف التشغيل
تتطلب المنشارات الطائرة الباردة استثمارًا أوليًّا أقل نسبيًّا في المعدات بالنسبة للأنابيب ذات الأحجام الصغيرة والمتوسطة. ومع ذلك، فإن شفرات المنشار الدائرية الكبيرة المصنوعة من مادة TCT الصلبة تُعد مستهلكات باهظة الثمن، كما أن وتيرة استبدال الشفرات تزداد عند معالجة المواد ذات الجدران السميكة أو عالية القوة، مما يؤدي إلى ارتفاع تكلفة التشغيل على المدى الطويل.
تتطلب عملية القطع البارد بالطحن نفقات رأسمالية أولية أعلى بسبب التجميع الميكانيكي المعقد متعدد الرؤوس ونظام التزامن المؤازر المتطور. ومع ذلك، فإن تكلفة المواد الاستهلاكية تكون أقل في الإنتاج الضخم: حيث لا تحتاج سوى إدخالات الكربيد الصغيرة إلى الاستبدال، ويمكن إعادة شحذ هذه الإدخالات عدة مرات قبل التخلص منها. وبالنسبة لإنتاج الأنابيب الكبيرة بكميات كبيرة، غالبًا ما تكون التكلفة الإجمالية للملكية مواتية.
4. المبادئ الأساسية لاختيار الأنابيب لمهندسي مصانع الأنابيب الملحومة بالكهرباء
لا ينبغي أن يعتمد الاختيار بين المنشار الطائر البارد والتقطيع البارد بالطحن على سعر المعدات وحده. بل يتعين عليك تقييم مجموعة منتجاتك، ومواصفات المطحنة، وسير العمل في المراحل اللاحقة، ومنظور التكلفة الإجمالية للملكية. وفيما يلي إرشادات عملية للاختيار.
المبدأ 1: اختر المعدات بما يتناسب مع نطاق أبعاد الأنبوب الرئيسي لديك
- اختر المنشار الطائر الباردإذا كان نطاق إنتاجك الأساسي يشمل قطر خارجي يتراوح بين 16 و168 ملم، وسماكة جدار لا تزيد عن 6 ملم، فإنها توفر أداءً مرضياً مع استثمار متوازن لمصانع الأنابيب الصغيرة والمتوسطة الحجم التي تعمل بتقنية اللحام باللف (ERW)، والتي تنتج أنابيب الأثاث وأنابيب السيارات والأنابيب الهيكلية الخفيفة.
- اختر «القطع البارد بالطحن»إذا كانت منتجاتك الرئيسية هي الأنابيب المتوسطة إلى الكبيرة التي يبلغ قطرها الخارجي 114 مم أو أكثر، وسماكة جدارها تزيد عن 6 مم، بما في ذلك الأنابيب الفولاذية الإنشائية والأنابيب شبه الجاهزة المطابقة لمعايير API. وحتى إذا كان لديك نطاق إنتاج متداخل بين 114 و168 مم، فقم بتقييم حجم الإنتاج: حيث إن إنتاج الأنابيب الكبيرة بكميات كبيرة يفضل استخدام القطع البارد بالطحن.
المبدأ 2: اضبط السرعة وفقًا للسرعة القصوى لخط ERW الخاص بك
تحقق من السرعة القصوى لخط الإنتاج في مصنع تشكيل الأنابيب. إذا كانت السرعة المستهدفة للخط أقل من 80 م/دقيقة بالنسبة للأنابيب الصغيرة والمتوسطة، فإن «المنشار الطائر البارد» يمكنه تلبية أهداف الإنتاج. أما إذا كنت تشغل مصنعًا لـ«الأنابيب الملحومة بالكهرباء» ذات القطر الكبير بسرعة عالية تتجاوز 80 م/دقيقة، فإن «القطع البارد بالطحن» يكون خيارًا أكثر جدوى من الناحية التقنية.
المبدأ 3: مراعاة متطلبات المعالجة في المراحل اللاحقة
إذا كانت ورشتك تحتوي على محطات منفصلة لتسوية أطراف الأنابيب وإزالة الحواف الخشنة، ويمكنها استيعاب أعمال التشطيب البسيطة بعد القطع، فإن «المنشار الطائر البارد» يُعد خيارًا عمليًّا.أما إذا كانت الأنابيب النهائية تنتقل مباشرةً إلى جهاز الاختبار الهيدروليكي، أو إلى عمليات شطف حواف الأنابيب، أو التلويث، أو التسليم وفقًا لمعايير API مع متطلبات صارمة بشأن استقامة الأطراف، يُوصى بشدة باستخدام «القطع البارد بالطحن» لتقليل العمالة اللازمة للمعالجة الثانوية وتقليل وقت الدورة.
المبدأ 4: تقييم درجات جودة المواد وحجم دفعات الإنتاج
بالنسبة لعمليات الإنتاج ذات الحجم المنخفض إلى المتوسط التي تتضمن أنابيب متنوعة الأحجام الصغيرة والمتوسطة: توفر تقنية «القطع بالمنشار المتحرك البارد» مرونة جيدة. أما بالنسبة للإنتاج الضخم المستمر الذي يركز على الأنابيب ذات القطر الكبير المصنوعة من سبائك الفولاذ عالية القوة: فإن تقنية «القطع البارد بالطحن» توفر تكلفة أدوات أقل على المدى الطويل ووقت تشغيل أطول.
المبدأ الخامس: الموازنة بين ميزانية رأس المال والتكلفة الإجمالية للملكية
لا تتخذ قراراتك بناءً على سعر الشراء الأولي وحده. احسب التكلفة الإجمالية، بما في ذلك استهلاك قطع الغيار، وتكلفة الشفرات/الملحقات، والخسائر الناتجة عن وقت التعطل بسبب تغيير الأدوات، وتكلفة اليد العاملة اللازمة لإنهاء تشطيب أطراف الأنابيب. غالبًا ما يؤدي الاستثمار الأولي الأعلى في آلات القطع البارد بالطحن إلى تحقيق وفورات على المدى الطويل لمصانع الأنابيب الكبيرة ذات الحجم الإنتاجي المرتفع.
5. الخلاصة
يمثل «المنشار الطائر البارد» و«القطع البارد بالطحن» تقنيتين متطورتين للقطع البارد أثناء التشغيل، مخصصتين لخطوط إنتاج الأنابيب الحديثة المصنوعة بتقنية اللحام باللف (ERW)، حيث تعمل كلتا التقنيتين على التخلص من العيوب الرئيسية للقطع التقليدي بالمنشار الساخن عن طريق الاحتكاك.
تستخدم «المنشار الطائر البارد» شفرة منشار دائرية واحدة من نوع TCT لإجراء قطع شامل للمقطع العرضي، وهي الأنسب للأنابيب ذات القطر الخارجي الصغير إلى المتوسط الذي يقل عن 168 ملم، وللسرعات المتوسطة للخط، ولإنتاج الأنابيب للأغراض العامة مع متطلبات جودة نهائية معتدلة.
تستخدم تقنية «القطع البارد بالطحن» مبدأ الطحن المحيطي المقسم متعدد الرؤوس. وهي مخصصة للأنابيب ذات الأقطار المتوسطة إلى الكبيرة، وتتعامل مع الجدران الأكثر سمكًا والسرعات الخطية الأعلى، مما يوفر استقامة فائقة لأطراف الأنابيب لإنتاج الأنابيب المطابقة لمعايير API والأنابيب الهيكلية عالية الجودة، على الرغم من ارتفاع التكلفة الرأسمالية الأولية.
عند تحديث مصنع الأنابيب ERW الحالي لديك أو التخطيط لإنشاء خطوط إنتاج جديدة، عليك أولاً تحديد مجموعة منتجاتك، والهدف المرجو من سرعة الخط، وسير العمل في مراحل المعالجة اللاحقة. إن الاختيار الصحيح لمعدات القطع المتحركة سيؤدي إلى تحسين جودة الأنابيب النهائية، وخفض تكاليف المعالجة اللاحقة، وزيادة وقت تشغيل المصنع إلى أقصى حد، وتحقيق تحسن ملموس في أرباح أعمال تصنيع الأنابيب الخاصة بك.
 English
 Español
 Русский
 العربية
 Français
 Português