Introdução
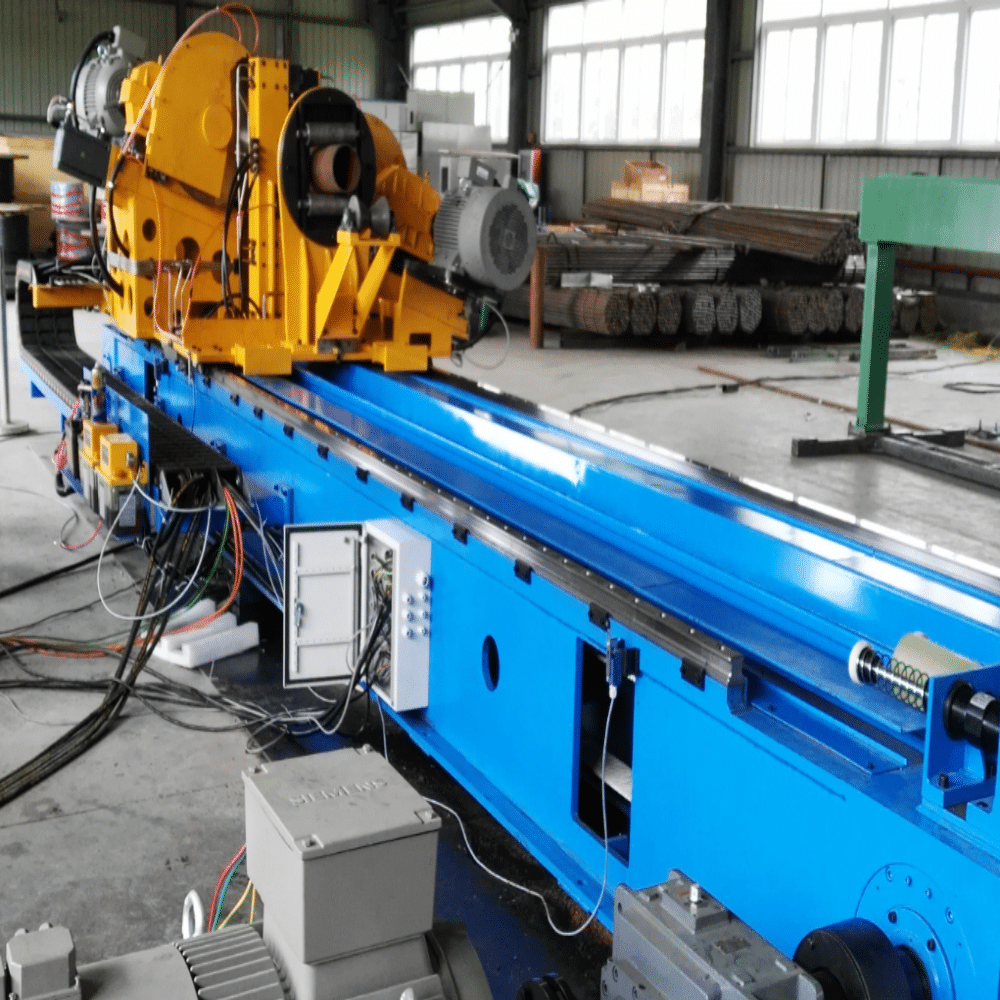
Nas linhas de produção contínuas de tubos ERW (Soldadura por Resistência Elétrica), a estação de corte em movimento é uma das unidades de acabamento mais críticas. Esta unidade realiza o corte em movimento dos tubos que se deslocam continuamente após o calibragem, sem interromper o ritmo de produção da fábrica. Para as modernas fábricas de tubos ERW que visam uma qualidade superior dos tubos, destacam-se duas tecnologias de corte a frio predominantes: Serra de corte a frio e Fresagem com corte a frio. Ambas eliminam os defeitos das serras a quente por fricção tradicionais, tais como extremidades de tubos queimadas, rebarbas acentuadas, zona afetada pelo calor extensa e faíscas intensas, mas diferem fundamentalmente na estrutura mecânica, na cinemática de corte, na capacidade nominal e no desempenho económico……
Muitos engenheiros de fábricas de tubos e diretores de fábrica têm dificuldade em decidir qual o sistema que melhor se adapta ao seu leque de produtos, aos objetivos de velocidade da linha de produção e ao orçamento de investimento. Este artigo explica o princípio de funcionamento mecânico de cada máquina, compara cenários de aplicação prática, enumera as principais vantagens e limitações, e resume princípios de seleção que podem ser postos em prática para o ajudar a tomar as melhores decisões de investimento relativamente a novas linhas ERW ou à modernização de fábricas existentes.
1. Princípio de funcionamento da serra de corte a frio
A «Cold Flying Saw» é uma máquina de corte a frio em voo sincronizada por servomotor, amplamente instalada na zona de acabamento, imediatamente a seguir ao conjunto de calibragem das linhas de produção de tubos ERW.
Princípio mecânico
A unidade completa é composta por um carro de deslocamento servoassistido, um conjunto de fixação hidráulico/pneumático do tubo, um fuso de serra de alto binário, uma lâmina circular de serra a frio com ponta de carboneto de tungsténio (TCT), um sistema de alimentação de líquido de arrefecimento, uma unidade de medição de comprimento com encoder e um controlador de movimento PLC SRET.
Quando o tubo ERW contínuo passa pelo rolo de medição, o codificador de alta resolução transmite em tempo real os dados relativos à velocidade do tubo e ao comprimento acumulado ao sistema de controlo de movimento. Assim que o comprimento de corte predefinido é atingido, o carro servoacionado acelera rapidamente para sincronizar totalmente a sua velocidade de deslocamento com a velocidade da linha de produção do tubo. As pinças hidráulicas fixam o tubo com firmeza para eliminar a vibração relativa durante o corte. A serra circular com ponta de metal duro roda a um número de rotações por minuto (RPM) controlado, entre baixo e médio, com binário constante, realizando um corte completo através de toda a secção transversal do tubo numa única passagem. O fluido de arrefecimento é pulverizado continuamente para remover as limalhas e dissipar o mínimo de calor de corte, mantendo baixa a temperatura da extremidade do tubo, daí o termo “corte a frio”. Após a conclusão do corte, as braçadeiras soltam-se, o carro desacelera e regressa à posição inicial para o próximo ciclo de corte, enquanto o segmento de tubo cortado é transferido para a mesa de saída para manuseamento a jusante.
Característica principal da cinemática: uma única lâmina de serra circular penetra na parede do tubo na sua totalidade e abrange todo o diâmetro do tubo num único corte. Todas as forças de corte são suportadas pela própria lâmina da serra.
Principais características de desempenho
- Mecanismo de corte: serralhagem circular completa, remoção de aparas através de uma única lâmina de serra TCT
- Zona afetada pelo calor: praticamente nula, sem descoloração nas extremidades dos tubos
- Intervalo típico de aplicação: diâmetro exterior de 16 mm a 168 mm; espessura de parede de 0,8 a 6,0 mm em tubos de aço ao carbono, aço-liga e aço inoxidável
- Adaptação típica da velocidade da linha: 20-80 m/min
- Tolerância de comprimento: ±0,5 ~ ±1,0 mm
- Qualidade da extremidade do tubo: poucas rebarbas, superfície de corte perpendicular; trabalho mínimo de rebarbamento secundário
- Consumíveis: lâminas de serra circular TCT sólidas; o custo das lâminas é relativamente elevado para diâmetros maiores.
2. Princípio de funcionamento da fresagem com corte a frio
O corte a frio por fresagem (também conhecido como serra de fresagem voadora ou cortadora de fresagem de dupla cabeça) é outra solução consolidada de corte a frio para tubos ERW de tamanho médio a grande, cada vez mais utilizada em tubos estruturais, tubos semiacabados OCTG e linhas de tubos estruturais de grande diâmetro.
Princípio mecânico
Ao contrário do corte de penetração total com lâmina única da «Cold Flying Saw», o corte a frio por fresagem adota o princípio da remoção de aparas por fresagem periférica. O sistema assenta igualmente num carro voador servo-sincronizado, num mecanismo de fixação reforçado, num controlo de movimento servo por PLC e numa medição de comprimento em circuito fechado. No entanto, em vez de uma serra circular de grande diâmetro, utiliza uma ou várias cabeças de fresagem em metal duro de diâmetro mais pequeno, dispostas à volta da circunferência do tubo.
Durante o ciclo de corte: o carro móvel sincroniza-se com precisão com o tubo ERW em movimento; grampos hidráulicos de alta resistência fixam o corpo do tubo. Cada cabeça de fresagem roda a alta velocidade periférica e avança radialmente na parede do tubo. Em vez de cortar todo o tubo numa única passagem, cada ferramenta de fresagem corta apenas um segmento parcial da parede do tubo. Várias fresas trabalham em coordenação ao longo da circunferência do tubo, removendo o material camada a camada através da fresagem de aparas até se conseguir a separação total do tubo. O líquido de arrefecimento contínuo a alta pressão elimina as aparas finas de fresagem e controla a temperatura de corte. Após a conclusão do corte, as braçadeiras abrem-se; o carro reposiciona-se para o ciclo seguinte.
Característica principal da cinemática: fresagem segmentada periférica: as fresas múltiplas removem o material da parede de forma incremental ao longo da circunferência do tubo, não sendo necessário que nenhuma lâmina, por si só, abranja todo o diâmetro do tubo.
Principais características de desempenho
- Mecanismo de corte: fresagem segmentada periférica; várias cabeças de fresagem em metal duro removem o material da parede do tubo, lasca a lasca
- Zona afetada pelo calor: muito reduzida, extremidade do tubo metálica limpa, sem sinais de queimadura
- Intervalo típico de aplicação: diâmetro exterior (OD) de 114 mm até 273 mm ou superior; espessura de parede de 1,0 a 10 mm em tubos de aço ao carbono e de liga
- Adaptação típica da velocidade da linha: até 120 m/min para tubos de tamanho médio a grande
- Tolerância de comprimento: ±0,5 mm (típica)
- Qualidade das extremidades dos tubos: excelente perpendicularidade, rebarbas extremamente reduzidas; adequadas para operações posteriores de chanfragem, roscagem e ensaio hidrostático
- Consumíveis: pastilhas de fresagem de carboneto substituíveis; é possível reafiar as pastilhas para reduzir os custos de exploração.
3. Diferenças de aplicação entre a serra de corte a frio e a fresagem de corte a frio
Embora ambas as tecnologias permitam o corte em voo a frio sem paragem da fresadora, os cenários de aplicação adequados para cada uma apresentam divergências claras no que diz respeito às dimensões dos tubos, à velocidade da linha, ao tipo de material, aos requisitos dos processos a jusante e ao custo operacional total.
3.1 Diâmetro exterior e espessura da parede do tubo
A serra de voo a frio destaca-se por tubos de diâmetro exterior pequeno a médio, inferior a 168 mm. À medida que o diâmetro exterior do tubo aumenta, o diâmetro necessário da lâmina de serra única aumenta acentuadamente, o que faz com que o custo da lâmina, as dimensões da máquina e a carga de corte aumentem drasticamente. No caso de tubos com paredes de espessura superior a 6 mm, a serra de corte a frio com lâmina única enfrenta uma forte resistência ao corte, um risco mais elevado de lascar da lâmina e uma vida útil reduzida.
A fresagem com corte a frio destaca-se por tubos de diâmetro exterior médio a grande, desde 114 mm até 273 mm e mais. Uma vez que cada fresa apenas entra em contacto com uma parte da parede do tubo, o diâmetro da fresa não precisa de corresponder ao diâmetro exterior total do tubo. Permite trabalhar tubos de parede mais espessa de forma mais estável, com uma menor exigência de binário de corte de pico no fuso principal, tornando-a a escolha preferida para a produção de tubos estruturais ERW de grandes dimensões e de tubos OCTG semiacabados.
3.2 Velocidade da linha de produção
A serra voadora a frio é adequada para linhas ERW de velocidade média. Quando a velocidade da linha excede os 80 m/min para tubos de tamanho médio, torna-se difícil encaixar o tempo de corte de penetração total com lâmina única no curso de deslocamento síncrono disponível do carro voador, o que limita a velocidade máxima que a linha pode atingir.
A fresagem com corte a frio permite atingir velocidades de linha mais elevadas, até 100-120 m/min, para tubos de média a grande dimensão. A fresagem segmentada e distribuída reduz a duração do corte por curso, tornando-a mais compatível com linhas de produção de tubos ERW de grande diâmetro e elevado rendimento.
3.3 Qualidade das extremidades dos tubos e processos a jusante
Ambos proporcionam uma qualidade das extremidades dos tubos muito superior em comparação com a serra a quente por fricção tradicional. A serra flutuante a frio proporciona uma superfície de extremidade lisa e perpendicular para tubos de pequeno a médio calibre. É ideal para tubos para mobiliário, tubos para a indústria automóvel, sistemas de climatização (HVAC) e tubos estruturais de uso geral, nos quais é aceitável uma qualidade moderada das extremidades. Podem permanecer pequenas rebarbas residuais no lado do diâmetro interior dos tubos de parede mais espessa, o que requer uma ligeira remoção de rebarbas.
O corte a frio por fresagem proporciona uma excelente perpendicularidade das extremidades e um perfil praticamente isento de rebarbas. As extremidades dos tubos fresadas estão prontas para operações subsequentes, tais como o aplainamento das extremidades, o chanfrado, a rosqueação e o ensaio hidrostático, cumprindo diretamente os requisitos de produção de tubos da API, o que reduz significativamente a carga de trabalho de acabamento secundário.
3.4 Compatibilidade dos materiais
A serra de corte a frio funciona bem com aço ao carbono, aço de baixa liga e aço inoxidável de parede fina. Ao trabalhar com tipos de aço de alta resistência e parede espessa, a carga de impacto numa única lâmina aumenta o risco de quebra da lâmina.
A fresagem com corte a frio apresenta uma melhor adaptabilidade a tipos de aço ao carbono e de aço-liga de alta resistência. O corte por fresagem distribui a força de corte por várias pontas da ferramenta, reduzindo a carga de choque em cada uma das pastilhas de carboneto.
3.5 Investimento de capital e custos de exploração
A serra voadora a frio implica um investimento inicial em maquinaria relativamente mais baixo para tubos de pequenas e médias dimensões. No entanto, as lâminas de serra circulares TCT maciças de grandes dimensões são consumíveis dispendiosos, e a frequência de substituição das lâminas aumenta no caso de materiais de parede espessa ou de alta resistência, o que faz subir os custos operacionais a longo prazo.
A fresagem com corte a frio requer um investimento inicial de capital mais elevado, devido ao complexo conjunto mecânico de múltiplas cabeças e ao sofisticado sistema servo-síncrono. No entanto, o custo dos consumíveis é mais baixo na produção em massa: apenas pequenas pastilhas de metal duro precisam de ser substituídas, e as pastilhas podem ser reafinadas várias vezes antes de serem descartadas. Para a produção em grande volume de tubos de grandes dimensões, o custo total de propriedade revela-se frequentemente vantajoso.
4. Princípios fundamentais de seleção para engenheiros de fábricas de tubos ERW
A escolha entre a serra de corte a frio e a fresagem de corte a frio não deve depender apenas do preço do equipamento. É necessário avaliar a sua gama de produtos, as especificações da fresadora, o fluxo de trabalho a jusante e a perspetiva do custo total de propriedade. Seguem-se algumas orientações práticas para a seleção.
Princípio 1: Escolha o equipamento de acordo com a gama de dimensões do seu tubo principal
- Escolha a serra de corte a frioSe a sua produção principal abranger diâmetros exteriores (OD) de 16 a 168 mm e espessuras de parede ≤ 6 mm, esta solução oferece um desempenho satisfatório com um investimento equilibrado para fábricas de tubos ERW de pequena e média dimensão que produzem tubos para mobiliário, tubos para a indústria automóvel e tubos estruturais leves.
- Escolha «Fresagem com corte a frio»Se os seus principais produtos forem tubos de média a grande dimensão com diâmetro exterior (OD) ≥ 114 mm e espessura de parede superior a 6 mm, incluindo tubos de aço estrutural e tubos semiacabados API. Mesmo que tenha uma gama de produção sobreposta entre 114 e 168 mm, avalie o volume de produção: a produção em grande volume de tubos de grande diâmetro favorece o corte a frio por fresagem.
Princípio 2: Alinhar com a velocidade máxima de funcionamento da sua linha ERW
Verifique a velocidade máxima da linha da sua linha de laminagem. Se a velocidade de linha pretendida for inferior a 80 m/min para tubos de pequeno e médio diâmetro, o corte a frio com serra voadora pode satisfazer as metas de produção. Se utilizar uma linha de laminagem ERW de grande diâmetro a alta velocidade, superior a 80 m/min, o corte a frio por fresagem é tecnicamente mais viável.
Princípio 3: Ter em conta os requisitos de processamento a jusante
Se a sua oficina dispuser de estações separadas para o aplainamento e rebarbação das extremidades dos tubos e puder realizar pequenos trabalhos de acabamento após o corte, a serra voadora a frio é uma opção viável.Se os seus tubos acabados forem diretamente para o testador hidráulico, para o chanframento das extremidades, para a rosca ou para entrega de acordo com a norma API com requisitos rigorosos de perpendicularidade das extremidades, recomenda-se vivamente o corte a frio por fresagem para reduzir a mão-de-obra de processamento secundário e o tempo de ciclo.
Princípio 4: Avaliar as classes dos materiais e o volume dos lotes de produção
Para a produção de volume baixo a médio com tubos de tamanhos mistos (pequenos a médios): a serra voadora a frio oferece boa flexibilidade. Para a produção contínua em massa, centrada em tubos de aço-liga de alto resistência e grande diâmetro: o corte a frio por fresagem proporciona custos de ferramentas mais baixos a longo prazo e maior tempo de funcionamento.
Princípio 5: Equilíbrio entre o orçamento de capital e o custo total de propriedade
Não tome decisões baseadas exclusivamente no preço inicial de aquisição. Calcule o custo total, incluindo o consumo de peças sobressalentes, o custo das lâminas/inserções, as perdas decorrentes do tempo de inatividade para a troca de ferramentas e a mão-de-obra necessária para o acabamento secundário das extremidades dos tubos. Um investimento inicial mais elevado na fresagem de corte a frio gera frequentemente poupanças a longo prazo para fábricas de tubos grandes com volumes de produção elevados.
5. Conclusão
A serra de corte a frio em movimento e o corte a frio por fresagem representam duas tecnologias avançadas de corte a frio em movimento para as modernas linhas de produção de tubos ERW, eliminando ambas as principais desvantagens do corte convencional por serra a quente por fricção.
A serra voadora a frio utiliza uma única lâmina circular de TCT para o corte de secção transversal completa, sendo mais adequada para tubos de diâmetro exterior pequeno a médio, inferior a 168 mm, velocidade de linha média e produção de tubos para uso geral com requisitos moderados de qualidade nas extremidades.
A fresagem de corte a frio utiliza o princípio da fresagem periférica segmentada com várias cabeças. Destina-se a tubos de diâmetro médio a grande, permite trabalhar com paredes mais espessas e velocidades de linha mais elevadas, proporcionando uma perpendicularidade superior das extremidades dos tubos para a produção de tubos API e de tubos estruturais de alta qualidade, apesar do custo de capital inicial mais elevado.
Ao modernizar a sua fábrica de tubos ERW existente ou ao planear novas linhas de produção, defina primeiro o seu portfólio de produtos, o objetivo de velocidade da linha e o fluxo de trabalho de processamento a jusante. A seleção adequada do equipamento de corte em movimento irá melhorar a qualidade final dos tubos, reduzir os custos de pós-processamento, maximizar o tempo de funcionamento da fábrica e trazer uma melhoria tangível nos lucros do seu negócio de fabrico de tubos.
 English
 Español
 Русский
 العربية
 Français
 Português