Introduction
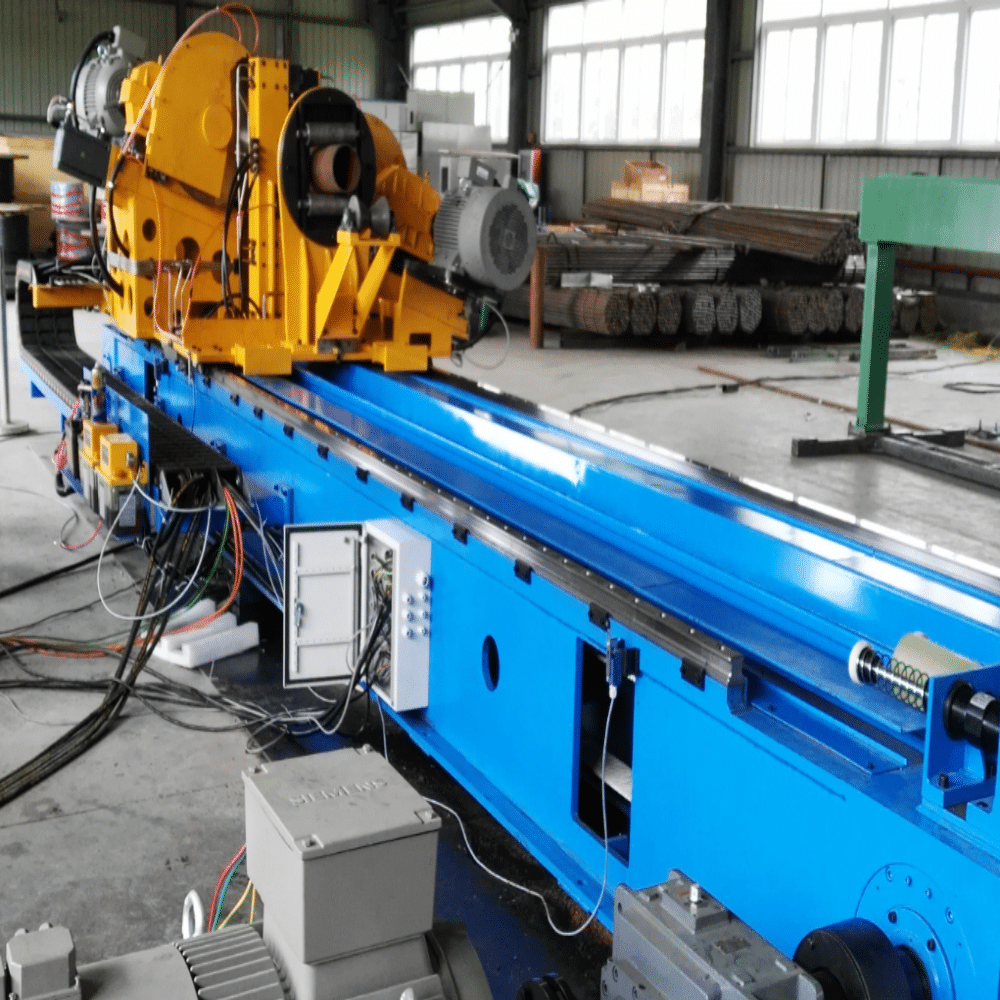
Dans les lignes de fabrication en continu de tubes par soudage par résistance électrique (ERW), la station de découpe à la volée est l’une des unités de finition les plus critiques. Elle effectue la découpe à la volée des tubes en mouvement continu après le calibrage, sans interrompre le rythme de production du laminoir. Pour les laminoirs modernes de tubes ERW visant une qualité de tuyaux haut de gamme, deux technologies de découpe à froid dominantes se distinguent : Scie circulaire à froid et Fraisage avec coupure à froid. Ces deux technologies éliminent les défauts des scies à chaud à friction traditionnelles, tels que les extrémités de tuyaux brûlées, les bavures importantes, la zone affectée thermiquement étendue et les étincelles abondantes ; elles diffèrent toutefois fondamentalement en termes de structure mécanique, de cinématique de coupe, de plage de capacité et de performances économiques……
De nombreux ingénieurs et directeurs d'usine spécialisés dans la fabrication de tubes ont du mal à déterminer quel système correspond le mieux à leur gamme de produits, à leurs objectifs de vitesse de ligne et à leur budget d'investissement. Cet article explique le principe de fonctionnement mécanique de chaque machine, compare des cas d'application concrets, énumère les principaux avantages et limites, et résume les principes de sélection applicables pour vous aider à prendre les meilleures décisions d'investissement concernant de nouvelles lignes de laminage ERW ou la modernisation d'usines existantes.
1. Principe de fonctionnement de la scie volante à froid
La « Cold Flying Saw » est une machine de tronçonnage à froid en vol synchronisée par servomoteur, largement utilisée dans la zone de finition, juste après le train de calibrage des lignes de production de tubes ERW.
Principe mécanique
L'ensemble du système se compose d'un chariot à servocommande, d'un dispositif de serrage hydraulique/pneumatique des tubes, d'une broche de scie à couple élevé, d'une lame de scie circulaire à froid TCT (à pointe en carbure de tungstène), d'un système d'alimentation en liquide de refroidissement, d'un codeur de mesure de longueur et d'un contrôleur de mouvement PLC SRET.
Lorsque le tube ERW en continu passe entre les rouleaux de mesure, le codeur haute résolution transmet en temps réel les données de vitesse du tube et de longueur cumulée au système de contrôle de mouvement. Dès que la longueur de coupe prédéfinie est atteinte, le chariot à servocommande accélère rapidement afin de synchroniser parfaitement sa vitesse de déplacement avec la vitesse de la ligne de tubes en mouvement. Des pinces hydrauliques immobilisent fermement le tube afin d’éliminer toute vibration relative pendant la découpe. La scie circulaire à pointe en carbure tourne à un régime contrôlé, faible à moyen, avec un couple constant, effectuant une découpe complète à travers toute la section transversale du tube en un seul passage. Un fluide de refroidissement est pulvérisé en continu pour évacuer les copeaux et dissiper au minimum la chaleur de coupe, ce qui maintient la température de l’extrémité du tube à un niveau bas, d’où le terme de “ découpe à froid ”. Une fois la découpe terminée, les pinces se relâchent, le chariot décélère et revient à sa position d’origine en vue du cycle de découpe suivant, tandis que le segment de tube découpé est transféré vers la table de sortie pour la manutention en aval.
Fonctionnalité cinématique principale : Une seule lame de scie circulaire traverse entièrement la paroi du tube et couvre tout son diamètre en un seul passage de coupe. Toutes les forces de coupe sont supportées par la lame de scie elle-même.
Caractéristiques clés de performance
- Mécanisme de coupe : sciage circulaire complet, enlèvement des copeaux à l'aide d'une seule lame de scie TCT
- Zone affectée par la chaleur : quasi nulle, aucune décoloration à l'extrémité du tube
- Plage d'application type : diamètre extérieur de 16 mm à 168 mm ; épaisseur de paroi de 0,8 à 6,0 mm pour les tubes en acier au carbone, en acier allié et en acier inoxydable
- Adaptation typique de la vitesse de la ligne : 20 à 80 m/min
- Tolérance de longueur : ±0,5 à ±1,0 mm
- Qualité de l'extrémité du tube : peu de bavures, surface de coupe à angle droit ; travail de débavurage secondaire réduit au minimum
- Consommables : lames de scie circulaire TCT monobloc ; le coût des lames est relativement élevé pour les grands diamètres.
2. Principe de fonctionnement de la découpe à froid par fraisage
Le tronçonnage à froid par fraisage (également appelé « scie à fraiser volante » ou « tronçonneuse à double tête ») est une autre solution éprouvée de découpe à froid pour les tubes ERW de taille moyenne à grande, de plus en plus utilisée pour les tubes de construction, les demi-produits OCTG et les lignes de tubes de construction de grand diamètre.
Principe mécanique
Contrairement au sciage à pénétration totale à lame unique de la « Cold Flying Saw », le système de tronçonnage à froid par fraisage repose sur le principe de l'évacuation périphérique des copeaux par fraisage. Le système repose également sur un chariot volant synchronisé par servomoteur, un mécanisme de serrage robuste, une commande de mouvement par servomoteur PLC et une mesure de longueur en boucle fermée. Cependant, au lieu d’une seule scie circulaire de grand diamètre, il utilise une ou plusieurs têtes de fraisage en carbure de plus petit diamètre disposées autour de la circonférence du tube.
Pendant le cycle de découpe : le chariot mobile se synchronise avec précision avec le tube ERW en mouvement ; des pinces hydrauliques à haute résistance maintiennent le corps du tube. Chaque tête de fraisage tourne à une vitesse périphérique élevée et pénètre radialement dans la paroi du tube. Au lieu de traverser entièrement le tube en un seul passage, chaque outil de fraisage ne découpe qu’un segment partiel de la paroi du tube. Plusieurs fraises travaillent de manière coordonnée sur toute la circonférence du tube, enlevant la matière couche par couche sous forme de copeaux de fraisage jusqu’à ce que la séparation complète du tube soit obtenue. Un fluide de refroidissement à haute pression en continu évacue les copeaux fins et contrôle la température de coupe. Une fois la coupe terminée, les pinces s’ouvrent ; le chariot se remet en position pour le cycle suivant.
Fonctionnalité cinématique principale : fraisage segmenté périphérique : plusieurs fraises enlèvent progressivement la matière de la paroi sur toute la circonférence du tube ; aucune lame ne doit couvrir à elle seule la totalité du diamètre du tube.
Caractéristiques clés de performance
- Mécanisme de coupe : fraisage segmenté périphérique ; plusieurs têtes de fraisage en carbure enlèvent la matière de la paroi du tube copeau par copeau
- Zone affectée par la chaleur : très faible, extrémité métallique propre sans traces de brûlure
- Plage d'application typique : diamètre extérieur de 114 mm à 273 mm ou plus ; épaisseur de paroi de 1,0 à 10 mm pour les tubes en acier au carbone et en acier allié
- Adaptation typique de la vitesse de la ligne : jusqu'à 120 m/min pour les tubes de taille moyenne à grande
- Tolérance de longueur : ±0,5 mm (typique)
- Qualité des extrémités des tubes : excellente perpendicularité, très peu de bavures ; convient parfaitement aux opérations en aval telles que le chanfreinage, le filetage et les essais hydrauliques
- Consommables : plaquettes de fraisage en carbure remplaçables ; il est possible de réaffûter les plaquettes afin de réduire les coûts d'exploitation.
3. Différences d'application entre la scie à vol à froid et le fraisage à froid
Bien que ces deux technologies permettent de réaliser une découpe à froid en vol sans arrêt de la laminoir, leurs cas d'application respectifs présentent des différences marquées en termes de gamme dimensionnelle des tubes, de vitesse de ligne, de nuance de matériau, d'exigences des processus en aval et de coût d'exploitation total.
3.1 Diamètre extérieur et épaisseur de paroi du tube
La scie volante à froid excelle dans tubes de petit à moyen diamètre extérieur, inférieurs à 168 mm. Lorsque le diamètre extérieur du tube augmente, le diamètre requis pour une lame de scie unique augmente fortement, ce qui entraîne une hausse considérable du coût de la lame, des dimensions de la machine et de la charge de coupe. Pour les tubes à paroi épaisse de plus de 6 mm, la scie à lame unique à coupe à froid en mouvement subit une forte résistance à la coupe, un risque accru d'ébréchure de la lame et une durée de vie réduite.
Le fraisage à coupe à froid se distingue par tubes de diamètre extérieur moyen à grand, allant de 114 mm à 273 mm et au-delà. Étant donné que chaque fraise n'entre en contact qu'avec une partie de la paroi du tube, il n'est pas nécessaire que son diamètre corresponde au diamètre extérieur total du tube. Elle permet un usinage plus stable des tubes à paroi épaisse, tout en réduisant le couple de coupe maximal requis au niveau de la broche principale, ce qui en fait le choix privilégié pour la production de tubes de structure ERW de grande taille et de tubes semi-finis OCTG.
3.2 Vitesse de la chaîne de production
La scie volante à froid est adaptée aux lignes ERW à vitesse moyenne. Lorsque la vitesse de la ligne dépasse 80 m/min pour des tubes de taille moyenne, il devient difficile de faire tenir le temps de coupe à pénétration totale de la lame unique dans la course synchrone disponible du chariot volant, ce qui limite la vitesse maximale atteignable de la ligne.
Le fraisage à coupe à froid permet d'atteindre des vitesses de ligne plus élevées, allant jusqu'à 100-120 m/min pour les tubes de taille moyenne à grande. Le fraisage segmenté et réparti réduit la durée de chaque course de coupe, ce qui le rend plus adapté aux laminoirs de tubes ERW de grand diamètre à haut rendement.
3.3 Qualité des extrémités de tubes et processus en aval
Ces deux méthodes offrent une qualité d'extrémité de tube nettement supérieure à celle obtenue avec les scies à chaud par friction traditionnelles. La scie volante à froid permet d'obtenir une surface d'extrémité lisse et d'équerre pour les tubes de petit et moyen diamètre. Elle est idéale pour les tubes destinés à l'ameublement, à l'automobile, aux systèmes CVC et aux applications structurelles générales où une qualité d'extrémité modérée est acceptable. De légères bavures résiduelles peuvent subsister sur la face du diamètre intérieur des tubes à paroi plus épaisse, ce qui nécessite un léger ébavurage.
Le tronçonnage à froid par fraisage garantit une perpendicularité exceptionnelle des extrémités et un profil pratiquement exempt de bavures. Les extrémités de tubes fraisées sont prêtes pour les opérations suivantes, telles que le dressage, le chanfreinage, le filetage et l'essai hydrostatique, et répondent directement aux exigences de production des tubes API, ce qui réduit considérablement la charge de travail liée aux opérations de finition secondaires.
3.4 Compatibilité des matériaux
La scie volante à froid est particulièrement adaptée à l'acier au carbone, à l'acier faiblement allié et à l'acier inoxydable à paroi mince. Lors de l'usinage d'aciers à haute résistance et à paroi épaisse, la charge d'impact exercée sur une lame unique augmente le risque de rupture de celle-ci.
Le fraisage à coupe à froid offre une meilleure adaptabilité aux nuances d'acier au carbone et d'acier allié à haute résistance. La coupe par fraisage répartit la force de coupe sur plusieurs points de l'outil, ce qui réduit la charge d'impact sur chaque plaquette en carbure.
3.5 Investissements en capital et coûts d'exploitation
La scie volante à froid nécessite un investissement initial relativement faible pour les tubes de petite et moyenne taille. Cependant, les grandes lames de scie circulaire TCT pleines constituent des consommables coûteux, et la fréquence de remplacement des lames augmente pour les matériaux à paroi épaisse ou à haute résistance, ce qui fait grimper les coûts d'exploitation à long terme.
Le fraisage à coupe à froid nécessite un investissement initial plus élevé en raison de la complexité de l’ensemble mécanique à plusieurs têtes et du système servosynchrone sophistiqué. Néanmoins, le coût des consommables est moindre en production de masse : seules de petites plaquettes en carbure doivent être remplacées, et celles-ci peuvent être réaffûtées plusieurs fois avant d’être mises au rebut. Pour la production à grand volume de tubes de grande taille, le coût total de possession s’avère souvent avantageux.
4. Principes fondamentaux de sélection à l'intention des ingénieurs spécialisés dans les laminoirs de tubes à soudure par résistance
Le choix entre une scie à vol à froid et une fraiseuse à coupe à froid ne doit pas reposer uniquement sur le prix de l'équipement. Vous devez évaluer votre gamme de produits, les caractéristiques de la fraiseuse, le flux de travail en aval et le coût total de possession. Vous trouverez ci-dessous des conseils pratiques pour vous aider dans votre choix.
Principe n° 1 : adapter l’équipement à la plage de dimensions de votre tube principal
- Choisissez la scie volante à froidSi votre production principale couvre des diamètres extérieurs compris entre 16 et 168 mm, avec une épaisseur de paroi ≤ 6 mm, cette solution offre des performances satisfaisantes pour un investissement équilibré, destinée aux petites et moyennes usines de tubes soudés par résistance (ERW) produisant des tubes pour l'ameublement, l'automobile et les structures légères.
- Choisissez le fraisage à froidsi vos principaux produits sont des tubes de taille moyenne à grande (diamètre extérieur ≥ 114 mm) et d’une épaisseur de paroi supérieure à 6 mm, y compris les tubes en acier de construction et les demi-finis API. Même si votre plage de production recoupe celle des diamètres compris entre 114 et 168 mm, évaluez votre volume de production : une production importante de tubes de grand diamètre favorise le découpage à froid par fraisage.
Principe n° 2 : Adaptez-vous à la vitesse maximale de votre ligne ERW
Vérifiez la vitesse maximale de la ligne de calibrage de votre laminoir. Si la vitesse de ligne cible est inférieure à 80 m/min pour les tubes de petit et moyen diamètre, la découpe à froid par scie volante permet d’atteindre les objectifs de production. Si vous exploitez un laminoir ERW à grande vitesse pour tubes de grand diamètre à plus de 80 m/min, la découpe à froid par fraisage est techniquement plus envisageable.
Principe n° 3 : Prendre en compte les exigences de traitement en aval
Si votre atelier dispose de postes distincts pour le dressage et l'ébavurage des extrémités de tubes et peut prendre en charge des travaux de finition mineurs après la coupe, la scie volante à froid constitue une option viable.Si vos tubes finis sont directement acheminés vers un banc d'essai hydraulique, vers un poste de chanfreinage des extrémités, vers un poste de filetage ou vers une livraison conforme à la norme API avec des exigences strictes en matière de perpendicularité des extrémités, la découpe à froid par fraisage est vivement recommandée afin de réduire la main-d'œuvre nécessaire aux opérations de traitement secondaires et de raccourcir le temps de cycle.
Principe n° 4 : Évaluer les nuances des matériaux et le volume des lots de production
Pour la production de petits à moyens volumes comprenant des tubes de tailles variées (petites à moyennes) : la scie volante à froid offre une bonne flexibilité. Pour la production en série continue axée sur les tubes en acier allié de grand diamètre et à haute résistance : le tronçonnage à froid par fraisage permet de réduire les coûts d'outillage à long terme et d'augmenter le temps de fonctionnement.
Principe n° 5 : Équilibre entre le budget d'investissement et le coût total de possession
Ne prenez pas vos décisions en vous basant uniquement sur le prix d'achat initial. Calculez le coût total en tenant compte de la consommation de pièces de rechange, du coût des lames et des plaquettes, des pertes liées aux temps d'arrêt pour le changement d'outils, ainsi que de la main-d'œuvre nécessaire à la finition secondaire des extrémités des tubes. Un investissement initial plus élevé dans la technologie de fraisage à froid permet souvent de réaliser des économies à long terme pour les usines produisant de grands volumes de tubes de grande taille.
5. Conclusion
La scie volante à froid et le tronçonnage à froid par fraisage constituent deux technologies de pointe de découpe à froid en continu destinées aux lignes modernes de laminage de tubes ERW ; toutes deux permettent de pallier les principaux inconvénients de la découpe à chaud par friction traditionnelle.
La scie volante à froid utilise une lame de scie circulaire TCT unique pour une coupe sur toute la section transversale ; elle est particulièrement adaptée aux tubes de petit à moyen diamètre extérieur (inférieur à 168 mm), à une vitesse de ligne moyenne et à la production de tubes à usage général avec des exigences de qualité des extrémités modérées.
Le fraisage à coupe à froid repose sur le principe du fraisage périphérique segmenté à plusieurs têtes. Il est destiné aux tubes de diamètre moyen à grand, permet de traiter des parois plus épaisses et des vitesses de ligne plus élevées, et offre une perpendicularité supérieure des extrémités de tubes pour la production de tubes conformes à la norme API et de tubes de structure de haute qualité, malgré un coût d'investissement initial plus élevé.
Lorsque vous modernisez votre usine de tubes ERW existante ou que vous planifiez de nouvelles lignes de production, commencez par définir clairement votre gamme de produits, l'objectif de vitesse de ligne et le flux de travail des opérations de transformation en aval. Un choix judicieux d'équipements de tronçonnage en vol permettra d'améliorer la qualité finale des tubes, de réduire les coûts de post-traitement, d'optimiser la disponibilité de l'usine et d'apporter une amélioration tangible de la rentabilité de votre activité de fabrication de tubes.
 English
 Español
 Русский
 العربية
 Français
 Português