Introducción
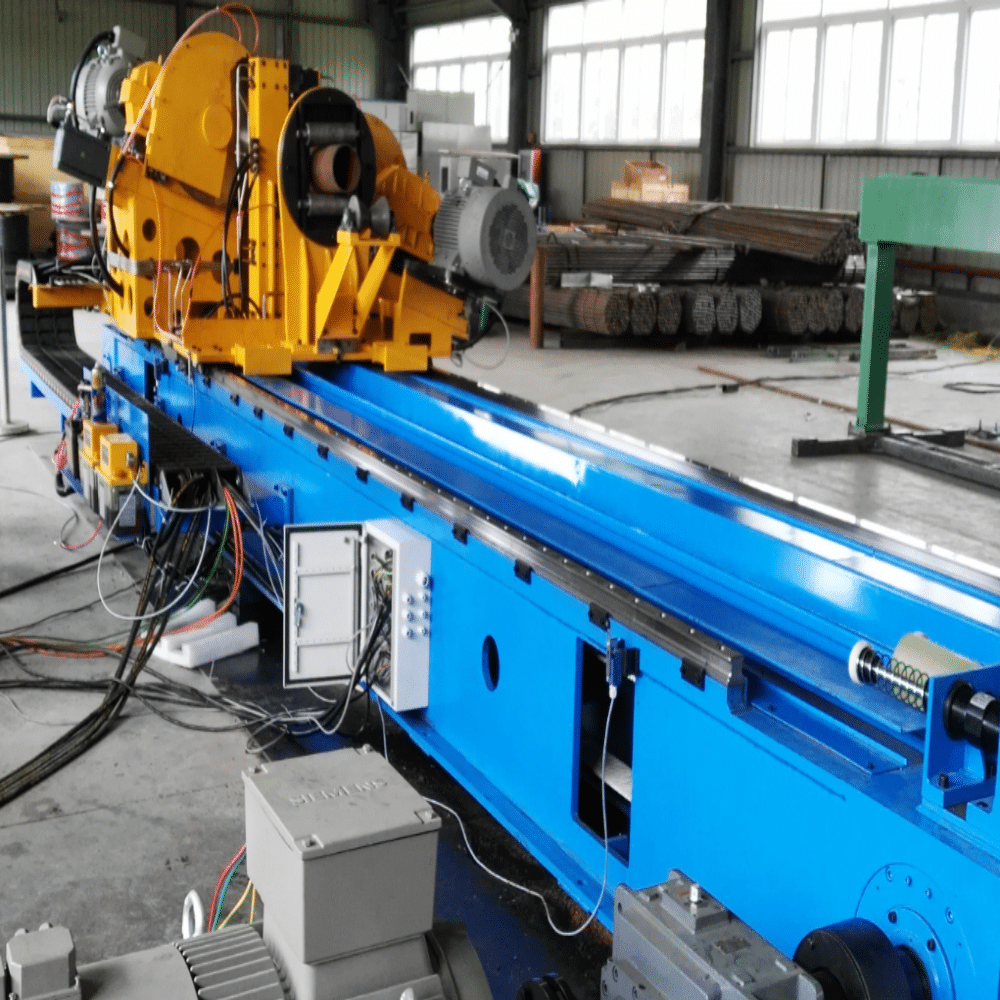
En las líneas continuas de fabricación de tubos mediante soldadura por resistencia eléctrica (ERW), la estación de corte en marcha es una de las unidades de acabado más importantes. Realiza el corte sobre la marcha de los tubos que se desplazan de forma continua tras el calibrado, sin interrumpir el ritmo de producción de la planta. En las modernas plantas de tubos ERW que buscan una calidad superior, destacan dos tecnologías de corte en frío: Sierra de corte en frío y Fresado con corte en frío. Ambos eliminan los defectos de las sierras calientes de fricción tradicionales, como los extremos de los tubos quemados, las rebabas pronunciadas, la amplia zona afectada por el calor y las chispas abundantes; sin embargo, difieren fundamentalmente en cuanto a su estructura mecánica, la cinemática de corte, su rango de capacidad y su rendimiento económico……
Muchos ingenieros y directores de planta de fábricas de tubos tienen dificultades para decidir qué sistema se adapta mejor a su gama de productos, a los objetivos de velocidad de la línea de producción y a su presupuesto de inversión. Este artículo explica el principio de funcionamiento mecánico de cada máquina, compara situaciones prácticas de aplicación, enumera las principales ventajas y limitaciones, y resume una serie de principios de selección que se pueden poner en práctica para ayudarte a tomar las mejores decisiones de inversión en lo que respecta a nuevas líneas de ERW o a la modernización de plantas ya existentes.
1. Principio de funcionamiento de la sierra voladora en frío
La «Cold Flying Saw» es una máquina de corte en frío volante sincronizada por servomotor, ampliamente instalada en la zona de acabado, justo después del tren de calibrado de las líneas de producción de tubos ERW.
Principio mecánico
La unidad completa está compuesta por un carro de desplazamiento servoaccionado, un conjunto de sujeción de tubos hidráulico/neumático, un husillo de sierra de alto par, una hoja circular de sierra en frío con puntas de carburo de tungsteno (TCT), un sistema de suministro de refrigerante, una unidad de medición de longitud con codificador y un controlador de movimiento PLC SRET.
Cuando el tubo ERW en continuo pasa por el rodillo de medición, el codificador de alta resolución envía en tiempo real los datos de velocidad del tubo y de longitud acumulada al sistema de control de movimiento. Una vez alcanzada la longitud de corte preestablecida, el carro accionado por servomotor acelera rápidamente para sincronizar por completo su velocidad de desplazamiento con la velocidad de la línea de tubos en marcha. Las abrazaderas hidráulicas sujetan el tubo con firmeza para eliminar la vibración relativa durante el corte. La sierra circular con punta de carburo gira a unas revoluciones por minuto (RPM) controladas, entre bajas y medias, con un par constante, realizando un corte completo a través de toda la sección transversal del tubo en una sola pasada. El líquido refrigerante se pulveriza de forma continua para evacuar las virutas y disipar al mínimo el calor generado durante el corte, lo que mantiene baja la temperatura del extremo del tubo; de ahí el término “corte en frío”. Una vez finalizado el corte, las abrazaderas se sueltan, el carro desacelera y vuelve a la posición inicial para el siguiente ciclo de corte, mientras que el segmento de tubo cortado se transfiere a la mesa de salida para su manipulación posterior.
Característica cinemática principal: Una sola hoja de sierra circular atraviesa por completo la pared del tubo y todo su diámetro en una sola pasada. Todas las fuerzas de corte recaen sobre la propia hoja de sierra.
Características clave de rendimiento
- Mecanismo de corte: corte circular completo, eliminación de virutas mediante una única hoja de sierra TCT
- Zona afectada por el calor: prácticamente nula; sin decoloración en los extremos de los tubos
- Rango de aplicación habitual: diámetro exterior de 16 mm a 168 mm; espesor de pared de 0,8 a 6,0 mm; tubos de acero al carbono, acero aleado y acero inoxidable
- Adaptación típica de la velocidad de la línea: 20-80 m/min
- Tolerancia de longitud: ±0,5 ~ ±1,0 mm
- Calidad del extremo del tubo: pocas rebabas, superficie de corte rectangular; trabajo mínimo de desbarbado secundario
- Consumibles: hojas de sierra circulares TCT macizas; el coste de las hojas es relativamente elevado en los diámetros más grandes.
2. Principio de funcionamiento del corte en frío por fresado
El corte en frío con fresadora (también conocido como sierra de fresado en vuelo o fresadora de doble cabezal) es otra solución consolidada de corte en frío para tubos ERW de tamaño mediano a grande, cada vez más utilizada para tubos estructurales, tubos semiacabados OCTG y líneas de tubos estructurales de gran diámetro.
Principio mecánico
A diferencia del corte de penetración total con una sola hoja de la sierra «Cold Flying Saw», el corte en frío por fresado se basa en el principio de eliminación de virutas mediante fresado periférico. El sistema también se basa en un carro volador servosincronizado, un mecanismo de sujeción de alta resistencia, un control de movimiento servo por PLC y una medición de longitud en bucle cerrado. Sin embargo, en lugar de una sierra circular de gran diámetro, utiliza uno o varios cabezales de fresado de carburo de menor diámetro dispuestos alrededor de la circunferencia del tubo.
Durante el ciclo de corte: el carro móvil se sincroniza con precisión con el tubo ERW en movimiento; unas abrazaderas hidráulicas de alta resistencia sujetan el cuerpo del tubo. Cada cabezal de fresado gira a alta velocidad periférica y avanza radialmente hacia la pared del tubo. En lugar de cortar todo el tubo de una sola pasada, cada herramienta de fresado solo corta un segmento parcial de la pared del tubo. Varias fresas trabajan de forma coordinada a lo largo de la circunferencia del tubo, eliminando el material capa a capa mediante virutas de fresado hasta lograr la separación completa del tubo. Un refrigerante a alta presión continuo elimina las virutas finas de fresado y controla la temperatura de corte. Una vez finalizado el corte, las abrazaderas se abren y el carro se reposiciona para el siguiente ciclo.
Característica cinemática principal: fresado segmentado periférico: las fresas múltiples retiran material de la pared de forma incremental a lo largo de la circunferencia del tubo, sin que sea necesario que ninguna cuchilla abarque todo el diámetro del tubo.
Características clave de rendimiento
- Mecanismo de corte: fresado periférico segmentado; varios cabezales de fresado de metal duro retiran el material de la pared del tubo viruta a viruta.
- Zona afectada por el calor: muy reducida; extremo del tubo metálico limpio y sin quemaduras
- Rango de aplicación habitual: diámetro exterior de 114 mm hasta 273 mm o más; espesor de pared de 1,0 a 10 mm en tubos de acero al carbono y acero aleado
- Adaptación típica de la velocidad de la línea: hasta 120 m/min para tubos de tamaño mediano-grande
- Tolerancia de longitud: ±0,5 mm (típica)
- Calidad del extremo del tubo: excelente perpendicularidad, muy pocas rebabas; muy adecuado para operaciones posteriores de biselado, roscado y ensayo hidráulico
- Consumibles: plaquitas de fresado de carburo reemplazables; es posible reafilar las plaquitas para reducir los costes de funcionamiento.
3. Diferencias de aplicación entre el corte en frío con sierra voladora y el corte en frío con fresadora
Aunque ambas tecnologías permiten realizar el corte en marcha en frío sin parada de la laminadora, sus escenarios de aplicación adecuados presentan claras diferencias en cuanto a las dimensiones de los tubos, la velocidad de la línea, el tipo de material, los requisitos de los procesos posteriores y el coste total de explotación.
3.1 Diámetro exterior y espesor de la pared del tubo
La sierra voladora en frío destaca por tubos de diámetro exterior pequeño a mediano, inferior a 168 mm. A medida que aumenta el diámetro exterior del tubo, el diámetro necesario de la hoja de sierra única se incrementa considerablemente, lo que eleva drásticamente el coste de la hoja, las dimensiones de la máquina y la carga de corte. En el caso de tubos con un espesor de pared superior a 6 mm, la sierra voladora en frío de hoja única se enfrenta a una fuerte resistencia al corte, a un mayor riesgo de astillamiento de la hoja y a una vida útil más corta.
El fresado con corte en frío destaca por tubos de diámetro exterior medio a grande, desde 114 mm hasta 273 mm y más. Dado que cada fresa solo entra en contacto con una parte de la pared del tubo, no es necesario que el diámetro de la fresa coincida con el diámetro exterior total del tubo. Permite trabajar con tubos de pared más gruesa de forma más estable, con un menor par de corte máximo requerido en el husillo principal, lo que la convierte en la opción preferida para la producción de tubos estructurales ERW de gran tamaño y de tubos OCTG semiacabados.
3.2 Velocidad de la línea de producción
La sierra voladora en frío es adecuada para líneas ERW de velocidad media. Cuando la velocidad de la línea supera los 80 m/min para tubos de tamaño medio, resulta difícil ajustar el tiempo de corte de penetración total con una sola hoja al recorrido sincrónico disponible del carro volador, lo que limita la velocidad máxima que puede alcanzar la línea de producción.
El corte en frío por fresado permite alcanzar velocidades de línea más elevadas, de hasta 100-120 m/min, para tubos de tamaño mediano-grande. El fresado segmentado y distribuido reduce la duración del corte por carrera, lo que lo hace más compatible con las líneas de producción de tubos ERW de gran diámetro y alto rendimiento.
3.3 Calidad de los extremos de los tubos y procesos posteriores
Ambas ofrecen una calidad de los extremos de los tubos muy superior a la de las sierras calientes por fricción tradicionales. La sierra voladora en frío proporciona una superficie de extremo lisa y perpendicular para tubos pequeños y medianos. Es ideal para tubos de mobiliario, tubos para automoción, sistemas de climatización y tubos estructurales de uso general en los que se acepta una calidad moderada de los extremos. En los tubos de pared más gruesa pueden quedar pequeñas rebabas residuales en el lado del diámetro interior, lo que requiere un ligero desbarbado.
El corte en frío por fresado proporciona una perpendicularidad excepcional en los extremos y un perfil prácticamente sin rebabas. Los extremos de los tubos fresados están listos para operaciones posteriores, como el refrentado, el biselado, el roscado y la prueba hidrostática, lo que cumple directamente con los requisitos de producción de tubos de la API y reduce considerablemente la carga de trabajo de los acabados secundarios.
3.4 Compatibilidad de los materiales
La sierra de vuelo en frío funciona bien con acero al carbono, acero de baja aleación y acero inoxidable de pared delgada. Al mecanizar calidades de acero de alta resistencia y pared gruesa, la carga de impacto de una sola hoja aumenta el riesgo de rotura de la misma.
El corte en frío por fresado ofrece una mayor adaptabilidad para los aceros al carbono y los aceros aleados de alta resistencia. El corte por fresado distribuye la fuerza de corte entre múltiples puntos de la herramienta, lo que reduce la carga de impacto sobre cada una de las plaquitas de carburo.
3.5 Inversión de capital y gastos de funcionamiento
La sierra voladora en frío supone una inversión inicial en maquinaria relativamente menor para tubos de tamaño pequeño y mediano. Sin embargo, las hojas de sierra circulares grandes y macizas de TCT son consumibles caros, y la frecuencia de sustitución de las hojas aumenta en el caso de materiales de pared gruesa o de alta resistencia, lo que eleva los costes operativos a largo plazo.
El fresado con corte en frío requiere una mayor inversión inicial de capital debido a la complejidad del conjunto mecánico de múltiples cabezales y al sofisticado sistema servosíncrono. No obstante, el coste de los consumibles es menor en la producción en serie: solo es necesario sustituir pequeñas plaquitas de metal duro, y estas pueden reafilarse varias veces antes de desecharlas. Para la producción de grandes volúmenes de tubos de gran diámetro, el coste total de propiedad suele resultar favorable.
4. Principios básicos de selección para ingenieros de fábricas de tubos soldados por resistencia (ERW)
La elección entre la sierra de corte en frío y el fresado de corte en frío no debe depender únicamente del precio del equipo. Es necesario evaluar la gama de productos, las especificaciones de la fresadora, el flujo de trabajo posterior y el coste total de propiedad. A continuación se ofrecen unas pautas prácticas para la selección.
Principio 1: Adapta el equipamiento al rango de dimensiones de tu tubo principal
- Elige la sierra voladora en fríoSi su producción principal abarca diámetros exteriores de 16 a 168 mm y un espesor de pared ≤6 mm, ofrece un rendimiento satisfactorio con una inversión equilibrada para fábricas de tubos ERW de pequeño y mediano tamaño que producen tubos para muebles, tubos para la automoción y tubos estructurales ligeros.
- Selecciona «Fresado con corte en frío»si sus productos principales son tubos de tamaño medio-grande con un diámetro exterior (OD) ≥ 114 mm y un espesor de pared superior a 6 mm, incluidos los tubos de acero estructural y los tubos semiacabados API. Incluso si su rango de producción se solapa con el de 114-168 mm, evalúe el volumen de producción: un volumen elevado de producción de tubos grandes favorece el corte en frío por fresado.
Principio 2: Adapta la velocidad a la velocidad máxima de funcionamiento de tu línea ERW
Comprueba la velocidad máxima de la línea de laminación. Si la velocidad de línea objetivo es inferior a 80 m/min para tubos pequeños y medianos, el corte en frío con sierra voladora puede cumplir los objetivos de producción. Si utilizas una línea de laminación ERW de gran diámetro a alta velocidad, por encima de los 80 m/min, el corte en frío por fresado resulta más viable desde el punto de vista técnico.
Principio 3: Tener en cuenta los requisitos de procesamiento posteriores
Si tu taller cuenta con estaciones independientes para el rectificado y desbarbado de extremos de tubos y puede realizar trabajos menores de acabado tras el corte, la sierra volante en frío es una opción viable.Si los tubos acabados se envían directamente a la máquina de pruebas hidráulicas, al biselado de extremos, al roscado o a la entrega según la norma API con requisitos estrictos de perpendicularidad de los extremos, se recomienda encarecidamente el corte en frío por fresado para reducir la mano de obra del procesamiento secundario y el tiempo de ciclo.
Principio 4: Evaluar los grados de los materiales y el volumen de los lotes de producción
Para la producción de volumen bajo a medio con tubos de distintos tamaños (pequeños y medianos): el corte en frío con sierra voladora ofrece una buena flexibilidad. Para la producción continua a gran escala centrada en tubos de acero aleado de gran diámetro y alta resistencia: el corte en frío por fresado supone un menor coste de herramientas a largo plazo y un mayor tiempo de actividad.
Principio 5: Equilibrio entre el presupuesto de inversión y el coste total de propiedad
No tomes decisiones basándote únicamente en el precio de compra inicial. Calcula el coste total, incluyendo el consumo de piezas de recambio, el coste de las cuchillas o insertos, las pérdidas por tiempo de inactividad durante el cambio de herramientas y la mano de obra necesaria para el acabado secundario de los extremos de los tubos. Una mayor inversión inicial en el corte en frío por fresado suele generar ahorros a largo plazo para las plantas de tubos grandes de alto volumen.
5. Conclusión
La sierra de corte en frío en marcha y el corte en frío por fresado son dos tecnologías avanzadas de corte en frío en marcha para las modernas líneas de producción de tubos ERW, y ambas eliminan los principales inconvenientes del corte convencional con sierra en caliente por fricción.
La sierra voladora en frío utiliza una única hoja de sierra circular de TCT para realizar cortes de sección transversal completa; resulta ideal para tubos de diámetro exterior pequeño a mediano (inferior a 168 mm), a velocidades de línea medias y para la producción de tubos de uso general con requisitos moderados de calidad en los extremos.
El fresado en frío se basa en el principio del fresado periférico segmentado de múltiples cabezales. Está diseñado para tubos de diámetro medio a grande, admite paredes más gruesas y velocidades de línea más elevadas, y ofrece una perpendicularidad superior de los extremos de los tubos para la producción de tubos API y tubos estructurales de alta calidad, a pesar de su mayor coste de inversión inicial.
A la hora de modernizar su planta de tubos ERW actual o de planificar nuevas líneas de producción, defina primero su gama de productos, el objetivo de velocidad de la línea y el flujo de trabajo de los procesos posteriores. La selección adecuada del equipo de corte en marcha mejorará la calidad final de los tubos, reducirá los costes de posprocesamiento, maximizará el tiempo de actividad de la planta y aportará una mejora tangible de los beneficios para su negocio de fabricación de tubos.
 English
 Español
 Русский
 العربية
 Français
 Português