Introduction
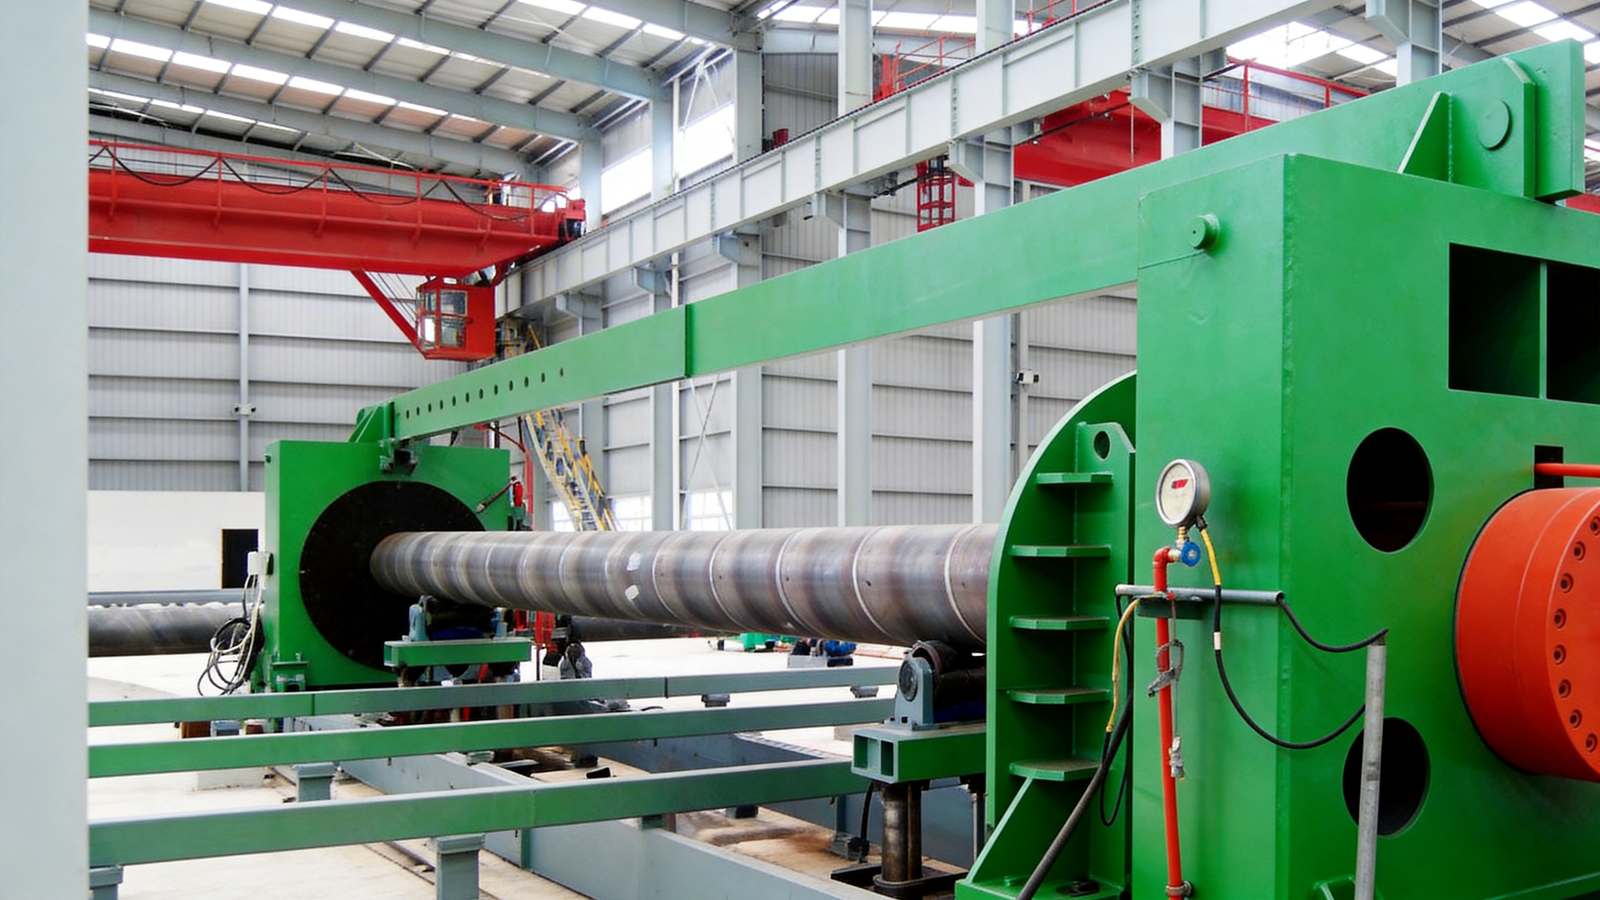
Machines d'essais hydrostatiques constituent des équipements essentiels pour le contrôle qualité dans des secteurs tels que oléoducs et gazoducs, fabrication de tubes en acier, récipients sous pression, et génie mécanique. Ils vérifient l'intégrité structurelle et la résistance à la pression des pièces en leur appliquant une pression hydraulique contrôlée, garantissant ainsi le respect de normes rigoureuses telles que API 5CT, ISO 1167, et ASTM D1598.
Lors des essais hydrostatiques à haute pression (généralement 25 à 200 MPa), deux goulots d'étranglement réduisent souvent l'efficacité et augmentent les coûts : défaillance du joint et instabilité du système de suralimentation. Les joints radiaux traditionnels monoblocs peinent à s'adapter aux importantes variations dimensionnelles du diamètre extérieur des pièces, avec des jeux radiaux pouvant atteindre 10 à 20 mm, ce qui entraîne des fuites, des dommages sur les pièces et des remplacements fréquents. Parallèlement, un mauvais choix de surpresseur entraîne variations de pression, cavitation, ainsi qu'une usure prématurée, qui compromet gravement la fiabilité à long terme.
Cet article examine en détail deux innovations majeures : technologie de joint radial à grand écartement de type divisé et Sélection d'un système de suralimentation et optimisation de sa durée de vie. Il analyse les principes de fonctionnement, les principaux avantages, les solutions spécifiques à chaque secteur et les meilleures pratiques afin d'aider les ingénieurs et les fabricants à améliorer l'efficacité des essais, à prolonger la durée de vie des équipements et à réduire le coût total de possession (TCO). Que vous conceviez une nouvelle ligne d’essais hydrostatiques ou que vous modernisiez une ligne existante, ce guide fournit des informations concrètes pour les applications industrielles à haute pression et à haut débit.
A joint radial à grande fente de type divisé est une solution d'étanchéité segmentée (divisée) conçue pour écarts radiaux de 5 à 20 mm lors des essais hydrostatiques à haute pression (25 à 200 MPa). Contrairement aux joints monoblocs classiques, il se compose de plusieurs segments en forme d'arc (généralement entre 3 et 6) reliés par un joint fendu, ce qui permet de le monter et de le démonter sans avoir à démonter complètement l'ensemble et s'adapte à des variations importantes du diamètre de la pièce.
- Bagues d'étanchéité fendues: Polyuréthane segmenté ou matériau composite présentant une grande élasticité et une grande résistance à l'usure.
- Anneaux de renfort: Structures en métal et polymère en forme de L ou d'éventail destinées à empêcher l'extrusion du joint sous haute pression.
- Blocs de serrage extérieurs: Segments à commande hydraulique permettant d'exercer une compression radiale uniforme et de bloquer le joint sur la pièce.
- Armature de renfort: Insert en acier ou en polymère à haute résistance destiné à renforcer la stabilité structurelle en cas de pression extrême.
Principe de fonctionnement
Le joint radial à grand écartement de type divisé fonctionne selon le principe du auto-serrage par pression principe garantissant une étanchéité fiable même en présence d'écarts radiaux importants :
- Étape de pré-scellage : La pièce à traiter (par exemple, un tube en acier) pénètre dans l'unité d'étanchéité. Des vérins hydrauliques poussent les blocs de serrage extérieurs vers l'intérieur, comprimant radialement les bagues d'étanchéité fendues afin qu'elles viennent en contact avec la surface extérieure de la pièce, formant ainsi un joint d'étanchéité initial à basse pression.
- Étape d'activation par pression : À mesure que la pression hydraulique augmente (≥ 25 MPa), la pression interne s'exerce sur la surface intérieure du joint, poussant les segments vers l'extérieur afin qu'ils s'appuient fermement contre la pièce à usiner et le boîtier extérieur. Une pression plus élevée génère une force d'étanchéité plus importante, permettant d'obtenir une étanchéité parfaite.
- Hébergement pour les personnes de grande taille :Grâce à sa conception en deux parties et à son matériau élastique, le joint peut se dilater ou se contracter radialement de 5 à 20 mm, s'adaptant ainsi aux variations de diamètre des pièces (par exemple, ±5 mm pour les tuyaux en acier) sans perte d'efficacité d'étanchéité.
- Protection anti-extrusion :Les bagues d'appui empêchent le fluide sous haute pression de repousser le joint dans les interstices, ce qui évite tout endommagement et prolonge la durée de vie.
Avantages décisifs par rapport aux joints traditionnels
Les joints traditionnels (radiaux/frontaux monoblocs) présentent des défaillances dans des conditions de haute pression et d’écart important. La conception en deux parties résout ces problèmes en offrant des avantages uniques :
Principaux atouts :
- Une adaptabilité inégalée aux écarts importants: Peut accueillir des jeux radiaux allant jusqu’à 20 mm, idéal pour les pièces présentant d'importantes variations de diamètre (par exemple, Tubes de production API 5CTavec des tolérances de diamètre extérieur de ±1%).
- Aucun dommage sur la pièce: Une compression radiale uniforme évite les contraintes localisées, ce qui permet d'empêcher l'apparition de rayures, de bosses ou de déformations — un aspect essentiel pour les pièces de grande valeur telles que tuyaux en acier inoxydableet récipients sous pression de précision.
- Maintenance rapide: Les segments divisibles permettent un remplacement sur place sans avoir à démonter l'ensemble du dispositif d'étanchéité, ce qui réduit les temps d'arrêt de 70–80% joints monoblocs.
- Durée de vie prolongée: Une conception robuste anti-extrusion et des matériaux résistants à l'usure garantissent Plus de 3 500 cyclesdans la production à grand volume, dépassant de loin les joints traditionnels.
Applications et solutions spécifiques à chaque secteur d'activité
Essais sur les tubes en acier destinés au secteur pétrolier et gazier (API 5CT/ISO 11960)
Défi: Test 2 à 24 pouces tubes de production/tubes de forage à 70 à 140 MPa; variations du diamètre extérieur pouvant atteindre ±5 mm; production à grande échelle (100 à 500 tuyaux par jour) ne nécessite qu'un temps d'arrêt minimal.
Solution: Joints radiaux à double fente et à grand écartement (aux deux extrémités) avec polyuréthane + armature en acier; tolérance de jeu radial de 10 à 15 mm; système de serrage hydraulique intégré pour un centrage automatique ; durée de vie ≥ 4 000 cycles.
Choix des matériaux&Design Critères
- Corps du joint: Polyuréthane (PU) 90 à 95 Shore A(résistance à l'usure, élasticité, résistance à la pression jusqu'à 150 MPa) ou HNBR (résistance aux hautes températures, de –30 °C à 120 °C).
- Armature de renfort: Acier inoxydable 304/316(résistance à la corrosion) ou acier au carbone (haute résistance, faible coût).
- Bagues d'appui: Delrin (POM)ou PEEK (haute rigidité, résistance à l'extrusion, résistance à la température jusqu'à 200 °C).
Paramètres de conception géométrique
- Écart divisé: 5–1 mm(assure l'expansion du segment sous pression ; évite les fuites à basse pression).
- Taux de compression radiale: 15–25%(permet d'équilibrer la force d'étanchéité et l'usure ; des rapports plus élevés réduisent la durée de vie).
- Numéro de segment: 3 à 6 segments(3 à 4 pour les petits diamètres 12 pouces).
Sélection des systèmes de suralimentation et optimisation de leur durée de vie
Rôle du système de surpression dans les essais hydrostatiques
Le système de suralimentation (amplificateur hydraulique/pneumatique) constitue le “ cœur ” des machines d'essai hydrostatiques, en convertissant une pression d'entrée faible (0,4 à 0,8 MPa d'air ou 5 à 10 MPa d'huile hydraulique) en une sortie haute pression (25 à 200 MPa) pour le contrôle des pièces. Fonctions principales :
- Génération de pression: Fournit une haute pression précise et stable pour répondre aux exigences des essais (par exemple, 100 MPa pour les tubages de catégorie P110 selon la norme API 5CT).
- Maintien de la pression: Compense les fuites mineures ou les variations de volume pendant le maintien de la pression (10 à 30 minutespar test).
- Contrôle du débit: Équilibre la pression et le débit afin d'optimiser l'efficacité des essais (remplissage plus rapide + montée en pression stable).
Types courants de surpresseurs et principes de fonctionnement
- Surpresseur de liquide à commande pneumatique (air-liquide)
Principe de fonctionnement: Fonctionne à l'air comprimé (0,4–0,8 MPa) pour actionner un grand piston, qui à son tour actionne un petit piston afin de comprimer un liquide (eau/huile) et de générer une pression élevée. Rapport de pression = (surface du piston à air)/(surface du piston à liquide), généralement 10:1 à 100:1.
Avantages: À bas prix, structure simple, antidéflagrant (pas d'électricité), entretien facile; idéal pour pression moyenne (≤ 100 MPa) et tests portables/mobiles.
Inconvénients: Pulsation de pression, rendement inférieur (60–70%), débit limité; ne convient pas à à haut débit, à ultra-haute pression (> 100 MPa) applications.
- Surpresseur hydraulique (huile-liquide)
Principe de fonctionnement: Utilise de l'huile hydraulique à basse pression (5 à 10 MPa) pour actionner un grand piston, générant ainsi une pression élevée grâce à la différence de surface. Rapport de pression 20:1 à 200:1; pression de sortie jusqu'à 200 MPa.
Avantages: Pression stable (variation ≤ 11 TP3T), haut rendement (75–85%), débit élevé, capacité de fonctionnement à très haute pression; idéal pour à haut débit et haute pression (100 à 200 MPa) chaînes de production.
Inconvénients: Coût plus élevé, nécessite une station hydraulique, risque de fuite d'huile; nécessite un entretien rigoureux.
- Pompe haute pression à entraînement électrique
Principe de fonctionnement: Un moteur électrique entraîne un vilebrequin qui actionne des pistons selon un mouvement de va-et-vient, comprimant directement le liquide pour générer une haute pression.
Avantages: Contrôle précis de la pression, conception compacte, automatisation simple; adapté à tests de haute précision sur de petits lots.
Inconvénients: Pulsations de pression importantes, faible rendement à haute pression, forte usure; déconseillé pour production continue à grand volume.
Cadre de sélection des « boosters » scientifiques (méthode de décision en 5 étapes)
Étape 1 : Définir clairement les paramètres de test essentiels
- Pression d'essai maximale (P_max): Déterminer conformément aux normes (par exemple, API 5CT : 80 à 120 MPa); sélectionner la pression nominale du surpresseur ≥ 1,2–1,5 × P_maxpar mesure de sécurité.
- Débit requis (Q): Calculer en fonction du volume de la pièce + du temps de remplissage (par exemple, Tuyau de 10 pouces : volume de 50 L, remplissage en 5 minutes → Q ≥ 10 L/min).
- Milieu d'essai: Eau (standard), huile (haute pression) ou émulsion (résistance à la corrosion) ; assurez-vous que les joints du surpresseur sont compatibles.
Étape 2: Vérifier le rapport de pression et le rendement
- Calcul du rapport de pression: Pour les amplificateurs pneumatiques/hydrauliques, assurez-vous que la pression de sortie = pression d'entrée × rapport (par exemple, 6 MPa d'air × rapport de 80 = 48 MPa en sortie).
- Contrôle de l'efficacité: Choisissez des boosters avec Rendement ≥ 751 TP3Tà la pression de service ; un faible rendement entraîne une augmentation de la consommation d'énergie et de la chaleur, ce qui réduit la durée de vie.
Étape 3: Vérification du NPSH et des performances anti-cavitation
Essentiel pour les essais en milieu aqueux: Veiller à ce que NPSHa (disponible) ≥ 1,1–1,3 × NPSHr (requis) pour éviter la cavitation (bruit, vibrations, endommagement des joints ou du cylindre). Solutions : installer un stabilisateur de pression d'admission, augmenter le diamètre de la conduite d'admission ou utiliser des roues anti-cavitation.
Étape 4: Évaluer la fiabilité et le coût total de possession (TCO)
- Éléments clés: Matériau du piston/du joint (Acier inoxydable 316L + PU/HNBR), corps de cylindre (acier allié forgé), soupape (acier inoxydable trempé).
- Coût d'entretien: Prix des pièces de rechange (joints, pistons), fréquence d'entretien (500 à 1 000 heures), coût des temps d'arrêt.
- Durée de vie: Cible ≥ 10 000 heures(fonctionnement en continu) ou ≥ 50 000 cycles (production intermittente).
Optimisation de la durée de vie : 8 stratégies pratiques
Même les meilleurs suralimentateurs tombent en panne prématurément s'ils ne font pas l'objet d'un entretien adéquat. Vous trouverez ci-dessous des stratégies concrètes pour prolonger leur durée de vie en 30–50%:
- Filtration et purification moyennes (les plus critiques)
Installer Filtres de précision de 5 à 10 μm à l'entrée du surpresseur afin d'éliminer les particules solides (sable, rouille) qui provoquent l'usure du piston et du joint.
Utilisation eau déionisée à titre d'essai pour réduire la corrosion ; évitez l'eau du robinet non traitée présentant une forte teneur en chlore ou en minéraux.
- Optimisation du contrôle de la pression et du débit
À éviter fonctionnement en surpression: Ne dépassez jamais 90% de pression nominale du surpresseur; une surpression entraîne l'extrusion du joint et la fatigue du cylindre.
Utilisation démarrage/arrêt progressif: Augmentez/réduisez progressivement la pression (5 à 10 MPa/s) afin de réduire les coups de bélier et les chocs de pression.
Installer accumulateurs de pression: Réduit les pulsations de pression (≤5%) et protège les joints et les vannes dans les applications à haut débit.
- Entretien des joints et des pistons
Remplacement régulier: Remplacer les joints tous les 2 000 à 3 000 cycles ou 3 à 6 mois (selon la première éventualité) ; utilisez les joints d'étanchéité d'origine du fabricant pour garantir la compatibilité.
Lubrification: Postuler lubrifiant soluble dans l'eau sur les pistons lors du montage afin de réduire les frottements et l'usure.
Inspection: Vérifiez chaque mois que la surface du piston ne présente pas de rayures ou de traces de corrosion ; remplacez-le s'il est rugueux. Ra > 0,8 μm.
- Régulation de la température
Maintenez la température de fonctionnement du surpresseur entre 20 et 40 °C ; une température élevée (> 60 °C) ramollit les joints et réduit leur durée de vie.
Installez des systèmes de refroidissement (eau/air) permettant un fonctionnement continu à haute pression ; évitez l'exposition directe au soleil ou les environnements à haute température.
- Installation et alignement
Veillez à ce que l'installation soit horizontale et que la base soit correctement fixée afin de réduire les vibrations ; un mauvais alignement entraîne une usure excentrique du piston et des fuites au niveau des joints.
Utilisez des flexibles pour les raccords de tuyauterie afin d'isoler les vibrations et d'éviter toute contrainte sur les orifices du surpresseur.
- Inspection et surveillance quotidiennes
Vérifiez la pression d'entrée, la pression de sortie, la température et le niveau sonore avant chaque prise de service ; un bruit anormal (cliquetis ou sifflement) peut indiquer une panne potentielle.
Surveiller les fuites : une fuite mineure au niveau des joints (≤ 1 goutte/min) est normale ; remplacer immédiatement les joints si la fuite s'aggrave.
- Stock de pièces de rechange
Stockez les pièces de rechange essentielles : kits de joints, pistons, clapets anti-retour et manomètres, afin de réduire au minimum les temps d'arrêt lors des opérations de maintenance.
Utilisez des pièces d'origine du constructeur ; les pièces génériques présentent souvent une compatibilité médiocre et une durée de vie plus courte.
- Formation professionnelle et normalisation des opérations
Former les opérateurs ferroviaires aux procédures correctes de démarrage et d'arrêt, de réglage de la pression et d'arrêt d'urgence ; les erreurs humaines sont à l'origine de 40 à 50% des pannes de surpresseurs.
Élaborer des manuels d'utilisation contenant des consignes claires concernant les inspections quotidiennes, l'entretien et le dépannage.
Synergie du système intégré : joint divisé + surpresseur pour une efficacité maximale
Le système de joint radial à grand écartement de type divisé et le système de surpression ne sont pas isolés — leurs fonctionnement synergique détermine l'efficacité et la fiabilité globales des tests. Principaux avantages de l'intégration :
- Courbes de pression correspondantes : Les joints à double corps nécessitent une pression ≥ 25 MPa pour une activation complète ; les surpresseurs fournissent une pression stable dans cette plage, garantissant ainsi une étanchéité fiable, de la pression la plus basse à la plus élevée.
- Réduction des variations de pression :Les surpresseurs équipés d'accumulateurs réduisent les pulsations au minimum, évitant ainsi que les joints ne soient endommagés par des variations rapides de pression.
- Système de commande unifié :Intégrer le serrage du joint et le contrôle de la pression du surpresseur dans un seul système d'automate programmable (PLC) pour un fonctionnement automatique (entrée de la pièce → serrage → remplissage → mise sous pression → maintien → desserrage → sortie de la pièce), ce qui réduit les interventions manuelles et améliore le rendement de 30 à 50%.
- Protection mutuelle : Les joints empêchent les fuites de fluide sous haute pression, protégeant ainsi les surpresseurs contre les dommages externes ; les surpresseurs assurent une pression stable, évitant ainsi la défaillance des joints due à une instabilité de la pression.
Conclusion et tendances futures
Les performances d'une machine d'essai hydrostatique reposent sur deux technologies clés : joints radiaux à grande fente de type divisé et systèmes de suralimentation optimisés. Les joints fendus permettent de résoudre le problème de l'étanchéité des espaces larges grâce à une adaptabilité inégalée, aucun dommage sur les pièces usinées et une longue durée de vie, tandis que la sélection et l'entretien scientifiques des propulseurs garantissent pression élevée et stable, rendement élevé et faible coût total de possession. Ensemble, ils offrent un solution de test hautement fiable et hautement performante pour les secteurs du pétrole et du gaz, des tubes en acier, des récipients sous pression et de la construction mécanique.
Tendances futures
- Joints fendus intelligents : Intégrer des capteurs permettant de surveiller en temps réel l'usure des joints, la température et la pression, afin de permettre une maintenance prédictive.
- Surpresseurs à haut rendement énergétique : Adopter la technologie des variateurs de fréquence (VFD) pour adapter la puissance de sortie à la demande, ce qui permet de réduire la consommation d'énergie de 20 à 30%.
- Systèmes modulaires tout-en-un : Pré-intégrez les joints fendus, les surpresseurs et les systèmes de commande pour une installation « plug-and-play », ce qui réduit le temps de mise en service de 50%.
- Matériaux respectueux de l'environnement : Développer des matériaux d'étanchéité biodégradables et des technologies de suralimentation sans huile afin de réduire l'impact environnemental.
- Pour les ingénieurs et les fabricants, En accordant la priorité à ces technologies clés et aux tendances futures, on garantira que les machines d'essais hydrostatiques restent efficaces, fiables et rentables face à l'évolution des normes industrielles et des exigences de production.
 English
 Español
 Русский
 العربية
 Français
 Português