Обзор системы термообработки труб OCTG и основные преимущества
Трубы OCTG эксплуатируются в экстремальных условиях скважины, характеризующихся высоким давлением, высокой температурой, коррозией под воздействием сероводорода и переменными ударными нагрузками. Необработанные бесшовные стальные трубы после прокатки часто имеют такие дефекты, как неравномерное распределение кристаллов, большие внутренние остаточные напряжения, нестабильная твёрдость и низкая вязкость, что не позволяет им соответствовать строгим эксплуатационным требованиям нефтегазового бурового машиностроения. Интегрированная линия термообработки представляет собой специализированную систему интеллектуального оборудования, предназначенную для Термическая обработка труб OCTG, которые в основном подразделяются на два основных технических направления: традиционная термообработка в печах и среднечастотная индукционная термообработка. В настоящее время комплексная линия по индукционной закалке и отпуску стала основной конфигурацией на высокотехнологичных заводах по производству труб OCTG благодаря таким преимуществам, как быстрый нагрев, равномерная температура, точное регулирование и низкое энергопотребление.
В отличие от традиционного оборудования для термообработки металлов, специальное оборудование для термообработки труб OCTG разработано с учетом особенностей трубчатой полой симметричной конструкции. Оно решает такие актуальные проблемы отрасли, как неравномерность температуры внутренней и внешней стенок, изгиб и деформация корпуса трубы, появление локальных мягких участков, а также неравномерность твердости длинных стальных труб. Благодаря стандартизированному комплексному процессу закалки и отпуски (Q&T) обеспечивается точное регулирование металлографической структуры, что позволяет продуктам OCTG приобретать стабильную мартенситную или отпущенную сорбитовую структуру, а также достигается баланс между высокой прочностью, вязкостью при низких температурах и коррозионной стойкостью под напряжением, что полностью соответствует международным отраслевым стандартам API 5CT.
Основной принцип работы оборудования для термообработки труб OCTG
Современные высокоэффективные линии по термообработке труб OCTG в основном опираются на технология среднечастотного электромагнитного индукционного нагрева, дополненные системой регулирования постоянной температуры с замкнутым контуром и системами равномерного охлаждения под высоким давлением. Основной принцип работы основан на электромагнитной индукции, тепловом эффекте вихревых токов и кинетике металлографических фазовых превращений, что позволяет обеспечить контролируемый быстрый нагрев и направленное улучшение структуры стальных труб.
Механизм индукционного нагрева сердечника
Оборудование генерирует переменное магнитное поле с помощью среднечастотного источника питания и индукционной катушки. Когда стальная труба проходит через магнитное поле, изменяющаяся магнитная линия силы проникает через стенку трубы, вызывая возникновение замкнутых вихревых токов внутри стальной трубы в соответствии с законом электромагнитной индукции Фарадея. Под действием внутреннего сопротивления стального материала вихревые токи быстро преобразуют электрическую энергию в тепловую, обеспечивая равномерный и быстрый нагрев стенки трубы. В отличие от пламенного и резистивного нагрева, характеризующихся медленной теплопроводностью, индукционный нагрев основан на внутреннем выделении тепла в заготовке, что позволяет избежать перепада температур между поверхностью и сердцевиной, вызванного внешней теплопроводностью.
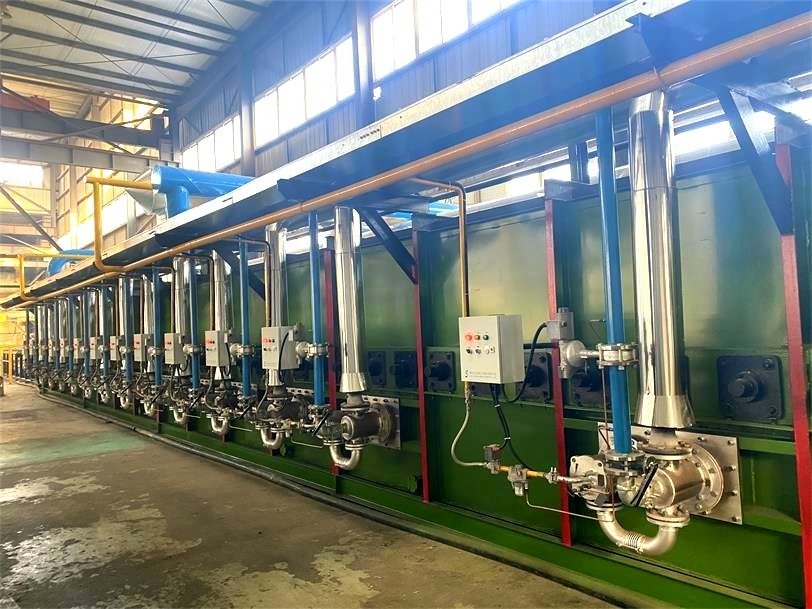
На производственной линии реализована архитектура с четырьмя источниками питания средней частоты и спирально-угловая роликовая конвейерная конструкция. Распределение магнитного поля оптимизировано за счет расположения катушек, что обеспечивает высокую однородность температуры нагрева стальной трубы как по окружности, так и по оси. Система, оснащенная модулем инфракрасного измерения температуры в режиме реального времени, формирует логику управления с замкнутым циклом на базе ПЛК, динамически регулирует мощность нагрева и скорость транспортировки в зависимости от диаметра трубы, толщины стенки и марки стали, а также точно фиксирует температуру аустенитизации и отжига, что позволяет исключить наличие мягких участков и перегрева по всему корпусу трубы.
Принцип металлографического фазового превращения
Основная цель термической обработки труб OCTG заключается в том, чтобы посредством точного регулирования температуры инициировать направленное фазовое превращение микроструктуры стали с целью оптимизации механических свойств. На этапе закалки, когда стальная труба быстро нагревается до 850–950 °C (диапазон температур аустенитизации), исходные структуры феррита и перлита полностью трансформируются в однородные зерна аустенита. После быстрого охлаждения под высоким давлением аустенит быстро превращается в плотную мартенситную структуру, что значительно повышает твердость и прочность на разрыв стальной трубы.
Однако чистая мартенситная структура характеризуется высокой хрупкостью и значительным внутренним напряжением закалки, что может легко привести к растрескиванию и сульфидной коррозии под давлением при эксплуатации в скважине. Поэтому процесс отпуски является крайне важным. При повторном нагреве закаленной стальной трубы до 400–700 ℃ (субкритическая температура), мартенситная структура распадается и превращается в стабильный отпущенный сорбит, что эффективно устраняет остаточные внутренние напряжения, улучшает пластичность и ударную вязкость, а также обеспечивает оптимальный баланс прочности, твёрдости и ударной вязкости труб OCTG.
Принцип равномерного охлаждения и формования
Система охлаждения является ключевым звеном, определяющим точность размеров и стабильность эксплуатационных характеристик труб OCTG. В оборудовании используется кольцевая конструкция для закалки с распылением под высоким давлением, которая окружает стальную трубу со всех сторон. Охлаждающая среда под высоким давлением (чистая вода или закалочная жидкость) равномерно распыляется на внутреннюю и внешнюю стенки трубы с фиксированным расходом и давлением, обеспечивая синхронное и быстрое охлаждение всей стенки трубы. По сравнению с традиционной погружной закалкой распылительная закалка позволяет избежать неравномерного охлаждения и деформации тела трубы, вызванных мертвыми зонами потока жидкости. Последующий процесс формовки с медленным охлаждением дополнительно стабилизирует размеры тела трубы и устраняет микродеформации, возникающие во время закалки.
Полная схема технологического процесса линии по термообработке труб OCTG
На промышленной линии термообработки труб OCTG реализован полностью автоматизированный режим непрерывной обработки. Весь процесс проходит в автоматическом режиме и включает в себя подачу заготовок, предварительный нагрев, нагрев для закалки, охлаждение под высоким давлением, нагрев для отпуски, формование при медленном охлаждении, контроль качества и выгрузку готовой продукции. Стандартизированная технологическая схема обеспечивает стабильность серийного производства труб OCTG и удовлетворяет потребности массового производства нефтяных труб высокого качества.
Подготовка к подаче и предварительный нагрев
Прокатанные и калиброванные стальные трубы OCTG автоматически сортируются и транспортируются на производственную линию через роликовый стол. Система сначала производит измерение диаметра, толщины стенки и длины труб для подбора соответствующих технологических параметров. В секции предварительного нагрева применяется равномерный нагрев с низкой мощностью для повышения температуры тела трубы до 200–300 ℃, что устраняет температурный градиент в теле трубы, предотвращает растрескивание, вызванное быстрым нагревом до высоких температур, и повышает равномерность последующего аустенитирования. Одновременно с этим с поверхности труб удаляются остатки оксидной окалины и влаги, что обеспечивает стабильность процесса нагрева.
Быстрая аустенитизация и закалка под высоким давлением
Это основной процесс, позволяющий повысить прочность и твердость труб OCTG. Предварительно нагретая стальная труба поступает в печь среднечастотной индукционной закалки и быстро нагревается до заданной температуры аустенитизации в соответствии со стандартом на марку стали. Для труб OCTG низких марок, таких как J55 и K55, применяется традиционный нормализационный нагрев, тогда как для высокопрочных марок, таких как L80 и P110, используется высокотемпературная быстрая аустенитизация. После стабилизации температуры и выровняния структуры кристаллитов стальная труба немедленно поступает в зону полнопокружной распылительной закалки. Система охлаждения высокого давления охлаждает стенку трубы с фиксированной скоростью охлаждения, обеспечивая быстрое фазовое превращение аустенита в мартенсит и получение высокопрочной закаленной структуры. Весь процесс нагрева и закалки точно контролируется системой, что позволяет избежать перегрева, недогрева и неполной закалки.
Прецизионная закалка и снятие внутренних напряжений
После закалки стальная труба обладает высокой твердостью, но низкой вязкостью и значительными остаточными напряжениями. На участке отпуска используется автономное среднечастотное индукционное оборудование для вторичного равномерного нагрева. В соответствии с эксплуатационными требованиями к различным маркам труб OCTG температура отжига точно регулируется в диапазоне 400–700 °C. Время выдержки при постоянной температуре подбирается с учетом толщины стенки трубы, чтобы обеспечить достаточное разложение мартенсита, полное снятие внутренних напряжений и формирование стабильной и вязкой отжигаемой сорбитовой структуры. Данный процесс кардинально решает проблему хрупкости закаленной стали и повышает низкотемпературную ударную вязкость и коррозионную стойкость труб OCTG под давлением, что является ключевым фактором для обеспечения долгосрочной безопасности эксплуатации продукции в скважине.
Формование с медленным охлаждением и обнаружение на этапе последующей обработки
После отпуски стальная труба поступает в закрытую зону медленного охлаждения для естественного равномерного охлаждения, что позволяет избежать вторичной деформации, вызванной быстрым охлаждением. После охлаждения до комнатной температуры корпус трубы остается прямым, а размеры — стабильными. Далее производственная линия подключается к системе контроля характеристик для проведения онлайн-контроля твёрдости, предела прочности при растяжении, ударной вязкости и прямолинейности труб. Некондиционная продукция автоматически отбраковывается, а готовые трубы OCTG, соответствующие требованиям, поступают на последующие этапы: нарезание резьбы, обработку поверхности и упаковку.
Состав основного оборудования и технические преимущества
Полная производственная линия по термообработке труб OCTG состоит из системы среднечастотного питания, корпуса индукционной печи, интеллектуальной конвейерной системы, системы охлаждения с закалкой под высоким давлением, системы инфракрасного регулирования температуры с замкнутым контуром и системы онлайн-контроля. По сравнению с традиционным оборудованием для термообработки в коробчатых печах интегрированная линия индукционной термообработки обладает очевидными техническими преимуществами в условиях промышленного производства.
Во-первых, это позволяет равномерный нагрев и стабильная работа. Конструкция, обеспечивающая равномерный по окружности нагрев, и система регулирования температуры с замкнутым контуром гарантируют, что погрешность температуры по всему корпусу трубы удерживается в пределах ±5 ℃, не возникает ни «мягких», ни «твёрдых» участков, а стабильность механических характеристик продукции, выпускаемой партиями, чрезвычайно высока. Во-вторых, она отличается высокая эффективность и энергосбережение. Режим индукционного внутреннего нагрева отличается высокой тепловой эффективностью, коротким циклом нагрева и позволяет сэкономить более 30% энергии по сравнению с традиционным нагревом в печи, что делает его подходящим для непрерывного массового производства. В-третьих, он обеспечивает незначительная деформация и высокая точность. Конструкция с ротационной подачей вперед и синхронным охлаждением эффективно предотвращает изгиб труб и их овальность, обеспечивая точность размеров готовых труб.
Кроме того, интеллектуальная система управления на базе ПЛК обеспечивает переключение параметров одним нажатием для труб различного диаметра, толщины стенок и марок стали, что обеспечивает высокую гибкость технологического процесса. Она способна удовлетворить производственные требования по термообработке всей продукции OCTG, соответствующей стандарту API 5CT, а также адаптироваться к обработке специальных нефтяных труб с высокой коррозионной стойкостью и высокой прочностью, что обеспечивает широкую применимость в промышленности.
Ключевые контрольные точки процесса и логика оптимизации качества
Эксплуатационные характеристики изделий из труб OCTG, прошедших термообработку, зависят от точного контроля трёх основных параметров: температуры нагрева, времени выдержки и скорости охлаждения. Чрезмерно высокая температура аустенитизации приведёт к росту крупных зерен и снижению вязкости труб; чрезмерно низкая температура — к неполному фазовому превращению и недостаточной прочности. Неоптимальная скорость охлаждения приведёт к неравномерной структуре и концентрации остаточных напряжений, что легко вызывает сульфидное растрескивание под напряжением в скважинах с кислым нефтью и газом.
В промышленном производстве оборудование формирует дифференцированные технологические схемы в зависимости от марки продукции: для труб низкопрочных марок J55/K55 применяется нормализующая термообработка с целью утончения кристаллитов и повышения пластичности; трубы средней и высокой прочности L80/P110 проходят комплексную обработку, включающую строгую закалку и отпуск, для достижения оптимального соотношения высокой прочности и высокой вязкости. В то же время благодаря мониторингу температуры в режиме реального времени и динамической регулировке параметров оборудование устраняет различия в эксплуатационных характеристиках, вызванные колебаниями качества сырья и отклонениями в работе оборудования, обеспечивая соответствие каждой партии продукции OCTG требованиям стандартов.
Заключение и практическая ценность для промышленности
Оборудование для термической обработки является основной гарантией повышения эксплуатационных характеристик продукции OCTG. Современная интегрированная линия индукционной закалки и отпуски основана на принципе электромагнитного индукционного нагрева и технологии точного металлографического контроля, что позволяет решить типичные проблемы качества, характерные для традиционной термической обработки, такие как неравномерность эксплуатационных характеристик, значительные деформации, высокое энергопотребление и низкая эффективность. Благодаря стандартизированному процессу закалки, отпуски и медленного охлаждения обеспечивается точное регулирование микроструктуры и механических свойств стали труб OCTG.
В связи с постоянным совершенствованием условий добычи нефти и газа к прочности, вязкости и коррозионной стойкости труб OCTG предъявляются все более высокие требования. Оптимизация рабочих параметров оборудования для термической обработки и повышение точности и стабильности процесса термообработки позволяют эффективно увеличить срок службы и повысить безопасность скважинных трубных изделий, снизить затраты на техническое обслуживание, а также обеспечить надежную техническую поддержку для высококачественного и высокоэффективного производства в нефтетрубной промышленности.
 English
 Español
 Русский
 العربية
 Français
 Português