Descripción general del sistema de tratamiento térmico de OCTG y su valor fundamental
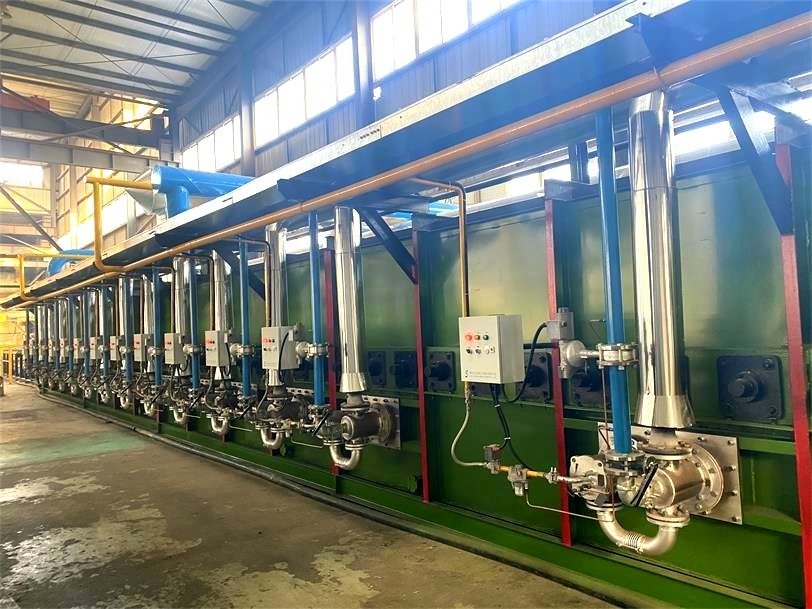
Los tubos OCTG se utilizan en entornos extremos en el fondo del pozo, caracterizados por altas presiones, altas temperaturas, corrosión por sulfuro de hidrógeno e impactos de carga alternantes. Los tubos de acero sin costura sin tratar, tras el laminado, suelen presentar defectos como una distribución irregular del grano, grandes tensiones residuales internas, dureza inestable y baja tenacidad, lo que no permite cumplir los estrictos requisitos de servicio de la ingeniería de perforación de petróleo y gas. La línea de producción de tratamiento térmico integrado es un sistema de equipamiento inteligente específico diseñado para Procesamiento térmico de tubos OCTG, que se dividen principalmente en dos corrientes técnicas principales: el tratamiento térmico tradicional en horno y el tratamiento térmico por inducción de media frecuencia. En la actualidad, el línea de producción integrada de temple y revenido por inducción Se ha convertido en la configuración más habitual en las fábricas de OCTG de alta gama gracias a sus ventajas: calentamiento rápido, temperatura uniforme, control preciso y bajo consumo energético.
A diferencia de los equipos convencionales de tratamiento térmico de metales, los equipos especiales de tratamiento térmico para OCTG están diseñados a medida para la estructura tubular hueca y simétrica. Resuelven los problemas habituales del sector, como la falta de uniformidad en la temperatura de las paredes internas y externas, la flexión y deformación del cuerpo del tubo, los puntos blandos locales y la dureza desigual de los tubos de acero largos. Mediante un proceso combinado estandarizado de templado y revenido (Q&T), permite regular con precisión la estructura metalográfica, hace que los productos OCTG obtengan una estructura estable de martensita o sorbita revenida, y equilibra la alta resistencia, la tenacidad a bajas temperaturas y la resistencia a la corrosión bajo tensión, cumpliendo plenamente con las normas industriales internacionales API 5CT.
Principio básico de funcionamiento de los equipos de tratamiento térmico para OCTG
Las modernas líneas de producción de OCTG con tratamiento térmico de alta eficiencia se basan principalmente en tecnología de calentamiento por inducción electromagnética de frecuencia media, complementado con un control de temperatura constante en bucle cerrado y sistemas de enfriamiento uniforme a alta presión. El principio básico de funcionamiento se basa en la inducción electromagnética, el efecto térmico de las corrientes parásitas y la cinética de la transformación de fases metalográficas, lo que permite un calentamiento rápido y controlable, así como una mejora direccional de la estructura de los tubos de acero.
Mecanismo básico del calentamiento por inducción
El equipo genera un campo magnético alterno variable mediante la fuente de alimentación de media frecuencia y la bobina de inducción. Cuando el tubo de acero atraviesa el campo magnético, la línea de fuerza magnética cambiante penetra en la pared del tubo, induciendo corrientes parásitas cerradas en su interior según la ley de inducción electromagnética de Faraday. Impulsadas por la resistencia interna del acero, las corrientes parásitas convierten rápidamente la energía eléctrica en energía térmica, lo que permite un calentamiento integral y rápido de la pared del tubo. A diferencia del calentamiento por llama y del calentamiento por resistencia, que presentan una conducción del calor lenta, el calentamiento por inducción consiste en la generación interna de calor en la pieza de trabajo, lo que evita la diferencia de temperatura entre la superficie y el núcleo provocada por la conducción externa del calor.
La línea de producción cuenta con una arquitectura de alimentación de media frecuencia de cuatro fuentes y una estructura de transporte mediante rodillos en ángulo helicoidal. La distribución del campo magnético se optimiza mediante la disposición de las bobinas, de modo que la temperatura de calentamiento circunferencial y axial del tubo de acero es muy uniforme. Equipado con un módulo de detección de temperatura por infrarrojos en tiempo real, el sistema forma una lógica de control en bucle cerrado mediante PLC, ajusta dinámicamente la potencia de calentamiento y la velocidad de transporte en función del diámetro del tubo, el espesor de la pared y el tipo de acero, y fija con precisión la temperatura de austenización y la de templado para garantizar que no haya puntos blandos ni sobrecalentamiento en todo el cuerpo del tubo.
Principio metalográfico de la transformación de fases
El objetivo fundamental del tratamiento térmico de los OCTG es provocar una transformación de fase direccional de la microestructura del acero mediante un control preciso de la temperatura, con el fin de optimizar sus propiedades mecánicas. En la fase de temple, cuando el tubo de acero se calienta rápidamente hasta alcanzar una temperatura de entre 850 y 950 ℃ (rango de temperatura de austenización), las estructuras originales de ferrita y perlita se transforman por completo en granos uniformes de austenita. Tras un enfriamiento rápido a alta presión, la austenita se transforma rápidamente en una estructura densa de martensita, lo que mejora significativamente la dureza y la resistencia a la tracción del tubo de acero.
Sin embargo, la estructura de martensita pura presenta una elevada fragilidad y una gran tensión interna de temple, lo que puede provocar fácilmente la aparición de grietas y corrosión bajo tensión por sulfuros durante su uso en pozos. Por lo tanto, el proceso de revenido es esencial. Al recalentar el tubo de acero templado a una temperatura de entre 400 y 700 ℃ (temperatura subcrítica), la estructura martensítica se descompone y se transforma en sorbita templada estable, lo que elimina eficazmente las tensiones internas residuales, mejora la ductilidad y la tenacidad, y permite alcanzar el equilibrio óptimo entre resistencia, dureza y tenacidad de los tubos OCTG.
Principio de enfriamiento y modelado uniforme
El sistema de enfriamiento es el elemento clave para determinar la precisión dimensional y la uniformidad del rendimiento de los tubos OCTG. El equipo cuenta con una estructura de enfriamiento por pulverización anular a alta presión, que rodea el tubo de acero en todas las direcciones. El medio de enfriamiento a alta presión (agua pura o líquido de templado) se pulveriza uniformemente sobre las paredes interior y exterior del tubo a un caudal y una presión fijos, lo que permite un enfriamiento rápido y sincronizado de toda la pared del tubo. En comparación con el templado por inmersión tradicional, el templado por pulverización evita el enfriamiento desigual y la deformación del cuerpo del tubo causadas por las zonas muertas del flujo de líquido. El posterior proceso de conformación por enfriamiento lento estabiliza aún más las dimensiones del cuerpo del tubo y elimina las microdeformaciones generadas durante el templado.
Flujo de proceso estándar completo de la línea de producción de tratamiento térmico de OCTG
La línea de producción industrializada de tratamiento térmico de OCTG adopta un modo de procesamiento continuo totalmente automatizado. Todo el proceso se desarrolla de forma autónoma y abarca la alimentación, el precalentamiento, el calentamiento para el temple, el enfriamiento por temple a alta presión, el calentamiento para el revenido, el enfriamiento lento con conformado, la inspección y la descarga. El flujo de proceso estandarizado garantiza la uniformidad de la producción por lotes de los productos OCTG y satisface la demanda de producción en masa de tubos petrolíferos de alta calidad.
Preparación de la alimentación previa y el precalentamiento
Los tubos de acero OCTG laminados y calibrados se clasifican automáticamente y se transportan a la línea de producción a través de la mesa de rodillos. El sistema realiza en primer lugar la detección del diámetro, el espesor de pared y la longitud de los tubos para ajustarlos a los parámetros de proceso correspondientes. La sección de precalentamiento utiliza un calentamiento uniforme de baja potencia para elevar la temperatura del cuerpo del tubo hasta 200–300 ℃, lo que elimina el gradiente de temperatura del cuerpo del tubo, evita las grietas causadas por un calentamiento rápido a alta temperatura y mejora la uniformidad de la austenización posterior. Al mismo tiempo, se eliminan la capa de óxido residual y la humedad de la superficie del tubo para garantizar la estabilidad del proceso de calentamiento.
Austenitización rápida y templado a alta presión
Este es el proceso fundamental para mejorar la resistencia y la dureza de los tubos OCTG. El tubo de acero precalentado entra en el horno de temple por inducción de media frecuencia y se calienta rápidamente hasta la temperatura de austenización establecida, de acuerdo con la norma correspondiente al tipo de acero. Los OCTG de baja calidad, como el J55 y el K55, se someten a un calentamiento de normalización convencional, mientras que los de alta resistencia, como el L80 y el P110, se someten a una austenización rápida a alta temperatura. Una vez que la temperatura se ha estabilizado y la estructura granular es uniforme, el tubo de acero entra inmediatamente en la zona de temple por pulverización en toda su circunferencia. El sistema de enfriamiento a alta presión enfría la pared del tubo a una velocidad de enfriamiento fija, completa la rápida transformación de fase de la austenita a la martensita y obtiene una estructura templada de alta resistencia. Todo el proceso de calentamiento y temple está controlado con precisión por el sistema para evitar el sobrecalentamiento, el subcalentamiento y el temple incompleto.
Templado de precisión y alivio de tensiones
Tras el temple, el tubo de acero presenta una dureza elevada, pero una tenacidad reducida y una gran tensión residual. La sección de recocido utiliza equipos de inducción de media frecuencia independientes para un calentamiento secundario uniforme. De acuerdo con los requisitos de rendimiento de los diferentes grados de OCTG, la temperatura de revenido se ajusta con precisión en el intervalo de 400–700 ℃. El tiempo de mantenimiento a temperatura constante se adapta al espesor de la pared del tubo para garantizar una descomposición suficiente de la martensita, la liberación completa de la tensión interna y la formación de una estructura de sorbita revenida estable y tenaz. Este proceso resuelve de forma definitiva el problema de la fragilidad del acero templado y mejora la resistencia al impacto a baja temperatura y la resistencia a la corrosión bajo tensión de los tubos OCTG, lo cual es clave para garantizar la seguridad a largo plazo de los productos en el fondo del pozo.
Detección del moldeado por enfriamiento lento y del posprocesamiento
Tras el templado, el tubo de acero pasa a la zona de enfriamiento lento y cerrado para un enfriamiento natural y uniforme, lo que evita la deformación secundaria provocada por un enfriamiento rápido. Una vez enfriado a temperatura ambiente, el cuerpo del tubo queda recto y sus dimensiones son estables. Posteriormente, la línea de producción se conecta al sistema de control de prestaciones para realizar un control en línea de la dureza, la resistencia a la tracción, la tenacidad al impacto y la rectitud del tubo. Los productos no conformes se descartan automáticamente, y los tubos OCTG acabados que cumplen los requisitos pasan a los procesos posteriores de roscado, tratamiento superficial y embalaje.
Composición del equipamiento básico y ventajas técnicas
Una línea completa de producción de tratamiento térmico de OCTG consta de un sistema de alimentación de media frecuencia, el cuerpo del horno de calentamiento por inducción, un sistema de transporte inteligente, un sistema de enfriamiento por temple a alta presión, un sistema de control de temperatura por infrarrojos en bucle cerrado y un sistema de detección en línea. En comparación con los equipos tradicionales de tratamiento térmico con hornos de tipo caja, la línea integrada de tratamiento térmico por inducción presenta ventajas técnicas evidentes en la producción industrial.
En primer lugar, consigue calentamiento uniforme y rendimiento estable. El diseño de calentamiento uniforme en toda la circunferencia y el sistema de control de temperatura en bucle cerrado garantizan que el error de temperatura de todo el cuerpo de la tubería se mantenga dentro de un margen de ±5 ℃, que no aparezcan zonas blandas ni duras, y que la uniformidad de las prestaciones mecánicas de los productos fabricados por lotes sea extremadamente alta. En segundo lugar, cuenta con alta eficiencia y ahorro energético. El modo de calentamiento interno por inducción presenta una alta eficiencia térmica, un ciclo de calentamiento corto y un ahorro energético superior al 30% en comparación con el calentamiento tradicional en horno, lo que lo hace adecuado para la producción en masa continua. En tercer lugar, permite baja deformación y alta precisión. El sistema de alimentación rotativa hacia delante y la estructura de enfriamiento sincrónico evitan eficazmente que los tubos se doblen y se deformen adoptando una forma ovalada, lo que garantiza la precisión dimensional de los tubos acabados.
Además, el sistema de control inteligente mediante PLC permite cambiar los parámetros con un solo clic para adaptarse a diferentes diámetros de tubería, espesores de pared y calidades de acero, lo que ofrece una gran flexibilidad en el proceso. Es capaz de satisfacer los requisitos de producción de tratamiento térmico de todos los productos OCTG conformes a la norma API 5CT y puede adaptarse al procesamiento de tuberías petroleras especiales de alta resistencia a la corrosión y de alta resistencia mecánica, con una amplia aplicabilidad industrial.
Puntos clave de control de procesos y lógica de optimización de la calidad
El rendimiento de los productos de tratamiento térmico para OCTG depende del control preciso de tres parámetros fundamentales: la temperatura de calentamiento, el tiempo de mantenimiento y la velocidad de enfriamiento. Una temperatura de austenización excesivamente alta provocará un crecimiento grueso del grano y reducirá la tenacidad del tubo; una temperatura excesivamente baja dará lugar a una transformación de fase incompleta y a una resistencia insuficiente. Una velocidad de enfriamiento inadecuada provocará una estructura irregular y una concentración de tensiones residuales, lo que puede dar lugar fácilmente a grietas por tensión y sulfuro en pozos de petróleo y gas ácidos.
En la producción industrial, los equipos elaboran esquemas de proceso diferenciados en función de las calidades del producto: los tubos de baja resistencia J55/K55 se someten a un tratamiento térmico de normalización para refinar el grano y mejorar la ductilidad; los tubos de resistencia media y alta L80/P110 se someten a un riguroso proceso combinado de temple y revenido para lograr una combinación de alta resistencia y alta tenacidad. Al mismo tiempo, mediante la supervisión de la temperatura en tiempo real y el ajuste dinámico de los parámetros, el equipo elimina las diferencias de rendimiento provocadas por las fluctuaciones en la materia prima y las desviaciones en el funcionamiento del equipo, lo que garantiza que cada lote de productos OCTG cumpla con los requisitos de la norma.
Conclusión y valor de aplicación industrial
Los equipos de tratamiento térmico son la garantía fundamental para la mejora del rendimiento de los productos OCTG. La moderna línea de producción integrada de temple y revenido por inducción se basa en el principio del calentamiento por inducción electromagnética y en una tecnología de control metalográfico de precisión, lo que resuelve los problemas de calidad habituales del procesamiento térmico tradicional, como el rendimiento desigual, la gran deformación, el elevado consumo energético y la baja eficiencia. Mediante un proceso estandarizado de temple, revenido y enfriamiento lento, permite regular con precisión la microestructura y las propiedades mecánicas del acero OCTG.
Con la mejora continua de las condiciones de explotación de petróleo y gas, se plantean requisitos cada vez más exigentes en cuanto a la resistencia mecánica, la tenacidad y la resistencia a la corrosión de los tubos OCTG. La optimización de los parámetros de funcionamiento de los equipos de tratamiento térmico y la mejora de la precisión y la estabilidad del proceso de tratamiento térmico pueden aumentar eficazmente la vida útil y la seguridad de los productos tubulares de fondo de pozo, reducir los costes de mantenimiento de ingeniería y proporcionar un sólido apoyo técnico para una producción de alta calidad y alta eficiencia en la industria de fabricación de tubos petrolíferos.
 English
 Español
 Русский
 العربية
 Français
 Português