نظرة عامة
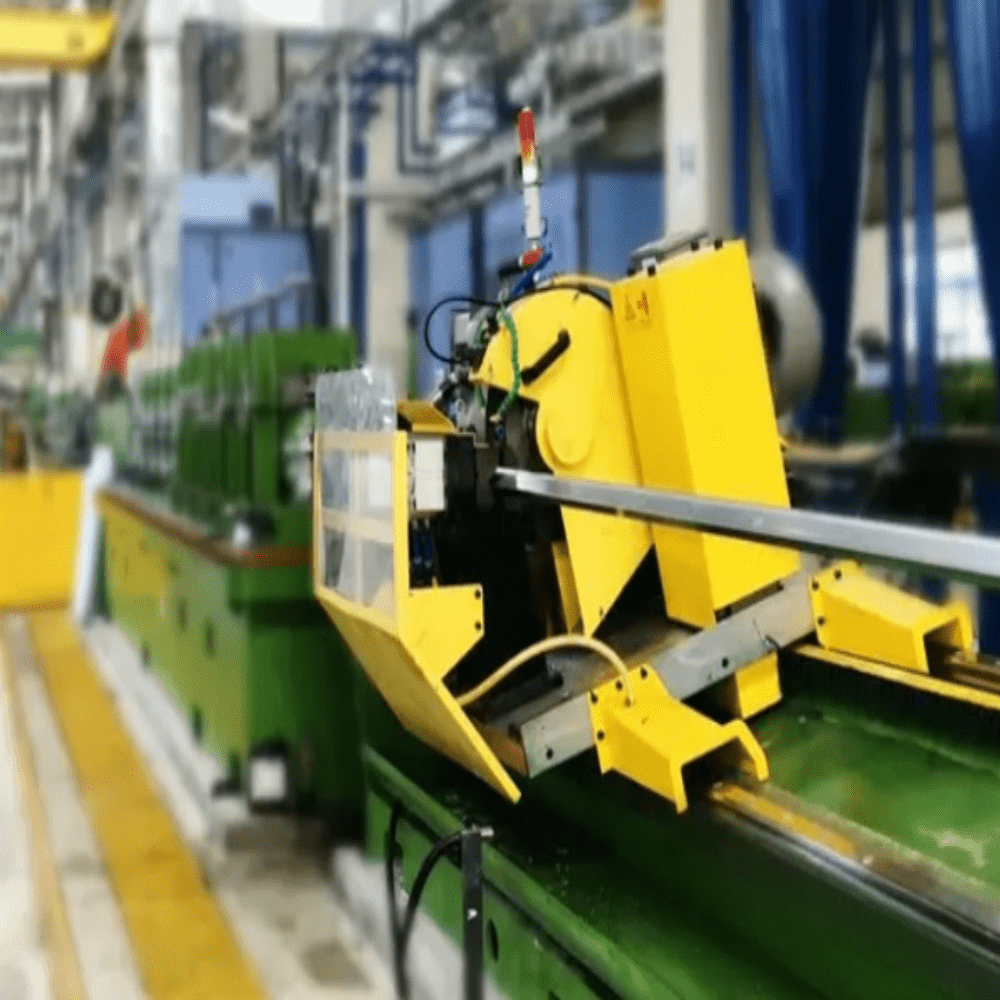
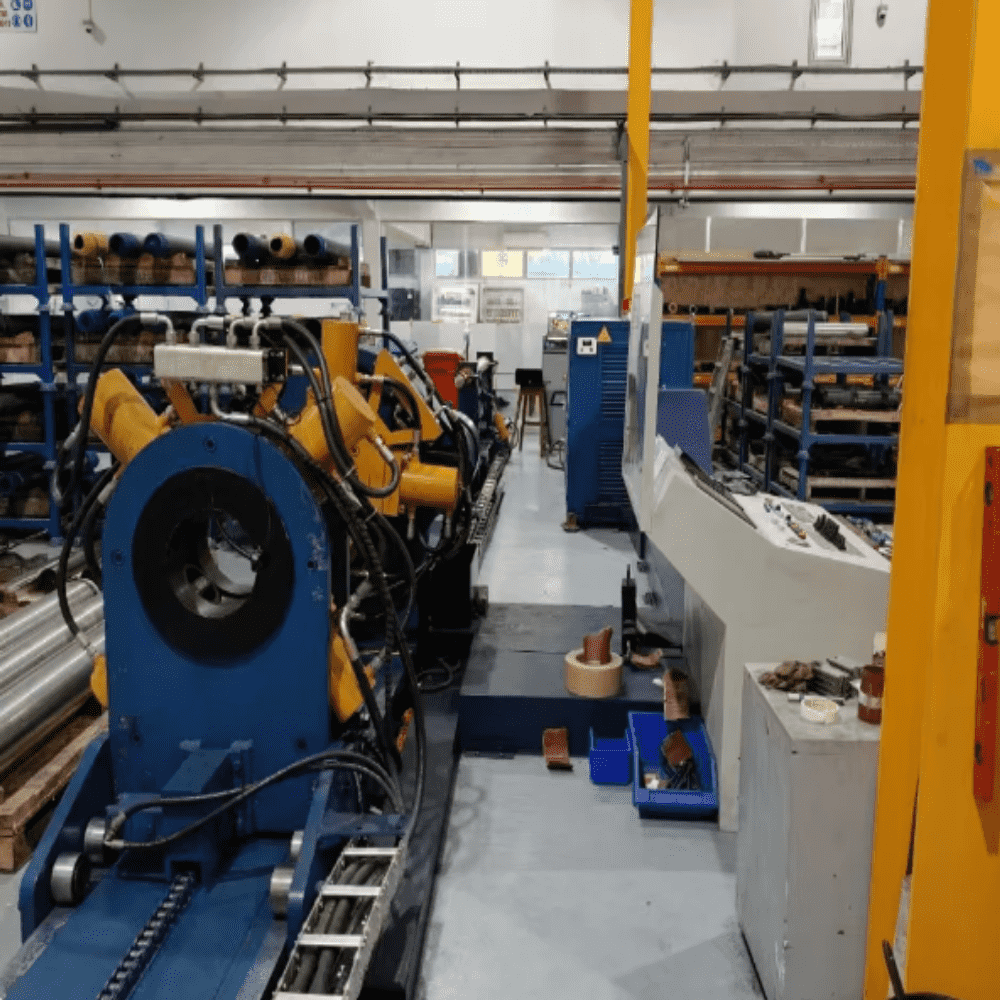
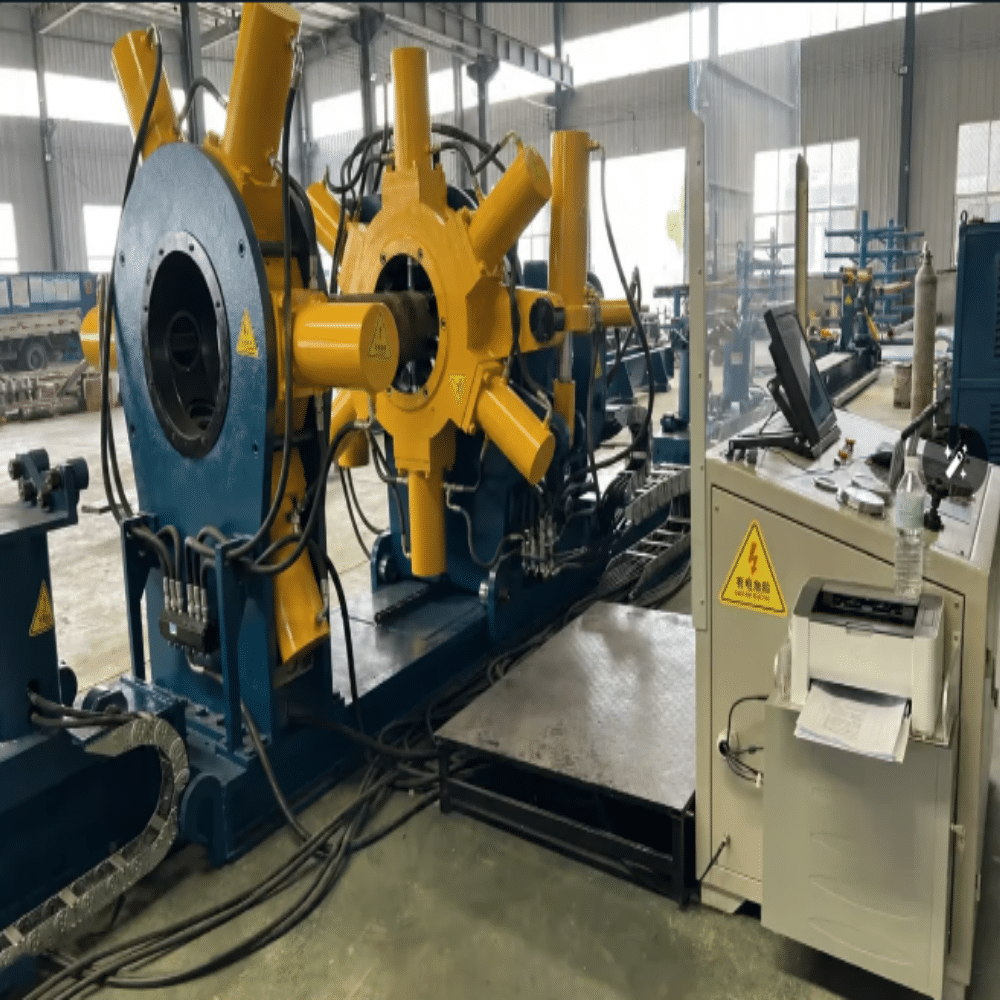
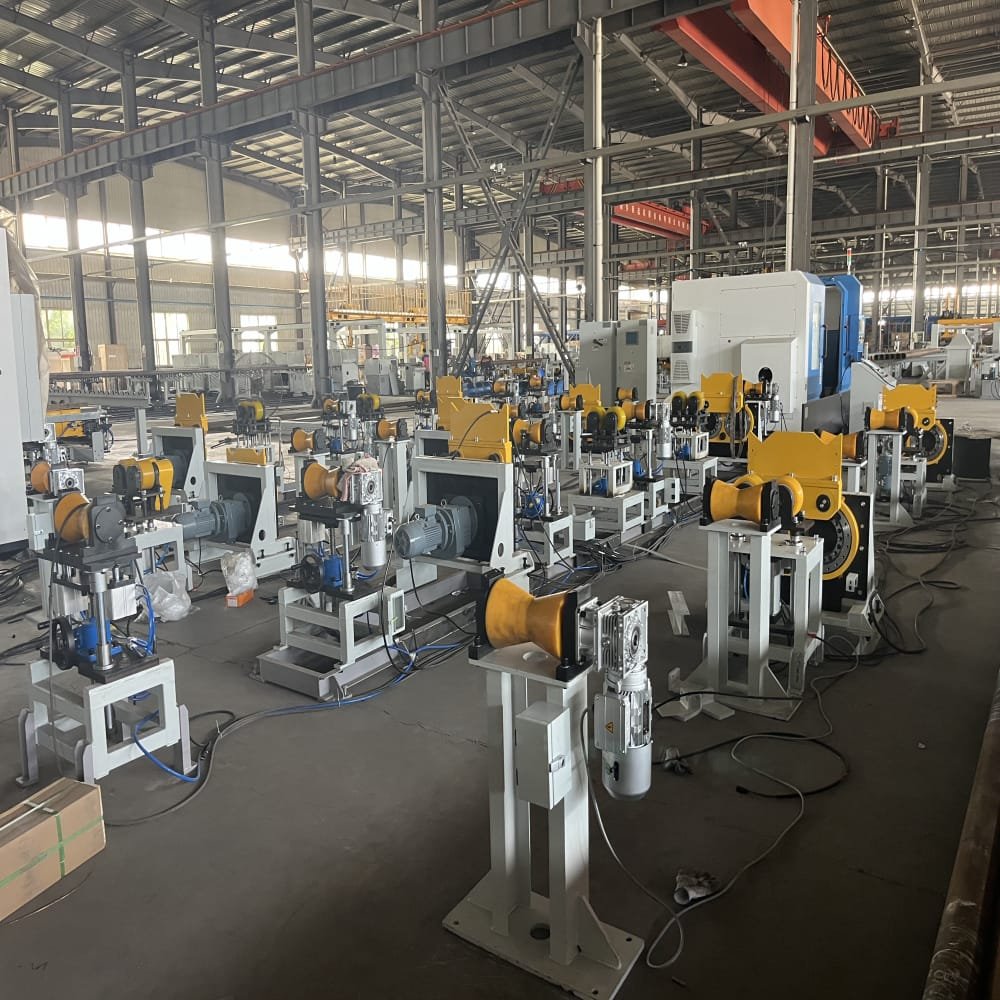
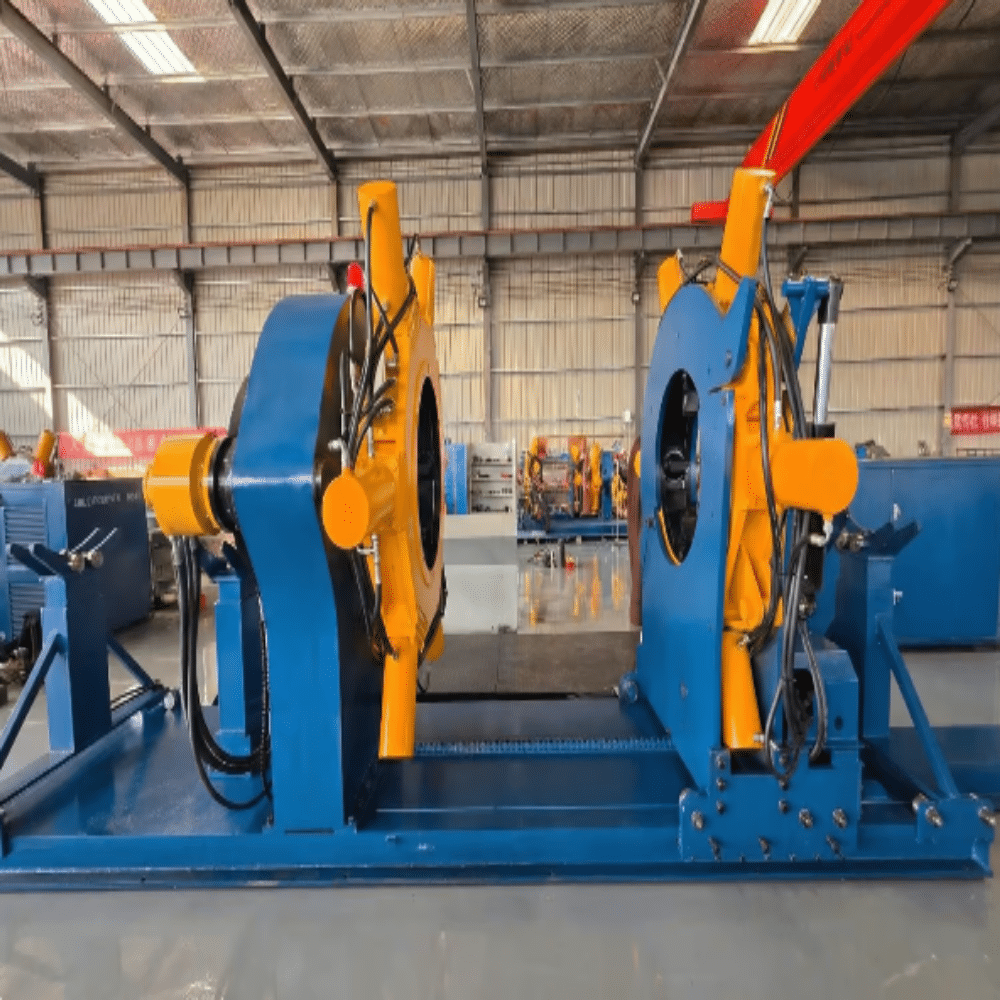
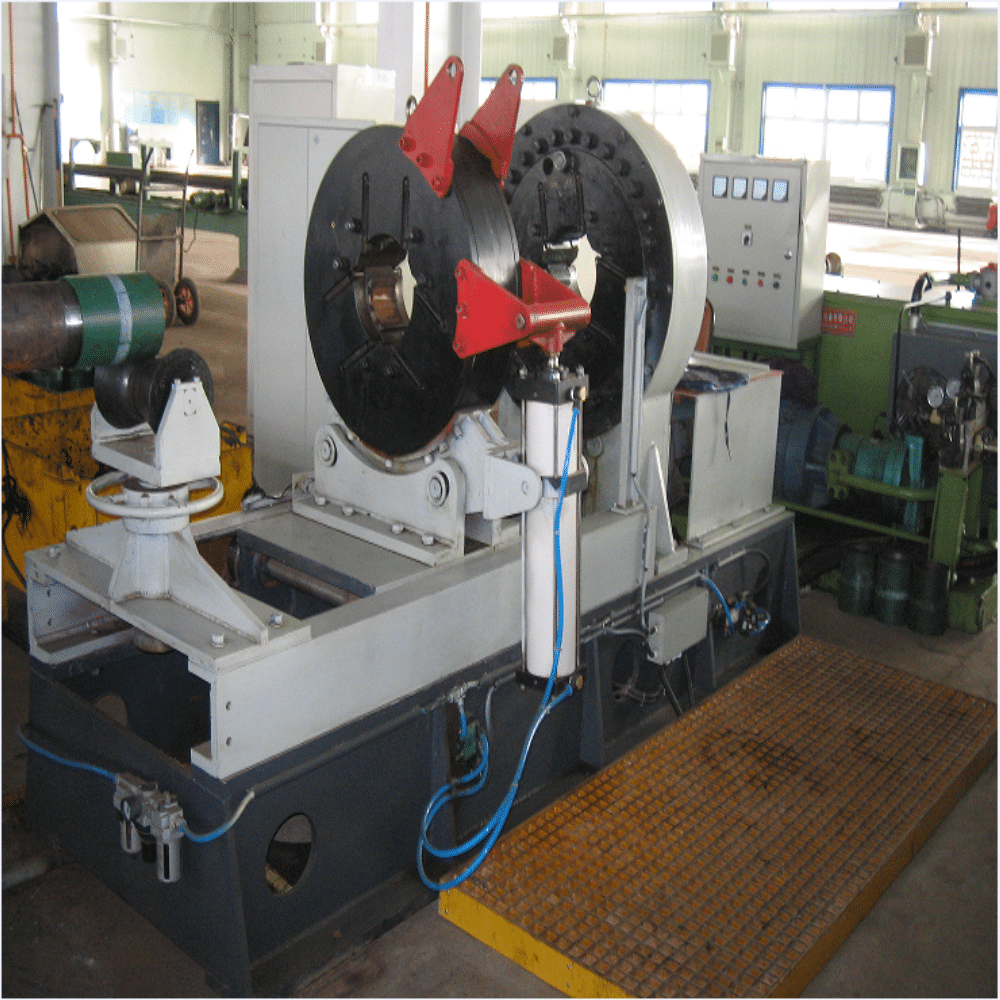
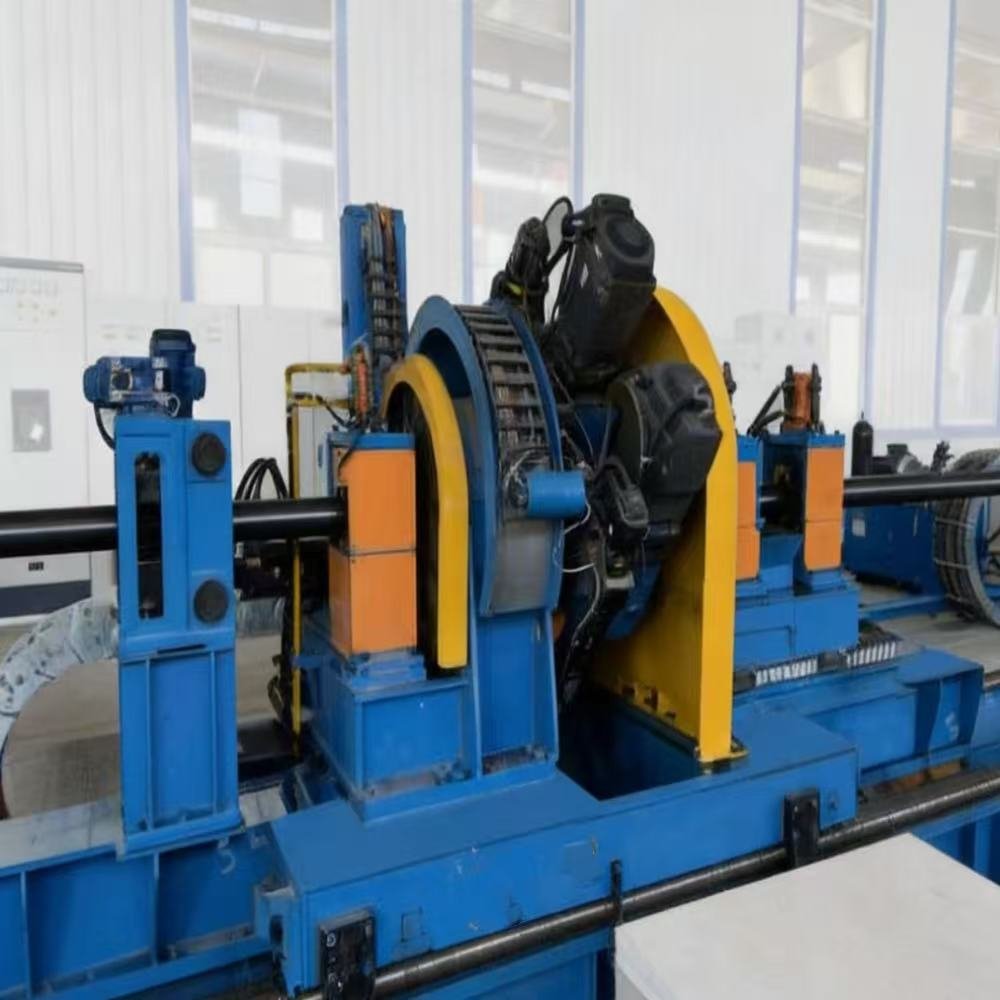
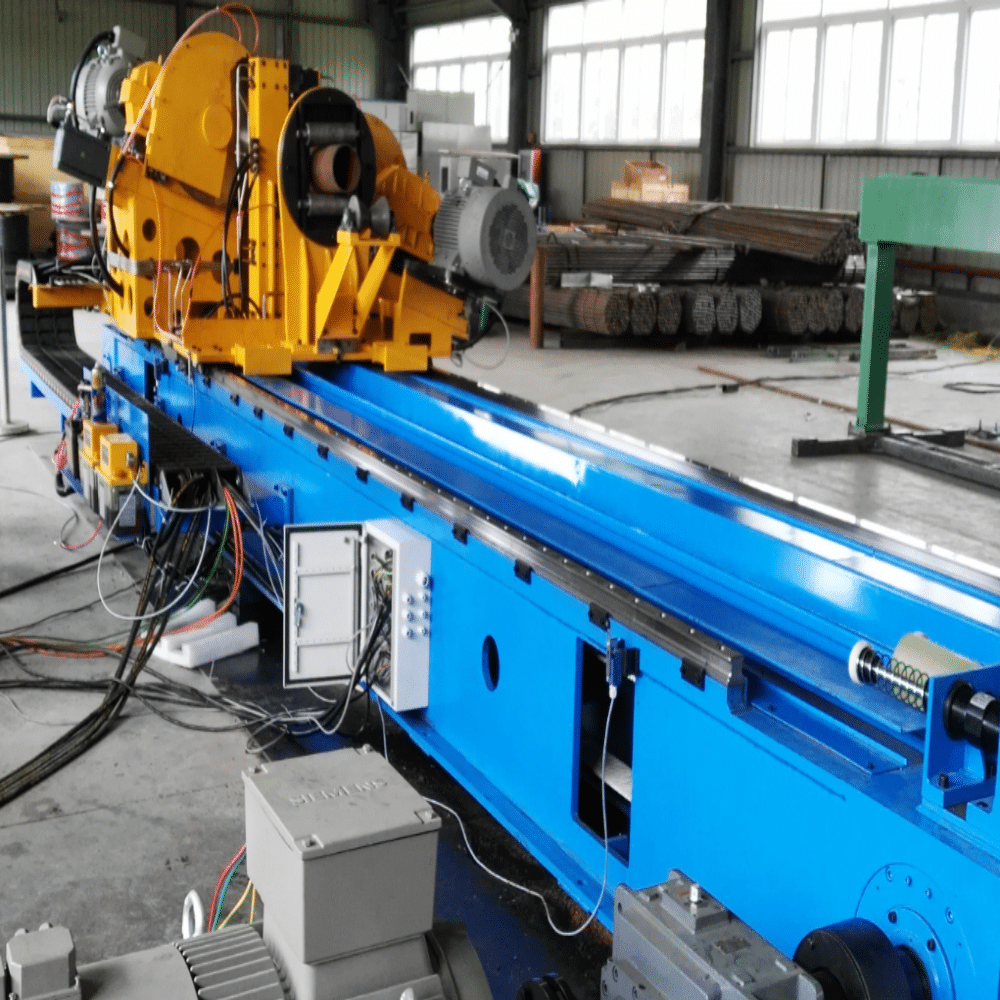
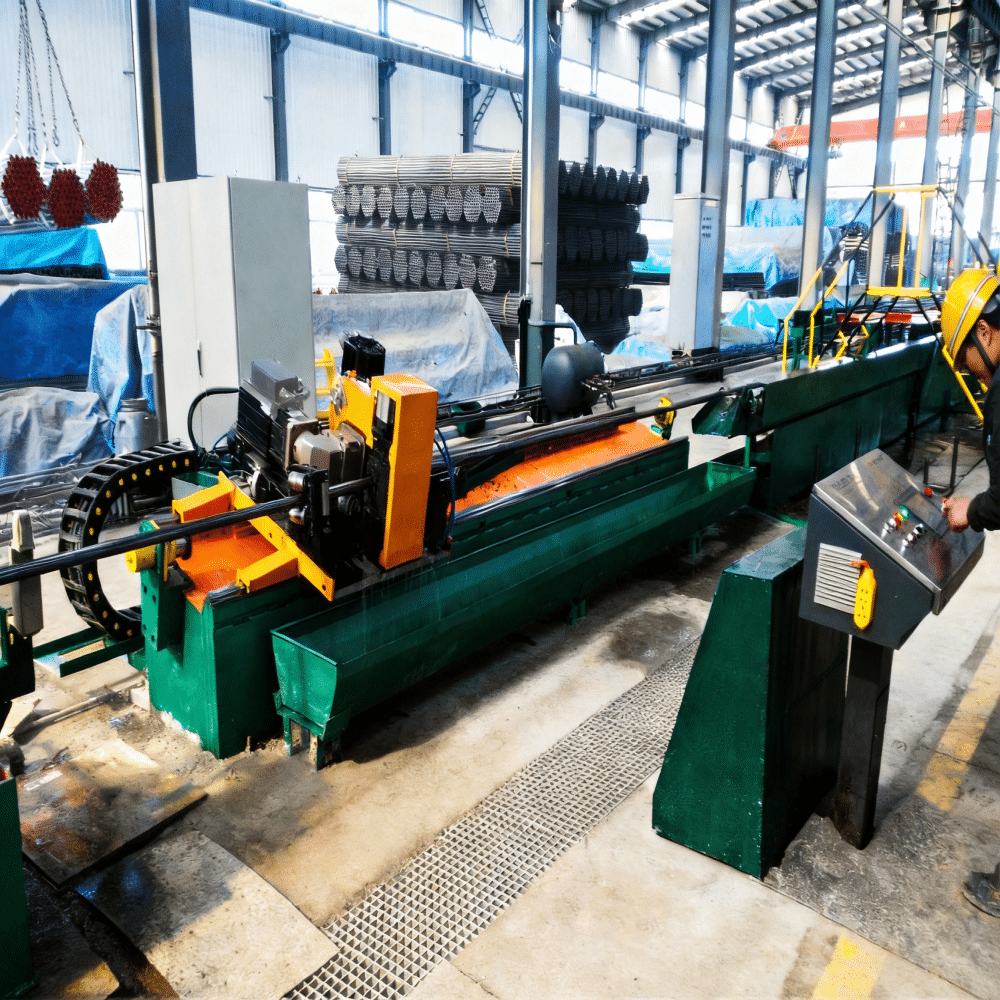
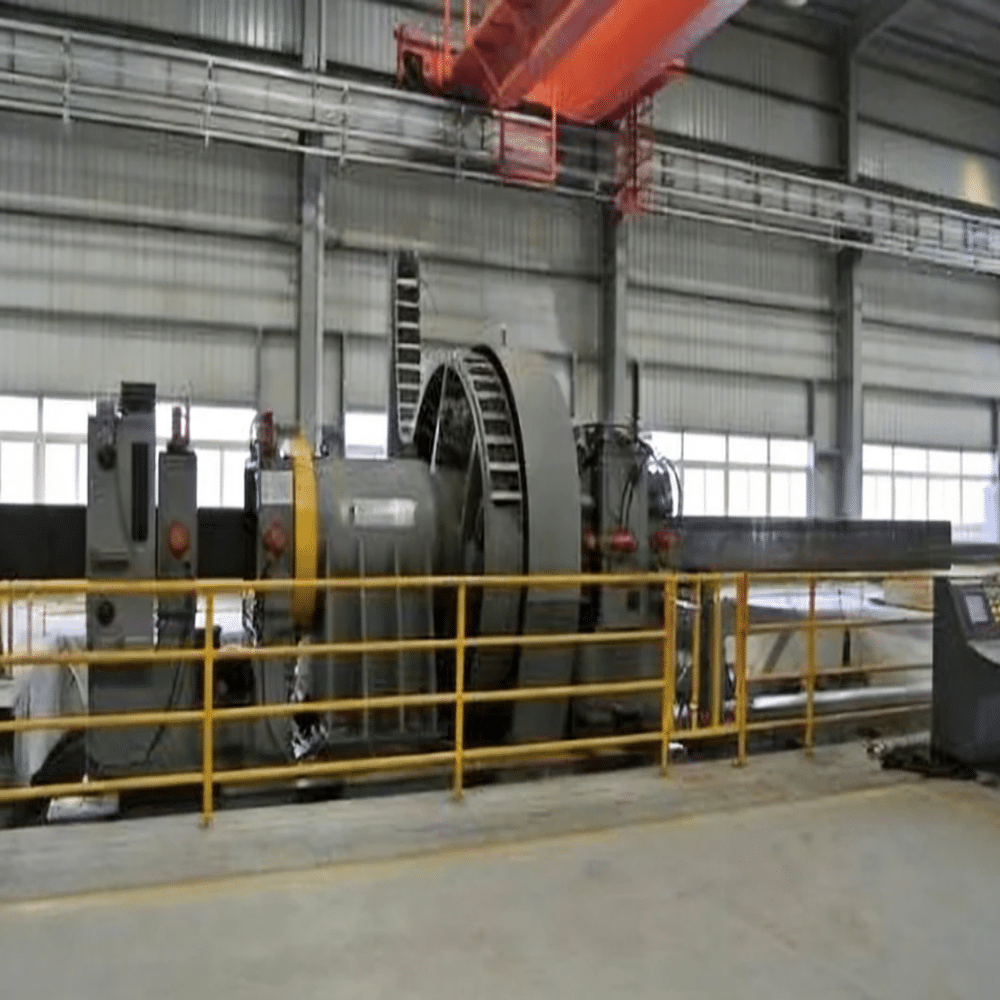
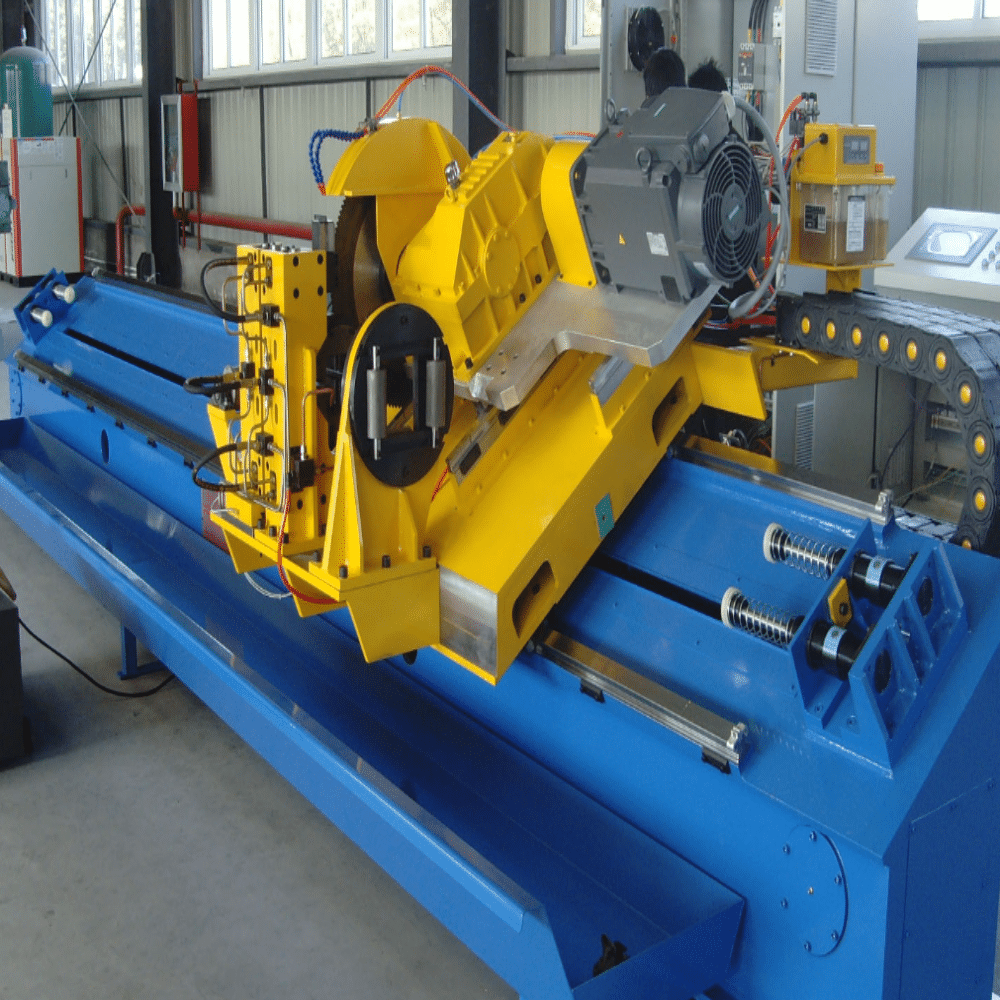
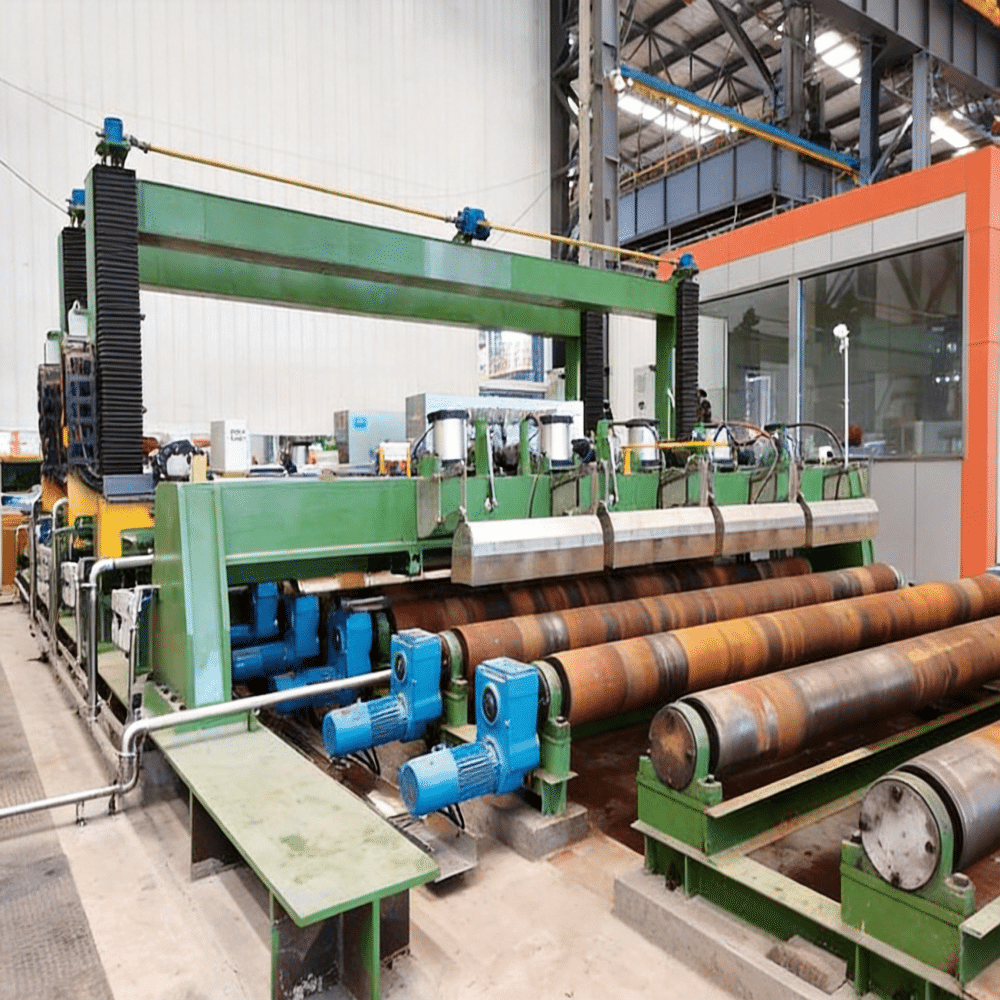
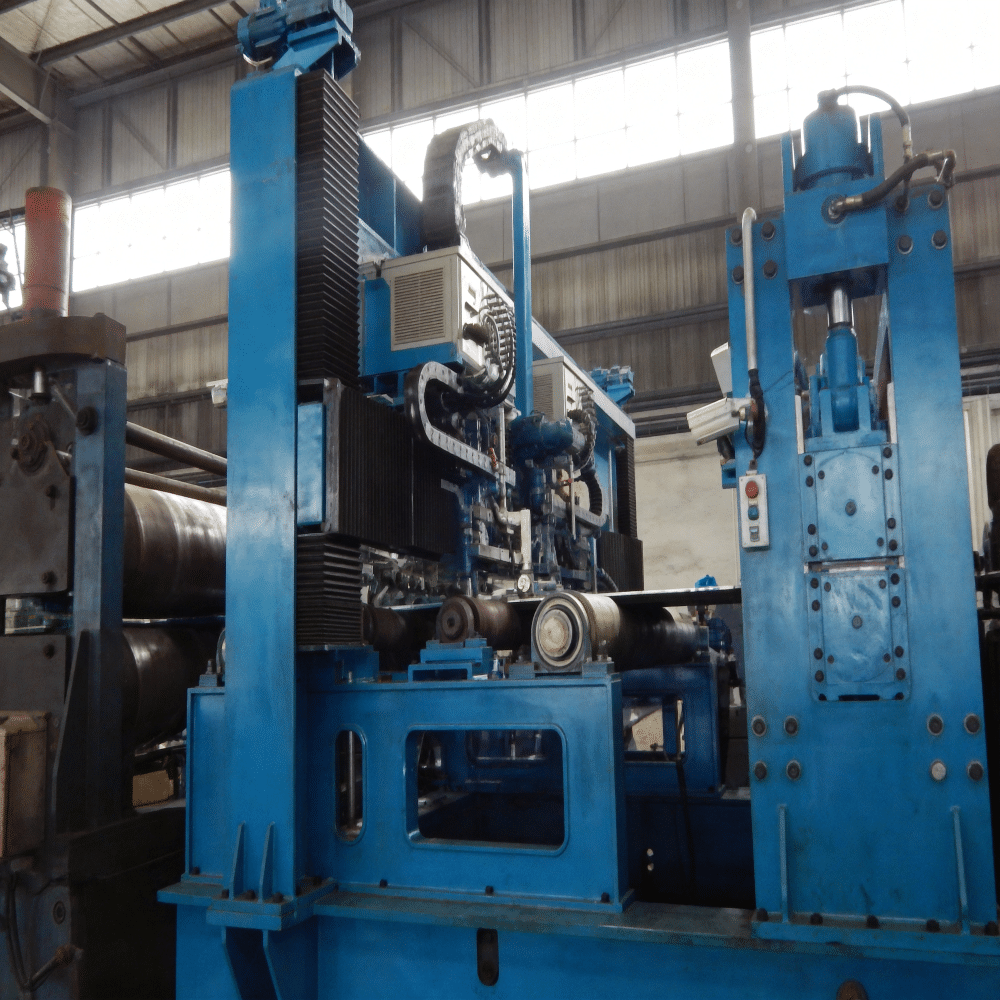
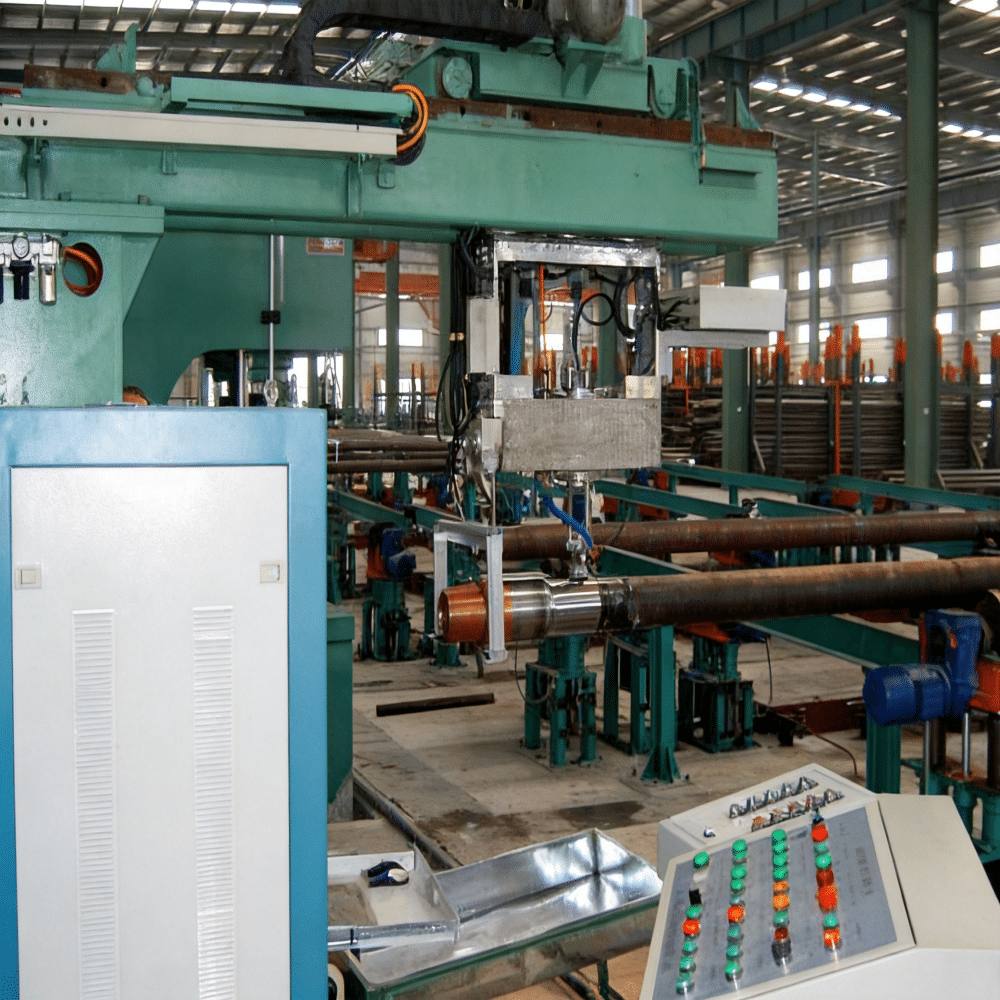
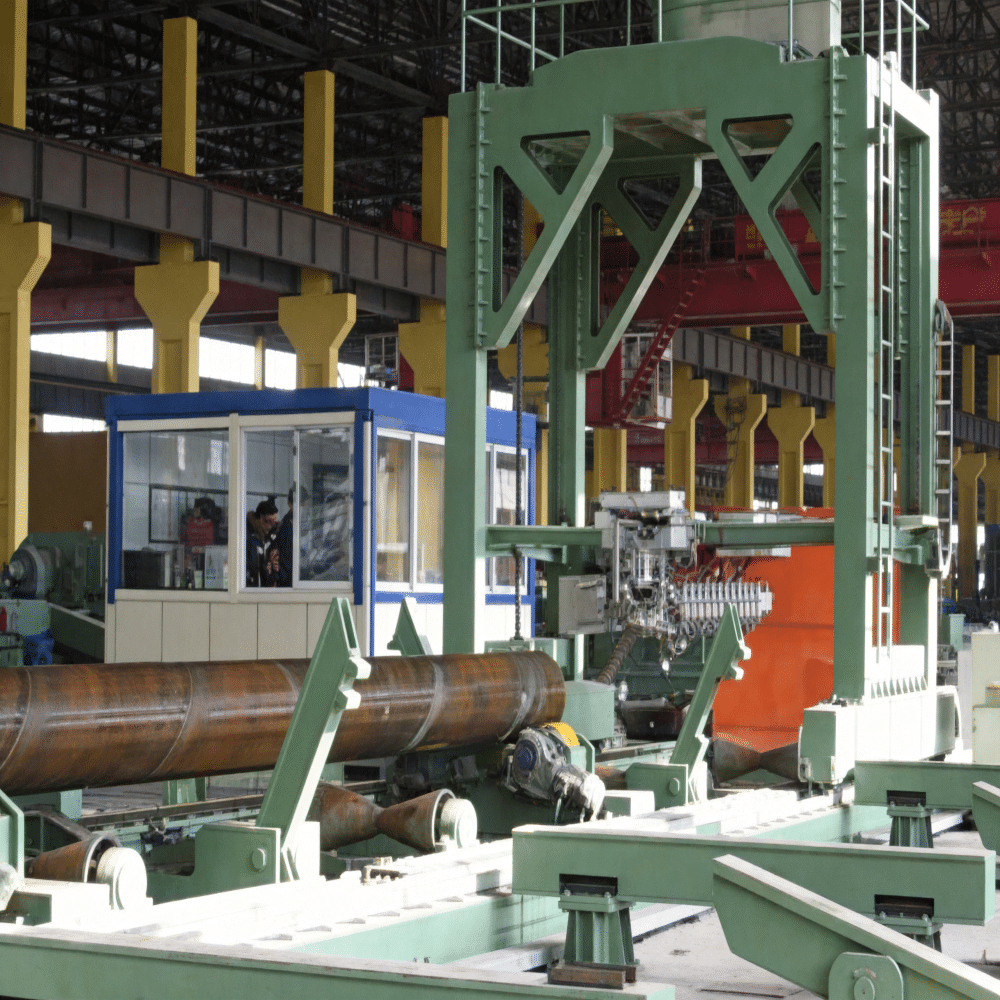
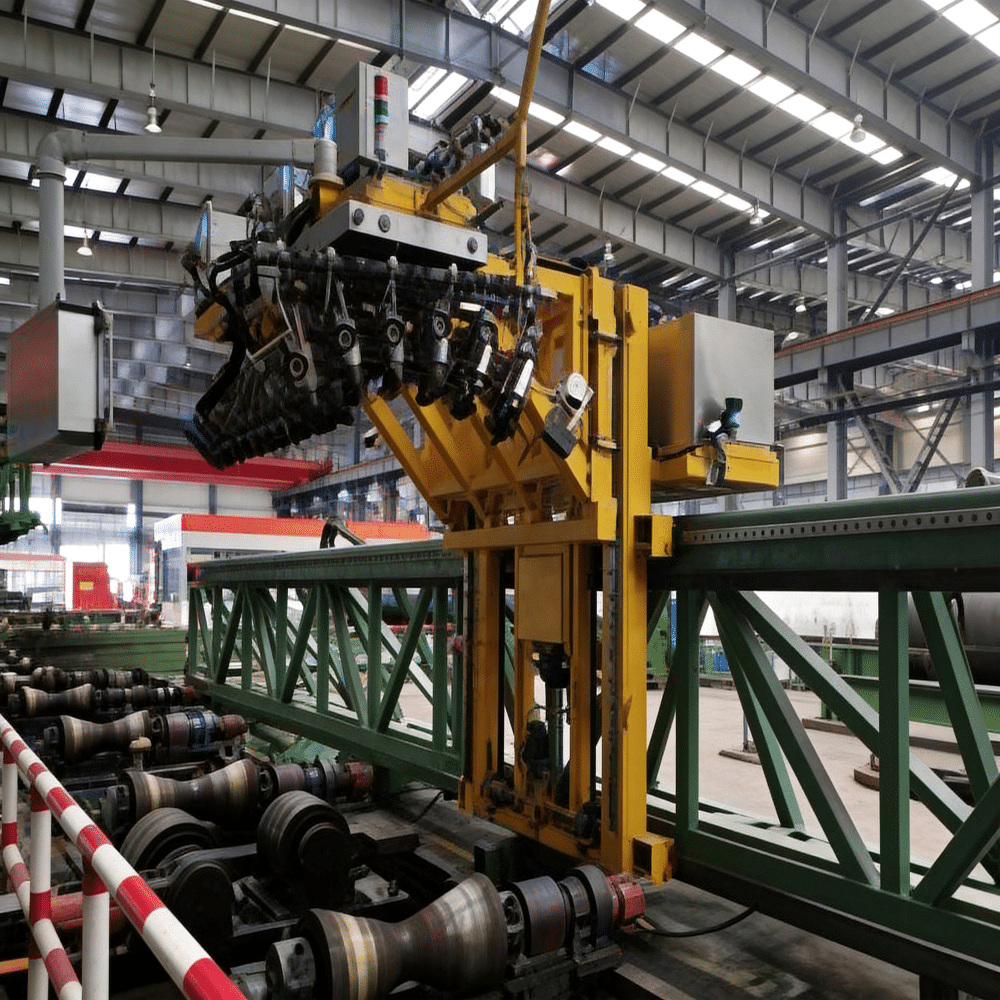
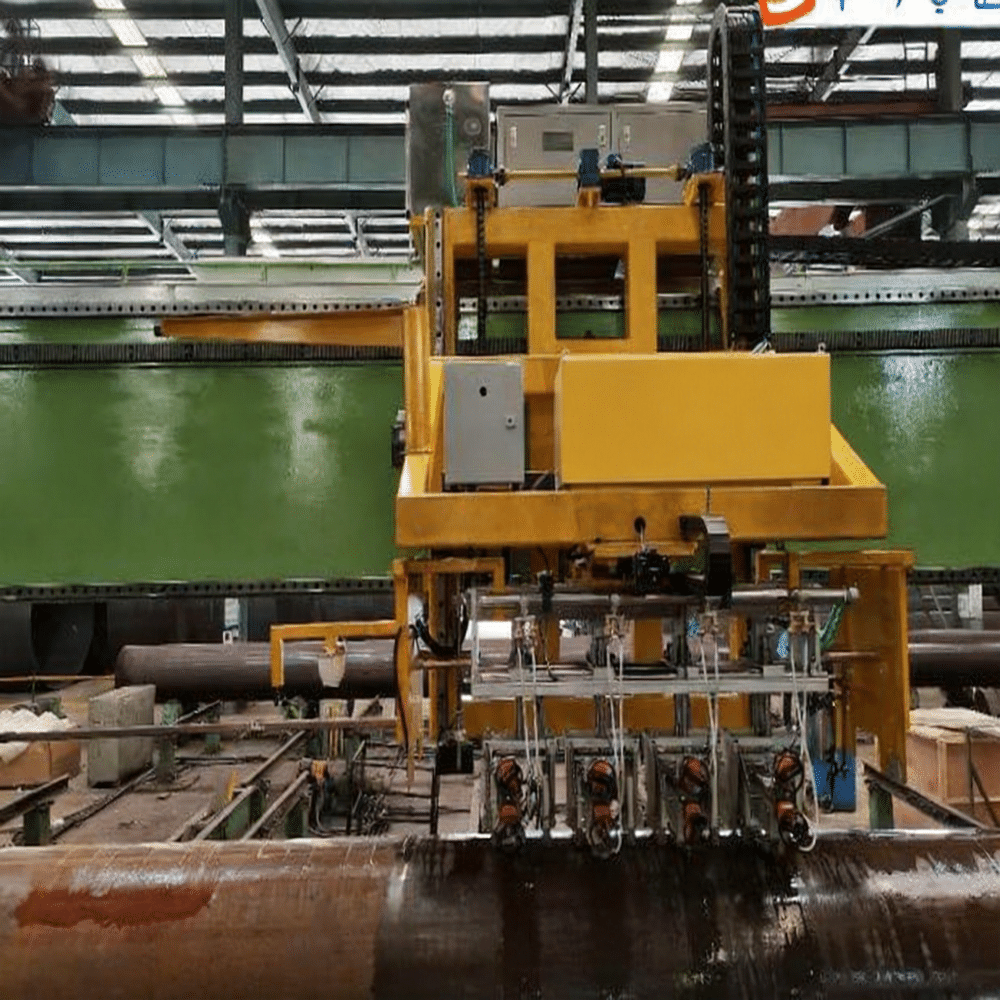
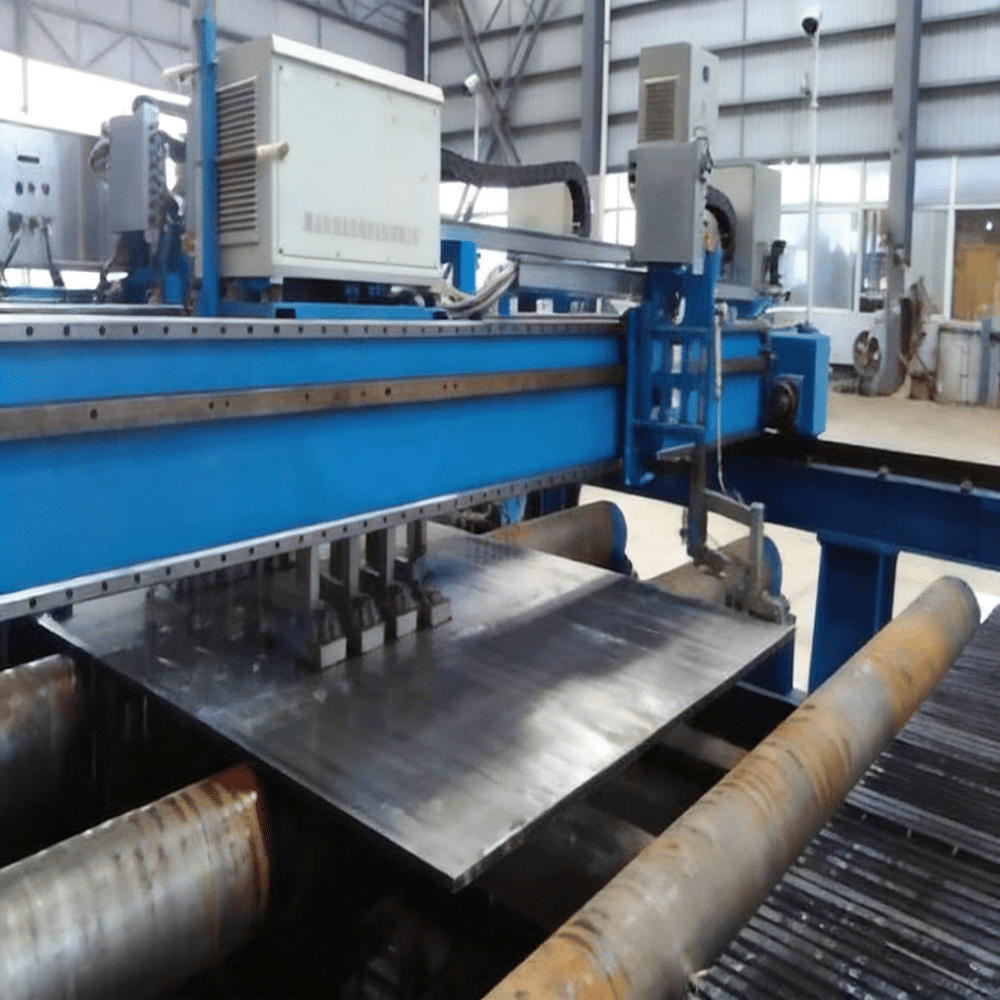
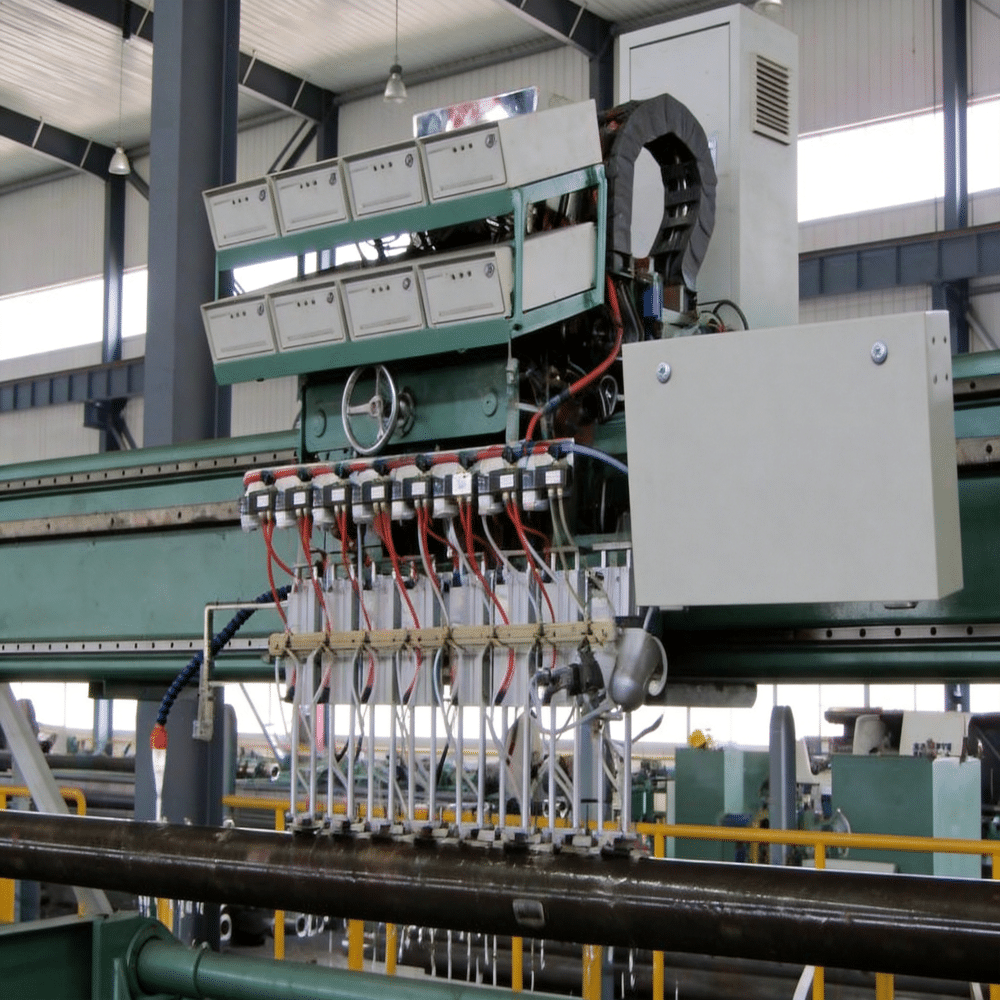
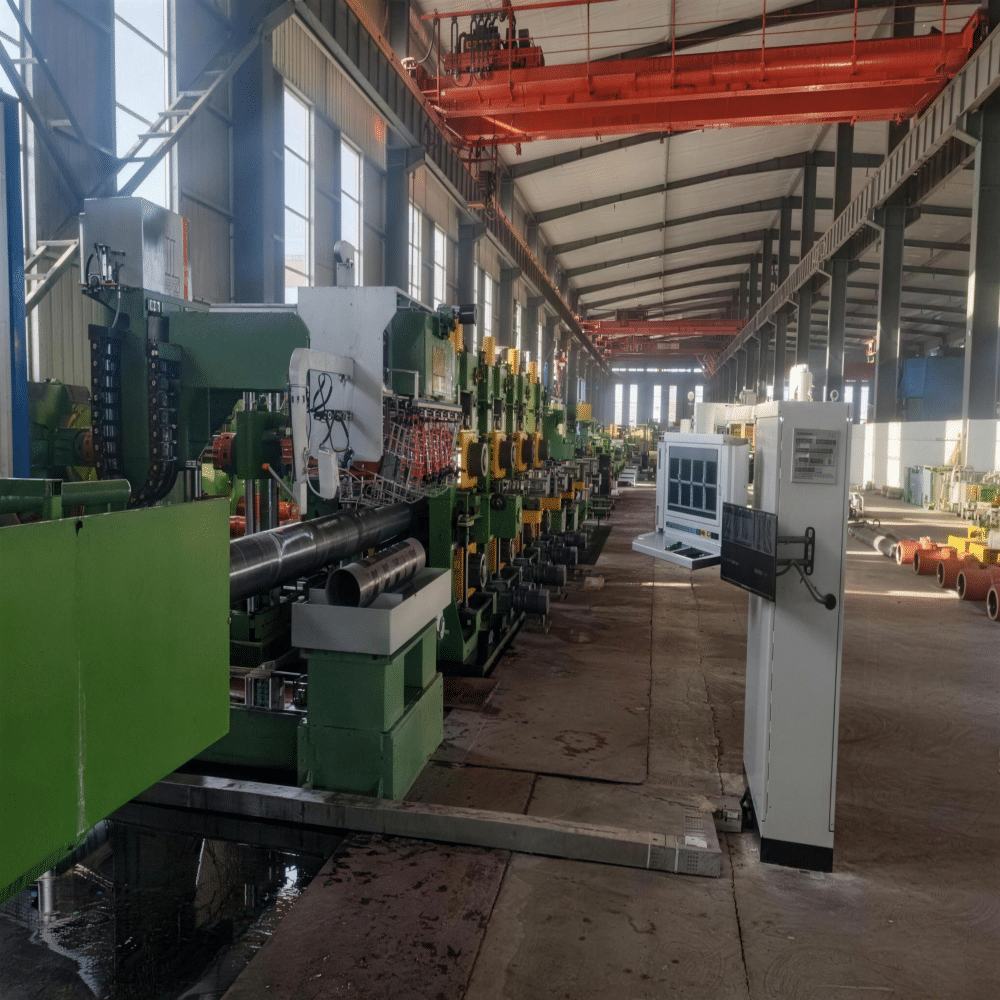
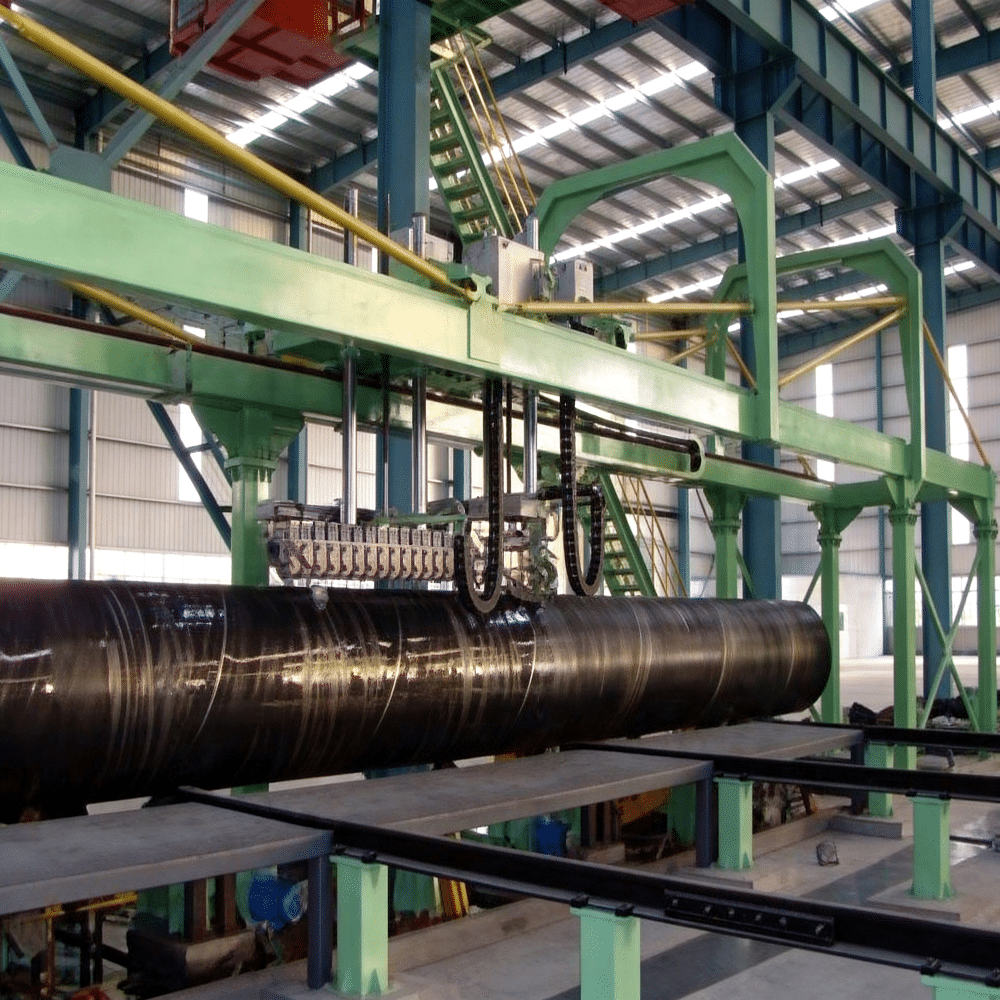
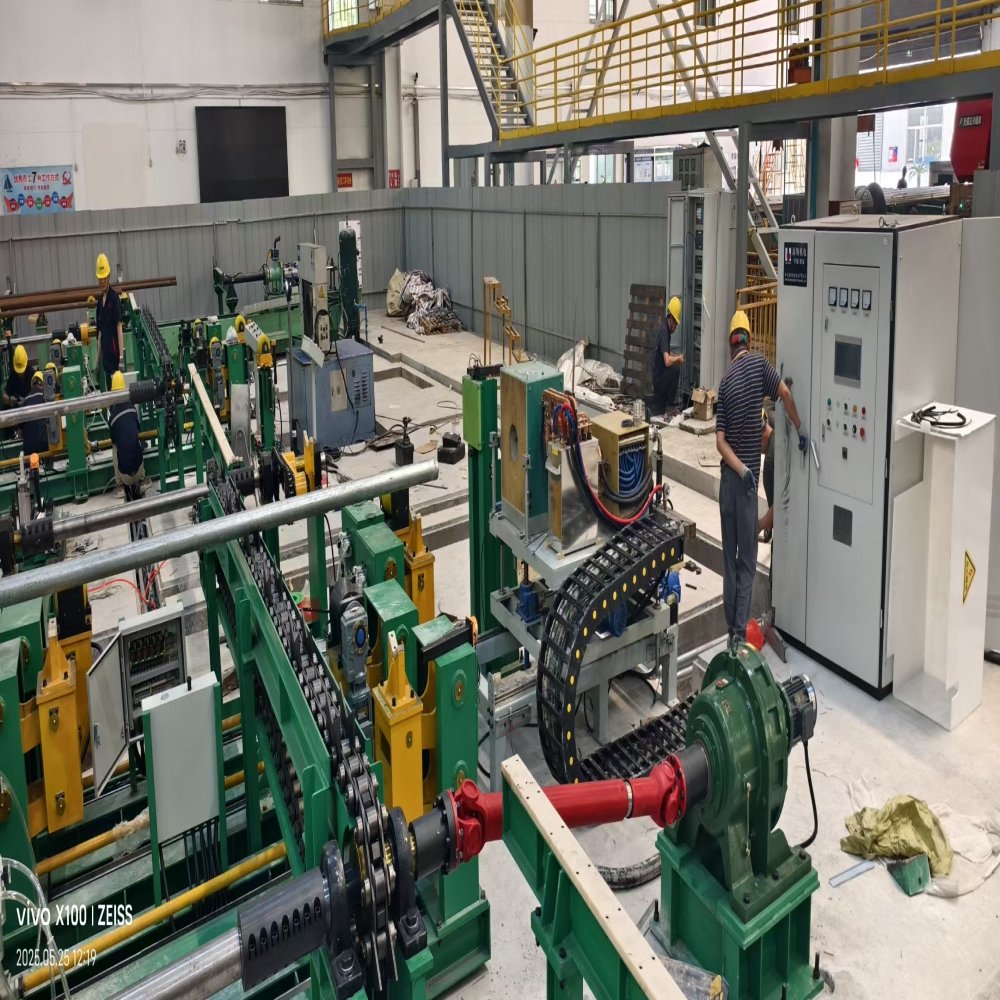
شركتنا Flying Cut‑off Machine for ERW Steel Tube Line, tailor-made for ERW pipe production lines, is specially engineered to deliver high-speed continuous cold cutting for small and medium-diameter steel pipes. Boasting excellent adaptability, it can be perfectly matched with orbital milling cutters, flying cutoff equipment, ERW tube mills, as well as complete production lines dedicated to OCTG casing and tubing.
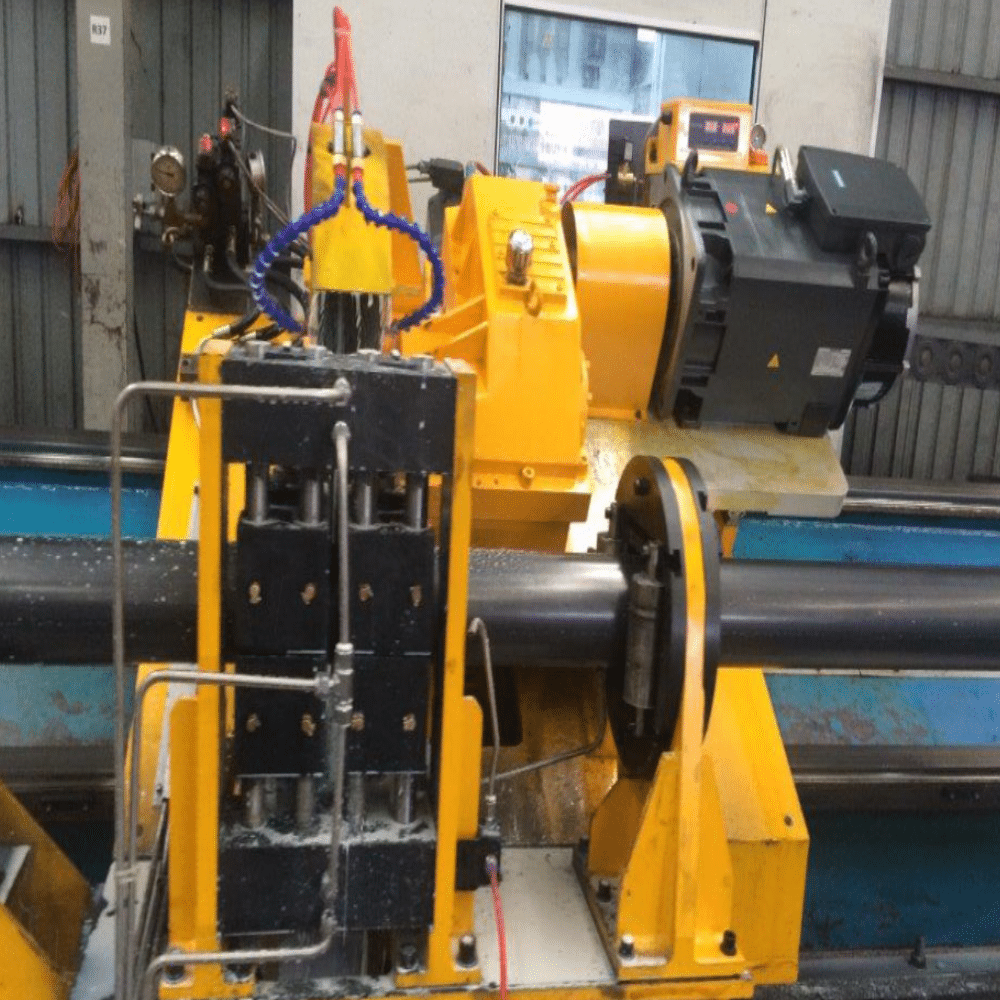
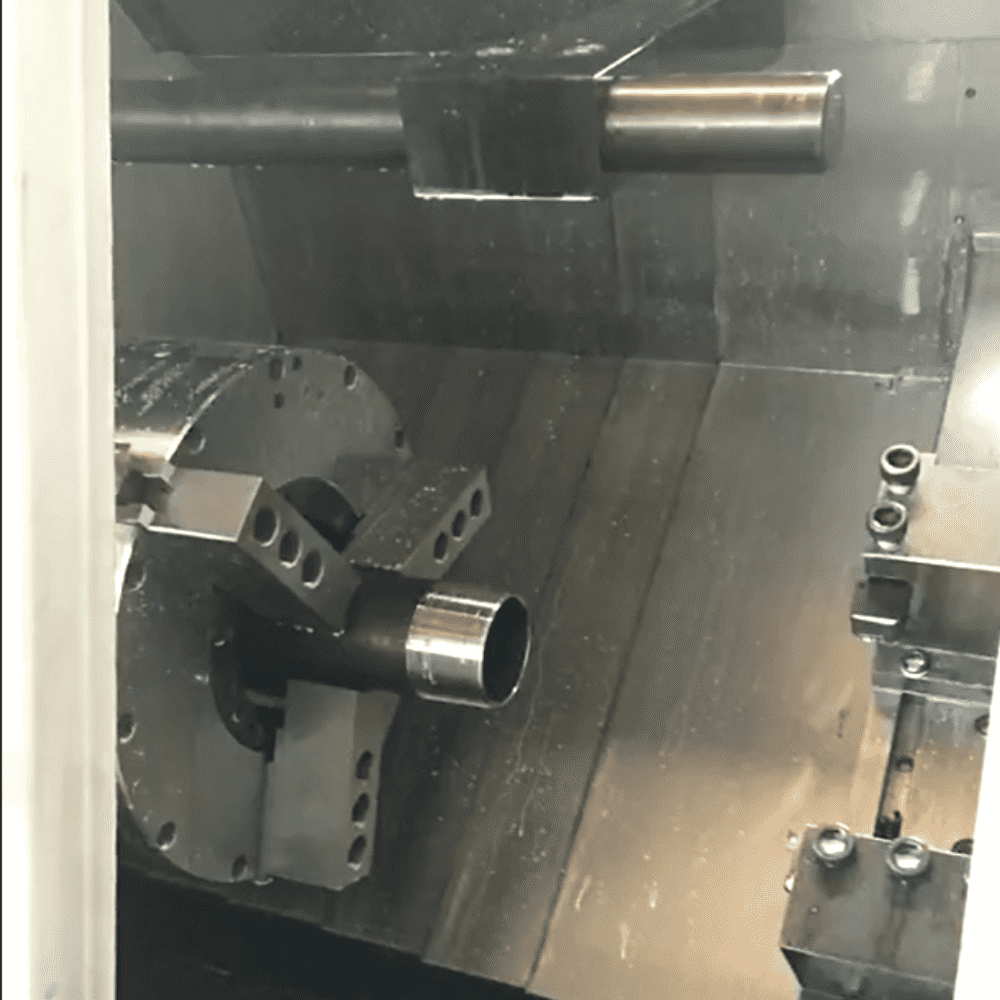
Designed with a shear-type cold cutting mechanism and equipped with an integrated full cooling & lubrication system, the machine dissipates the majority of cutting heat via metal swarf. This structural design ensures both pipe workpieces and cutting blades maintain a low-temperature state throughout the whole cutting process.
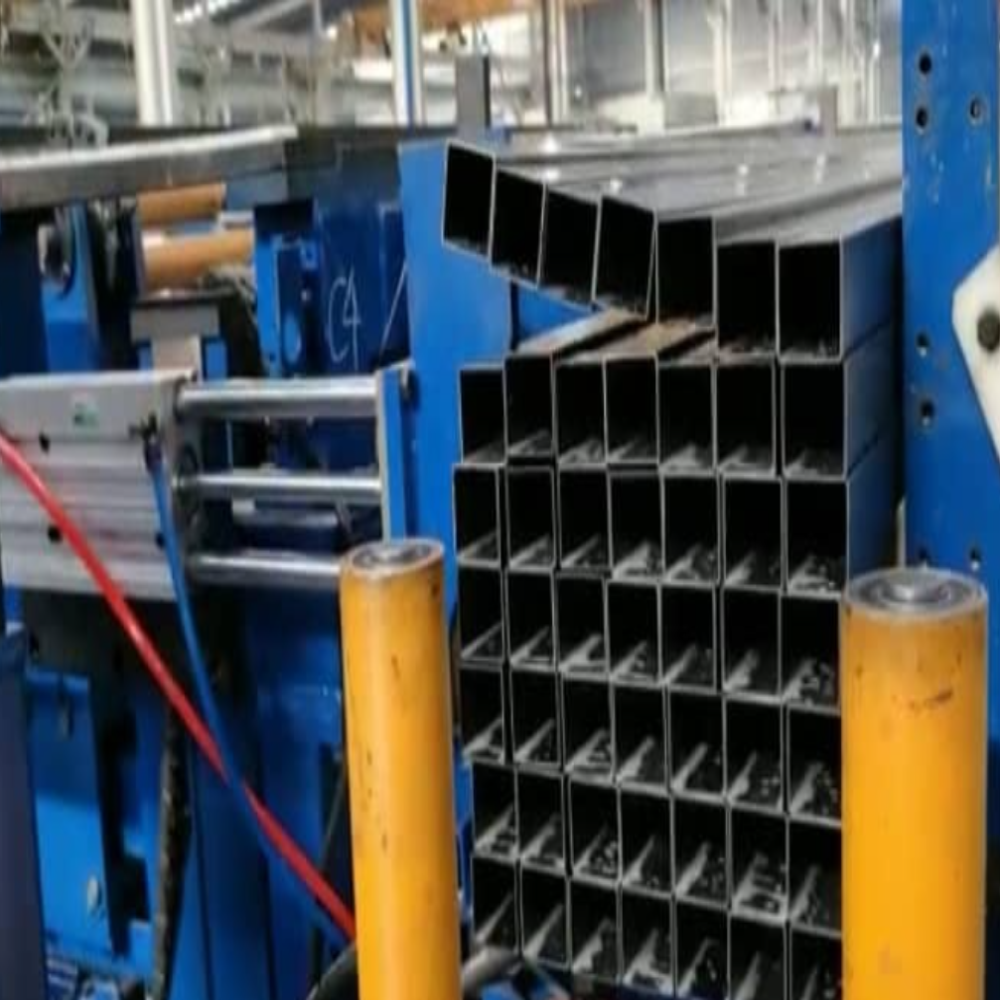
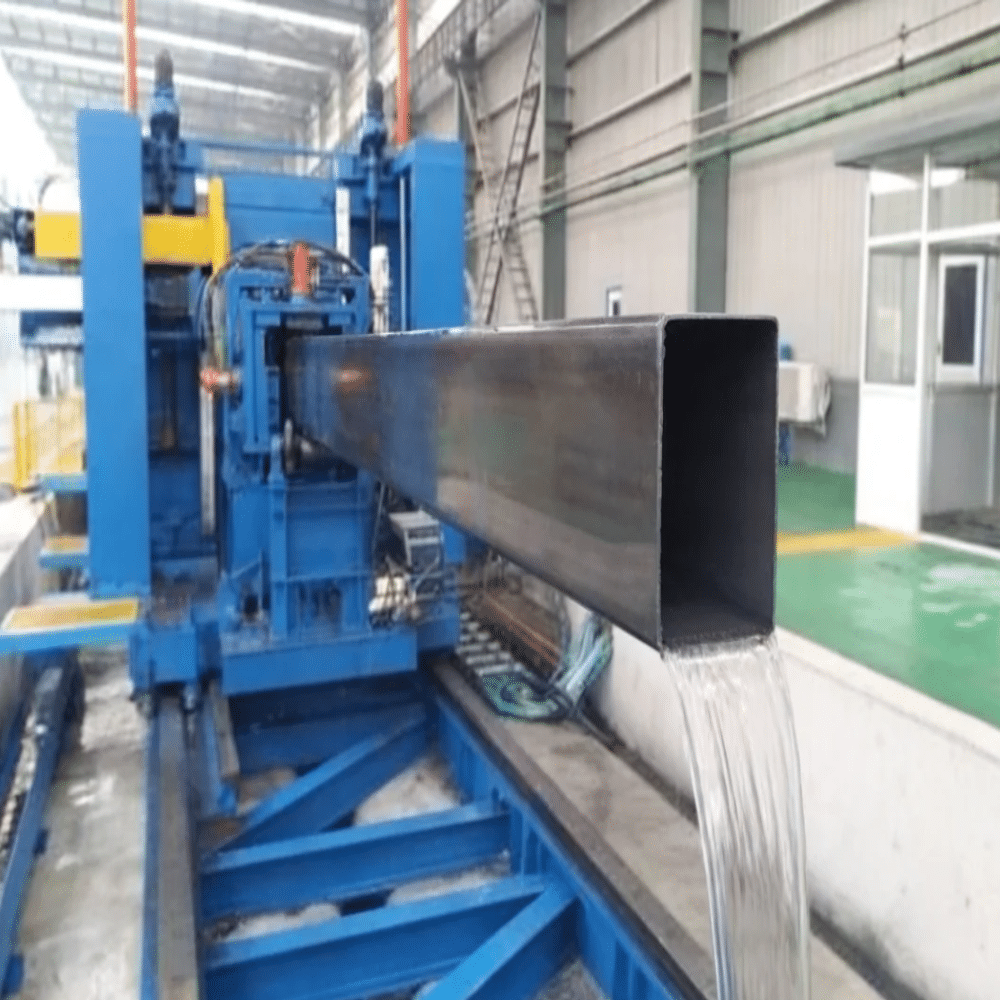
Capable of operating under high linear speeds, the unit produces perfectly square pipe ends that are burr-free and distortion-free, coupled with outstanding dimensional precision. Ideal for high-throughput pipe manufacturers, this equipment significantly boosts overall line productivity while enabling stable, superior finished pipe quality in mass production.

المواصفات
| رقم الطراز. | قطر الأنبوب (مم) | سماكة الأنبوب (مم) | طول القطع (م) | تفاوت القطع | سرعة المطحنة (م/دقيقة) | عدد شفرات المنشار | مادة صناعة شفرة المنشار |
| LFJ-GH32 | Φ13-38 ◻10-30 | 0.6-2.3 | 2.0-12.0 | ≤±2 مم | 150 كحد أقصى | 1 | TCT/HSS |
| LFJ-GH50 | Φ20-63.5 ◻15-50 | 0.8-3.0 | 2.0-12.0 | ≤±2 مم | 130 كحد أقصى | 1 | TCT/HSS |
| LFJ-GH76 | Φ32-89 ◻25-70 | 1.2-4.0 | 2.0-12.0 | ≤±2 مم | 120 كحد أقصى | 1 | TCT/HSS |
| LFJ-GH89 | Φ32-108 ◻30-75 | 1.5-4.0 | 2.0-12.0 | ≤±2 مم | 110 كحد أقصى | 1 | TCT/HSS |
| LFJ-GH114 | Φ63-114 ◻50-90 | 1.2-5.0 | 3.0-12.0 | ≤±2 مم | 85 كحد أقصى | 1 | TCT/HSS |
| LXFJ-GH114 | Φ76-127 ◻60-100 | 2.0-5.0 | 4.0-12.0 | ≤±2 مم | 85 كحد أقصى | 2 | TCT/HSS |
| LFJ-GH127 | Φ60-140 ◻50-110 | 1.2-6.0 | 3.0-12.0 | ≤±2 مم | 70 كحد أقصى | 1 | TCT/HSS |
| LXFJ-GH140 | Φ89-140 ◻70-120 | 2.5-6.0 | 4.0-12.0 | ≤±2 مم | 80 كحد أقصى | 2 | TCT/HSS |
| LFJ-GH165 | Φ76-168 ◻60-130 | 2.0-8.0 | 3.0-12.0 | ≤±2 مم | 65 كحد أقصى | 1 | TCT/HSS |
| LXFJ-GH165 | Φ114-165 ◻80-130 | 2.5-8.0 | 4.0-12.0 | ≤±2 مم | 75 كحد أقصى | 2 | TCT/HSS |
| XFJ-GH165 | Φ48-165 ◻50-150 | 4.0-10.0 | 6.0-12.0 | ≤±2 مم | 40 كحد أقصى | 2 | TCT |
| LXFJ-GH219 | Φ114-219 ◻100-150 | 4.0-12.0 | 2.5-8.0 | ≤±2 مم | 70 كحد أقصى | 2 | TCT |
| XFJ-GH219 | Φ114-219 ◻60-200 | 3.5-12.0 | 6.0-18.0 | ≤±2 مم | 40 كحد أقصى | 2 | TCT |
| XFJ-GH273 | Φ165-273 ◻60-220 | 4.0-12.0 | 6.0-18.0 | ≤±2 مم | 38 كحد أقصى | 2 | TCT |
| XFJ-GH325 | Φ165-325 ◻80-250 | 5.0-14.0 | 6.0-18.0 | ≤±2 مم | 35 كحد أقصى | 2 | TCT |
| XFJ-GH406 | Φ219-406 ◻80-300 | 6.0-16.0 | 6.0-24.0 | ≤±2 مم | 35 كحد أقصى | 2 | TCT |
| XFJ-GH508 | Φ219-508 ◻100-400 | 6.0-18.0 | 6.0-24.0 | ≤±2 مم | 30 كحد أقصى | 2 | TCT |
| XFJ-GH630 | Φ219-630 ◻100-500 | 6.0-20.0 | 6.0-24.0 | ≤±2 مم | 30 كحد أقصى | 2 | TCT |
| XFJ-GH660 | Φ325-660 ◻100-500 | 6.0-22.0 | 6.0-24.0 | ≤±2 مم | 30 كحد أقصى | 2 | TCT |
| XFJ-GH711 | Φ325-711 ◻100-600 | 8.0-22.0 | 6.0-24.0 | ≤±2 مم | 25 كحد أقصى | 2 | TCT |
| XFJ-GH762 | Φ325-762 ◻100-600 | 8.0-25.0 | 6.0-24.0 | ≤±2 مم | 25 كحد أقصى | 2 | TCT |
مبدأ العمل
Different from traditional abrasive hot cutting discs that generate massive frictional heat and sparks, this شفرة منشار باردة مفردة relies on precision-ground hard cutting teeth to shear tube wall mechanically. During high-speed rotation and controlled feeding, cutting coolant continuously washes the cutting zone to dissipate heat instantly. All cutting thermal energy is taken away by swarf, so no heat-affected zone (HAZ), tube oxidation or thermal deformation occurs on pipe ends, realizing true cold cutting forming for tubular workpieces. Optimized tooth gullet design ensures smooth chip evacuation, avoiding tooth clogging during long-time high-speed tube cutting.
مزايانا
- أداء قطع عالي السرعة للأنابيب الصغيرة والمتوسطة
- جودة فائقة لسطح القطع، ومعالجة ثانوية محدودة
- عمر خدمة طويل ومقاومة ممتازة للتآكل
- اهتزاز منخفض وتشغيل مستمر ومستقر
 English
 Español
 Русский
 العربية
 Français
 Português