Resumen

Especificaciones
| N.º de modelo. | Diámetro del tubo (mm) | Espesor del tubo (mm) | Longitud del corte (m) | Tolerancia de corte | Velocidad del molino (m/min) | Cantidad de hojas de sierra | Material de la hoja de sierra |
| LFJ-GH32 | Φ13-38 ◻10-30 | 0.6-2.3 | 2.0-12.0 | ≤±2 mm | Máx. 150 | 1 | TCT/HSS |
| LFJ-GH50 | Φ20-63,5 ◻15-50 | 0.8-3.0 | 2.0-12.0 | ≤±2 mm | Máx. 130 | 1 | TCT/HSS |
| LFJ-GH76 | Φ32-89 ◻25-70 | 1.2-4.0 | 2.0-12.0 | ≤±2 mm | Máx. 120 | 1 | TCT/HSS |
| LFJ-GH89 | Φ32-108 ◻30-75 | 1.5-4.0 | 2.0-12.0 | ≤±2 mm | Máx. 110 | 1 | TCT/HSS |
| LFJ-GH114 | Φ63-114 ◻50-90 | 1.2-5.0 | 3.0-12.0 | ≤±2 mm | Máx. 85 | 1 | TCT/HSS |
| LXFJ-GH114 | Φ76-127 ◻60-100 | 2.0-5.0 | 4.0-12.0 | ≤±2 mm | Máx. 85 | 2 | TCT/HSS |
| LFJ-GH127 | Φ60-140 ◻50-110 | 1.2-6.0 | 3.0-12.0 | ≤±2 mm | Máx. 70 | 1 | TCT/HSS |
| LXFJ-GH140 | Φ89-140 ◻70-120 | 2.5-6.0 | 4.0-12.0 | ≤±2 mm | Máx. 80 | 2 | TCT/HSS |
| LFJ-GH165 | Φ76-168 ◻60-130 | 2.0-8.0 | 3.0-12.0 | ≤±2 mm | Máx. 65 | 1 | TCT/HSS |
| LXFJ-GH165 | Φ114-165 ◻80-130 | 2.5-8.0 | 4.0-12.0 | ≤±2 mm | Máx. 75 | 2 | TCT/HSS |
| XFJ-GH165 | Φ48-165 ◻50-150 | 4.0-10.0 | 6.0-12.0 | ≤±2 mm | Máx. 40 | 2 | TCT |
| LXFJ-GH219 | Φ114-219 ◻100-150 | 4.0-12.0 | 2.5-8.0 | ≤±2 mm | Máx. 70 | 2 | TCT |
| XFJ-GH219 | Φ114-219 ◻60-200 | 3.5-12.0 | 6.0-18.0 | ≤±2 mm | Máx. 40 | 2 | TCT |
| XFJ-GH273 | Φ165-273 ◻60-220 | 4.0-12.0 | 6.0-18.0 | ≤±2 mm | Máx. 38 | 2 | TCT |
| XFJ-GH325 | Φ165-325 ◻80-250 | 5.0-14.0 | 6.0-18.0 | ≤±2 mm | Máx. 35 | 2 | TCT |
| XFJ-GH406 | Φ219-406 ◻80-300 | 6.0-16.0 | 6.0-24.0 | ≤±2 mm | Máx. 35 | 2 | TCT |
| XFJ-GH508 | Φ219-508 ◻100-400 | 6.0-18.0 | 6.0-24.0 | ≤±2 mm | Máx. 30 | 2 | TCT |
| XFJ-GH630 | Φ219-630 ◻100-500 | 6.0-20.0 | 6.0-24.0 | ≤±2 mm | Máx. 30 | 2 | TCT |
| XFJ-GH660 | Φ325-660 ◻100-500 | 6.0-22.0 | 6.0-24.0 | ≤±2 mm | Máx. 30 | 2 | TCT |
| XFJ-GH711 | Φ325-711 ◻100-600 | 8.0-22.0 | 6.0-24.0 | ≤±2 mm | Máx. 25 | 2 | TCT |
| XFJ-GH762 | Φ325-762 ◻100-600 | 8.0-25.0 | 6.0-24.0 | ≤±2 mm | Máx. 25 | 2 | TCT |
Principio de funcionamiento
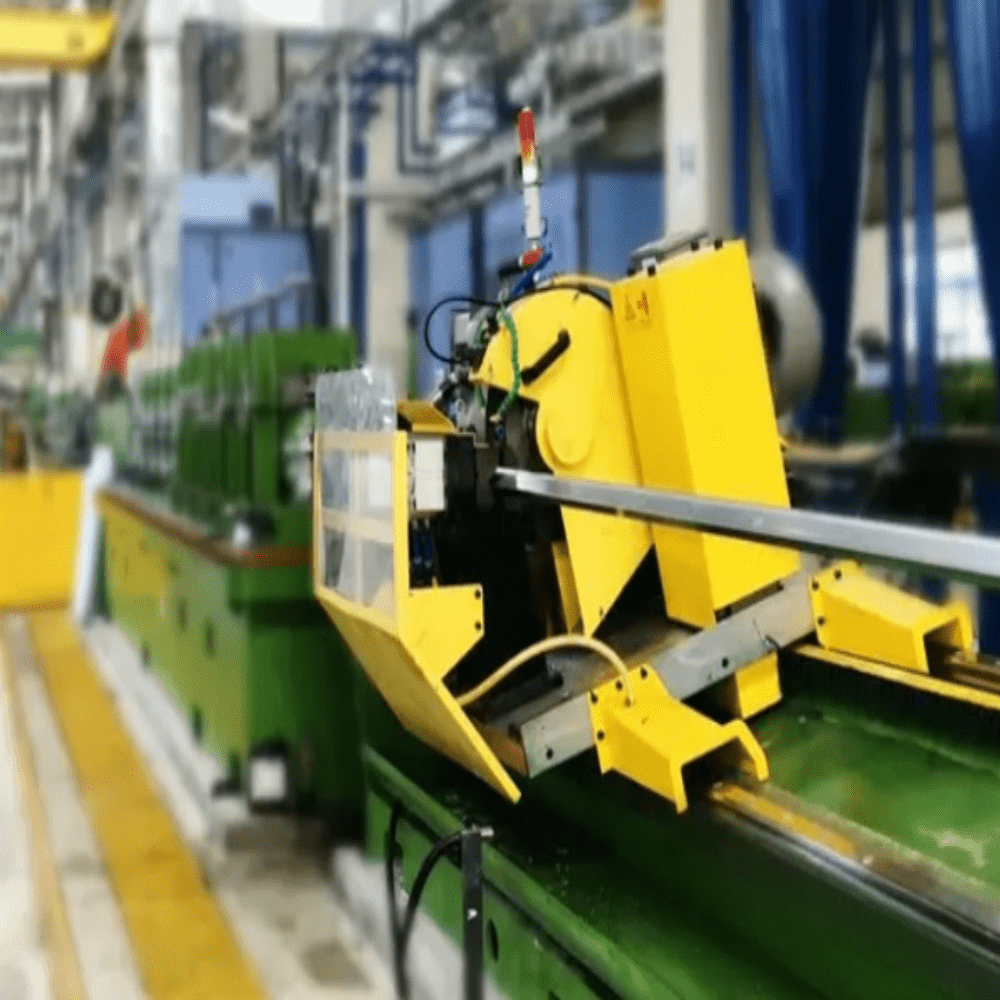
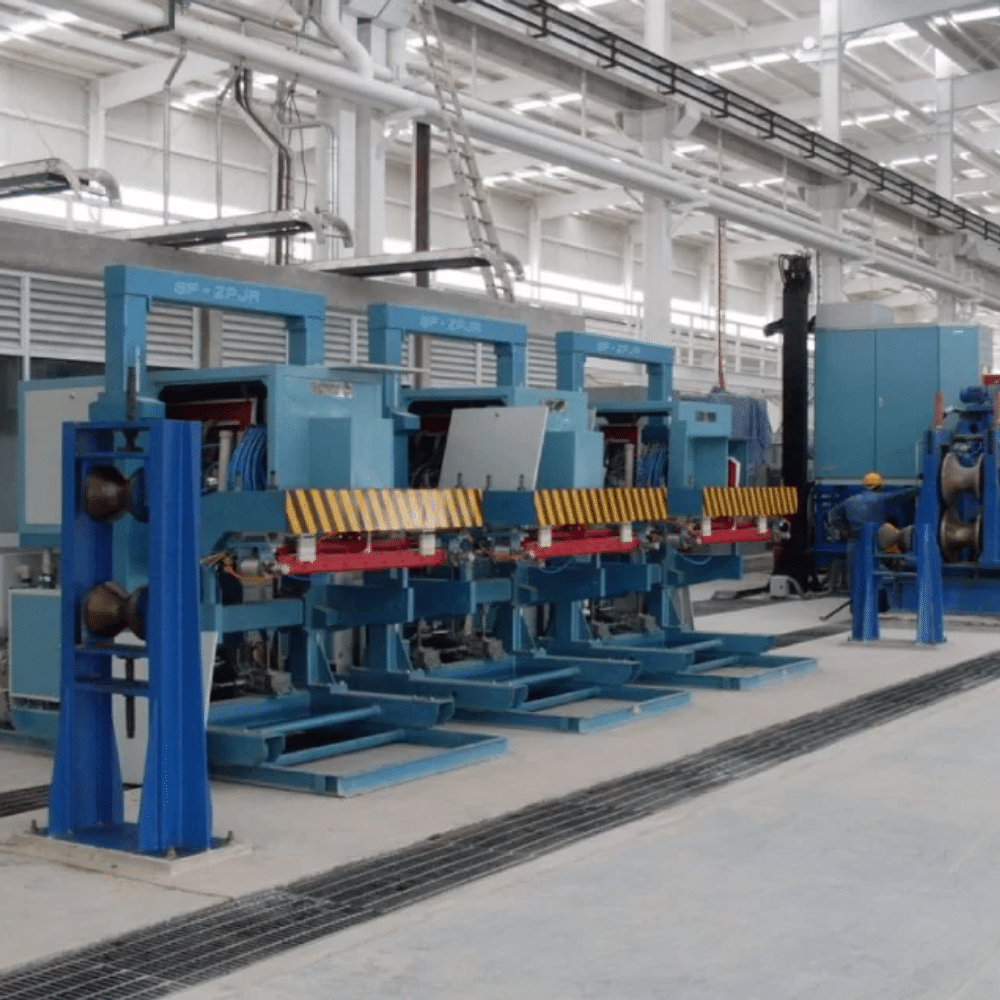
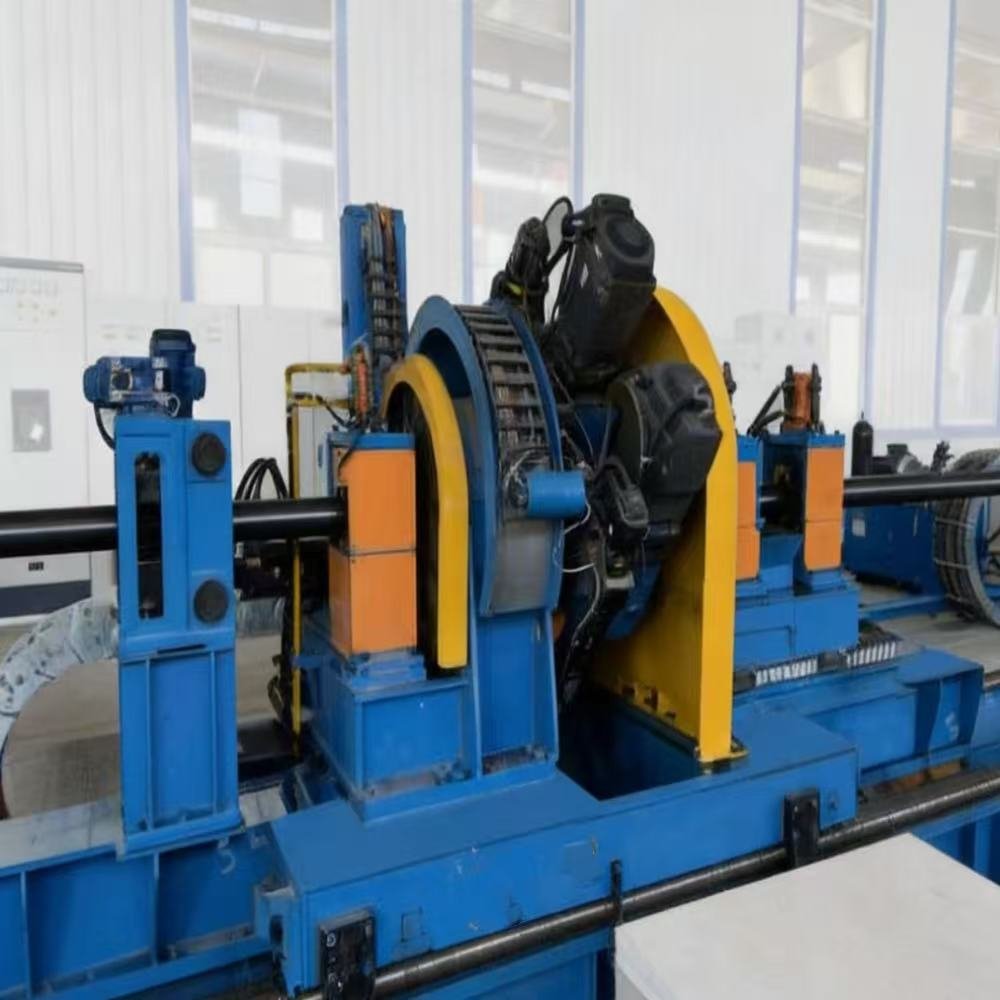
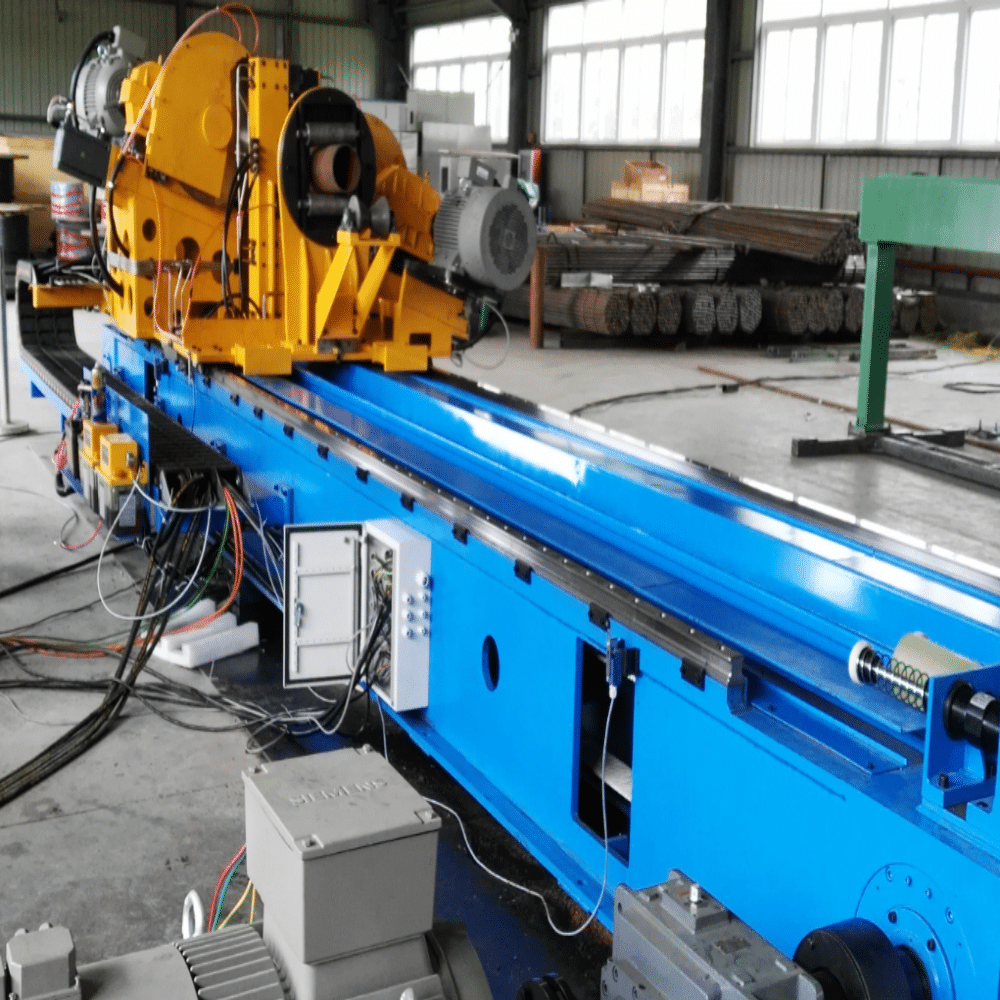
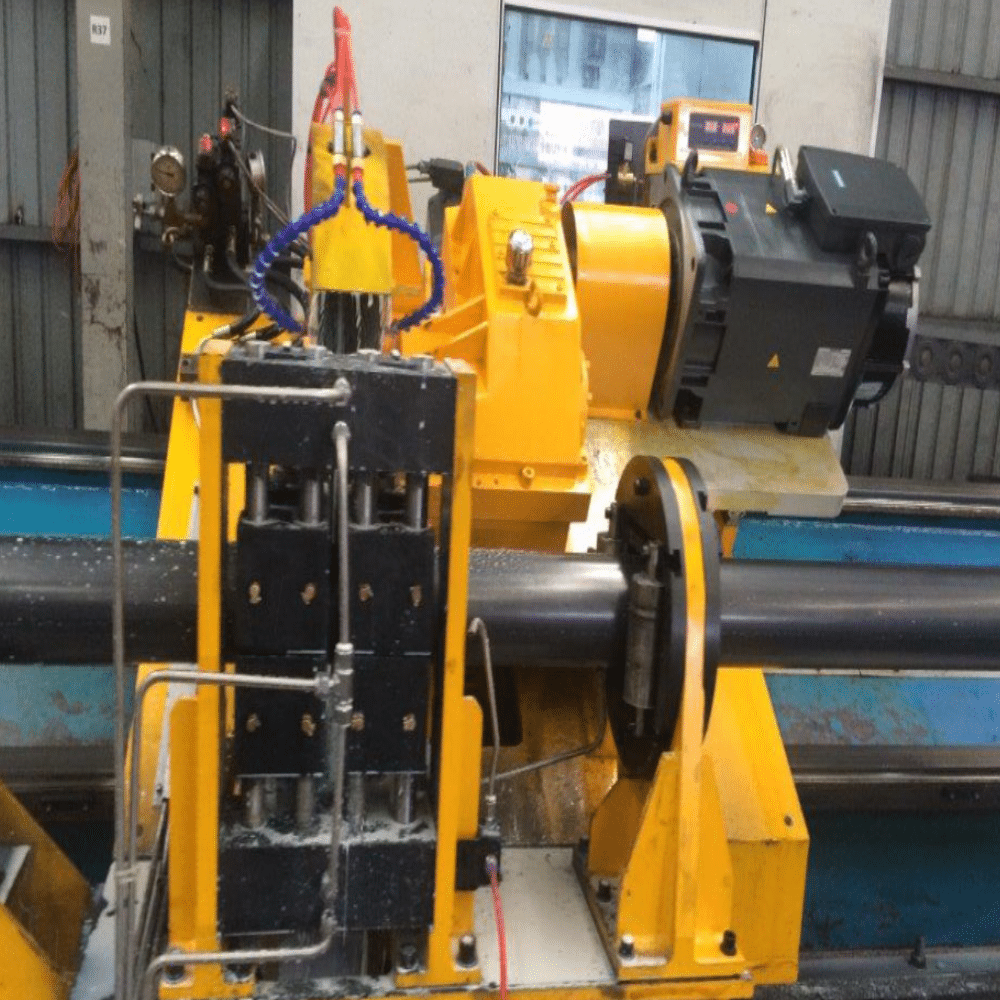
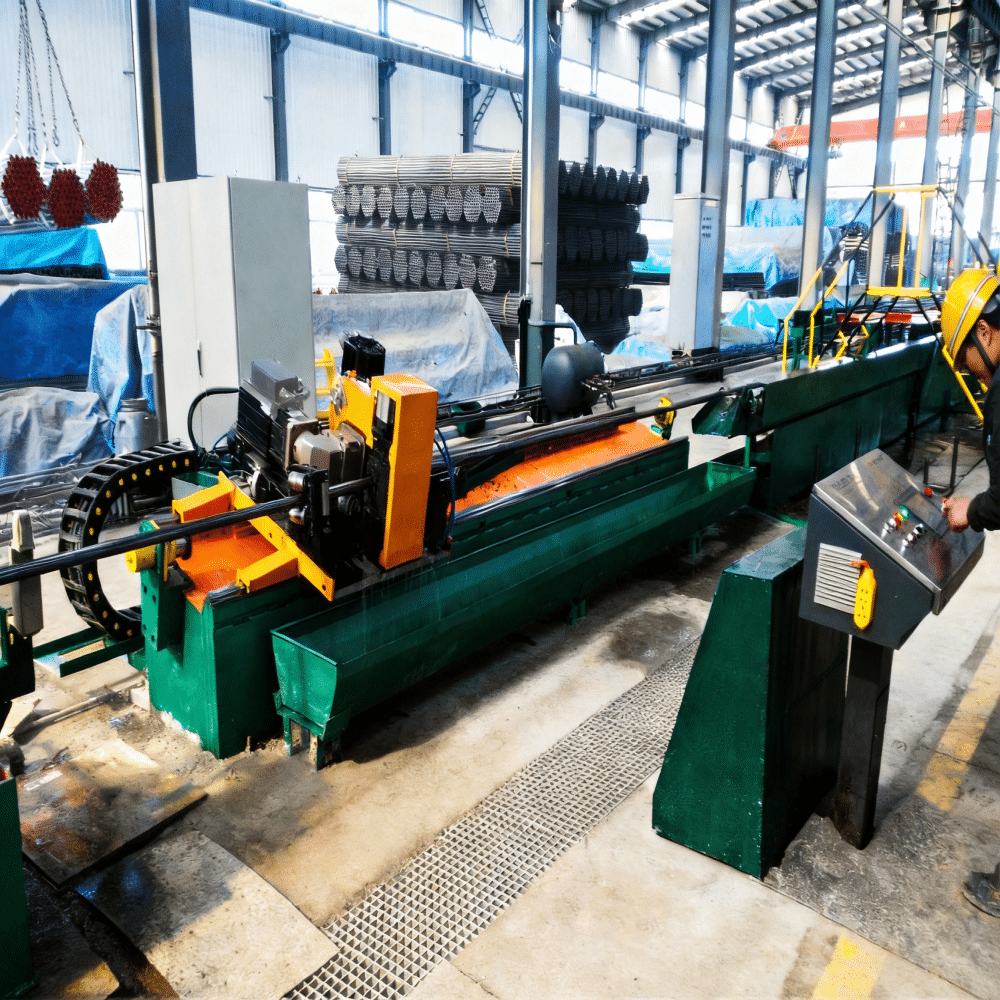
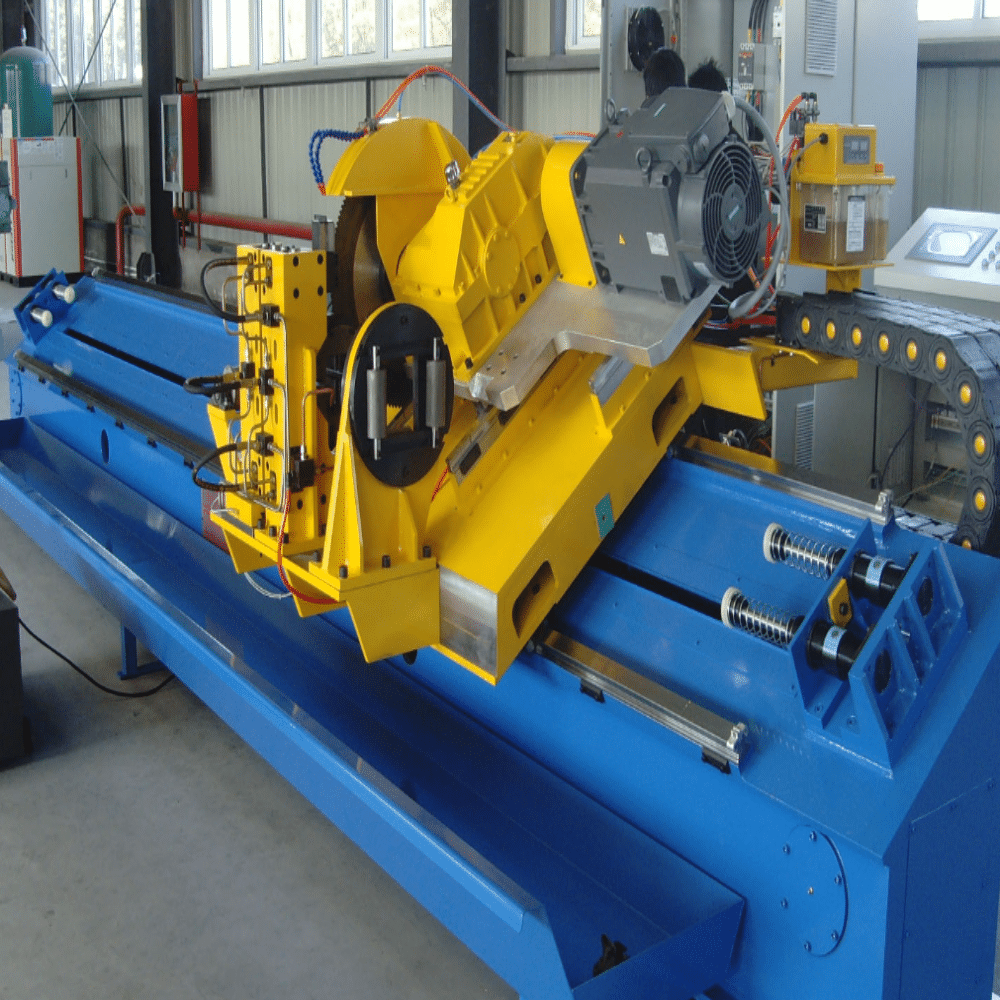
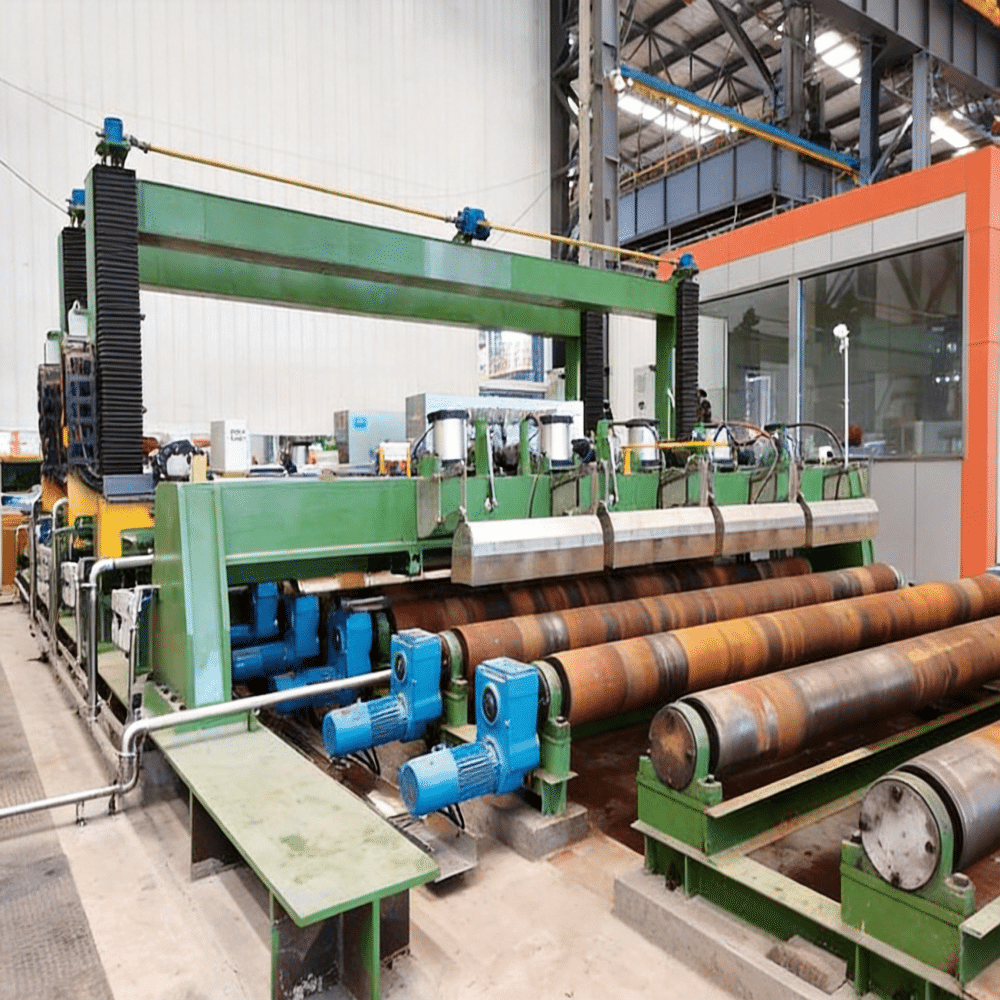
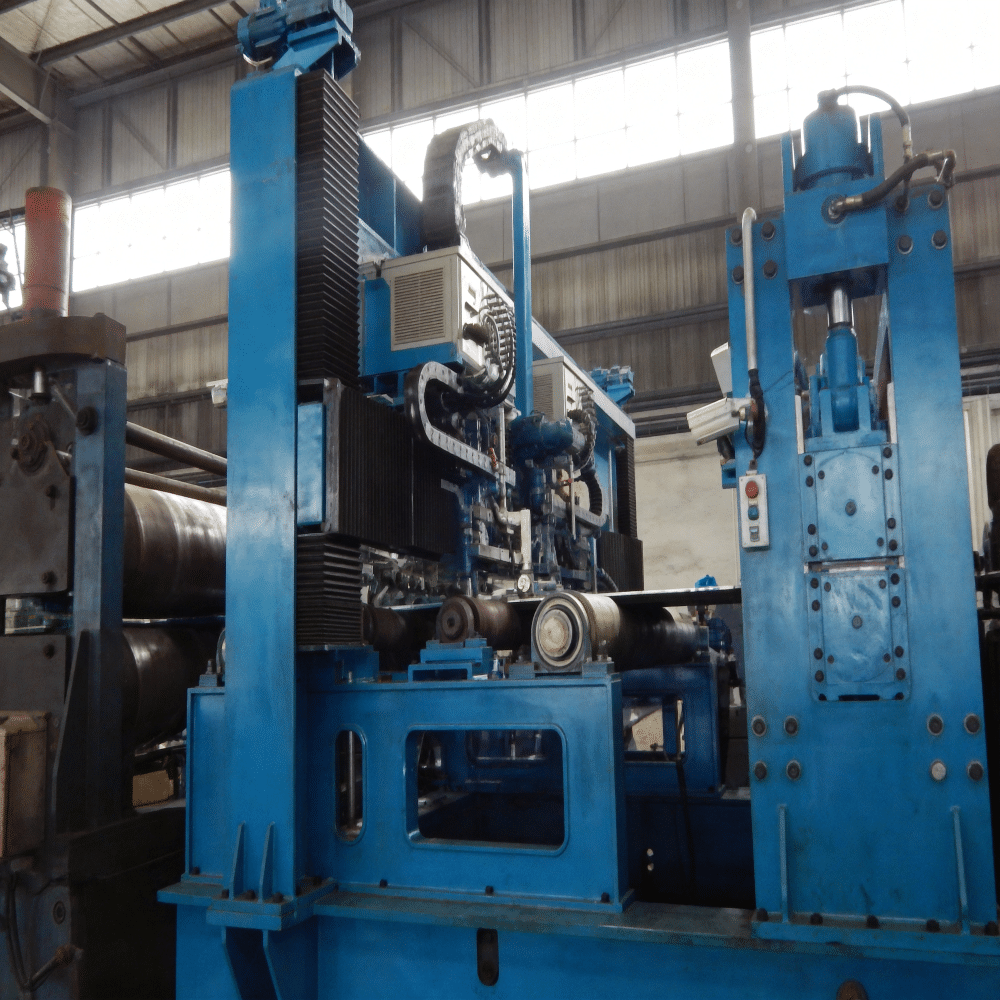
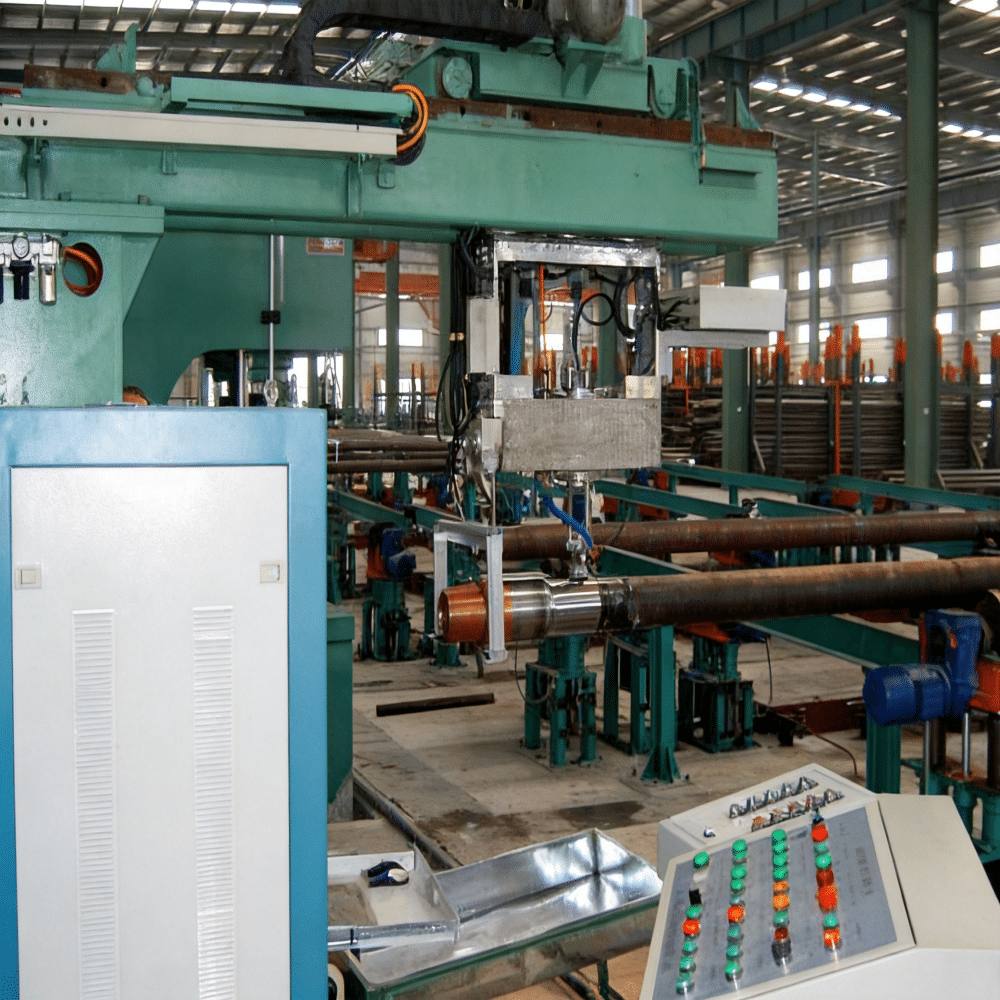
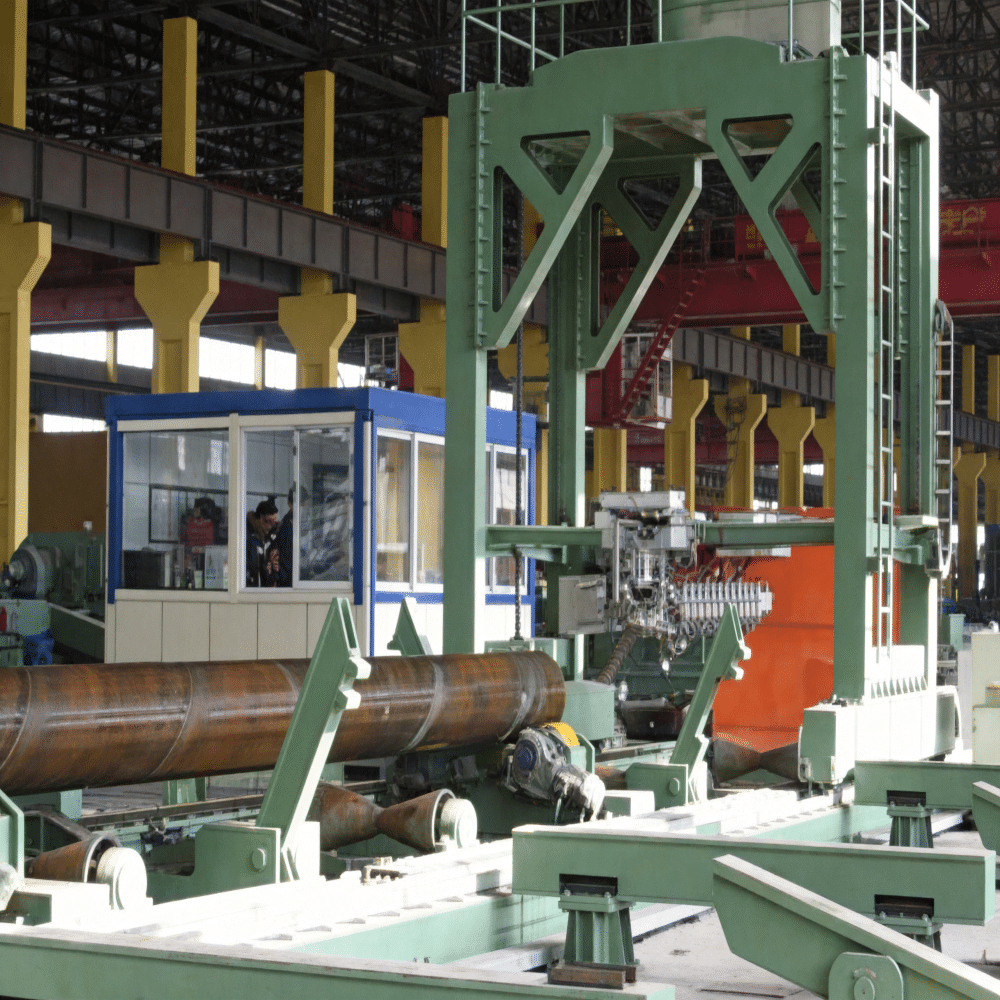
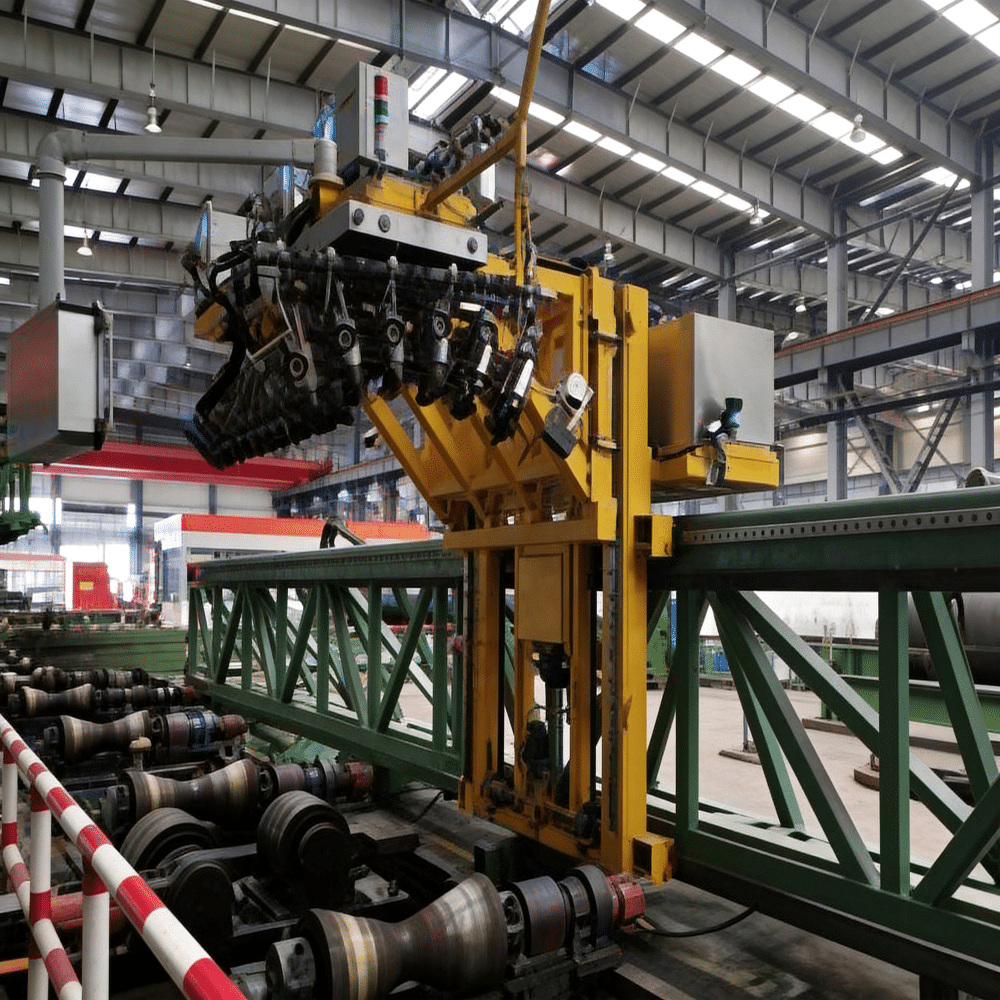
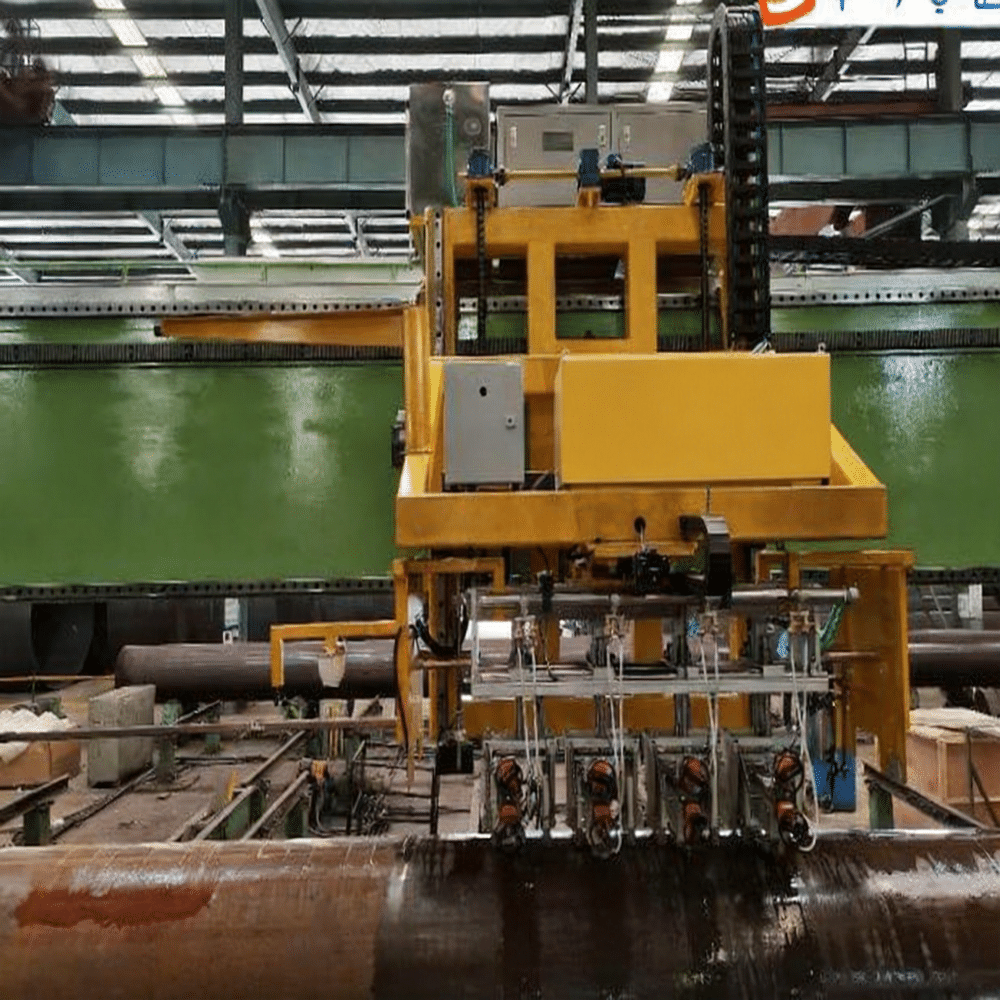
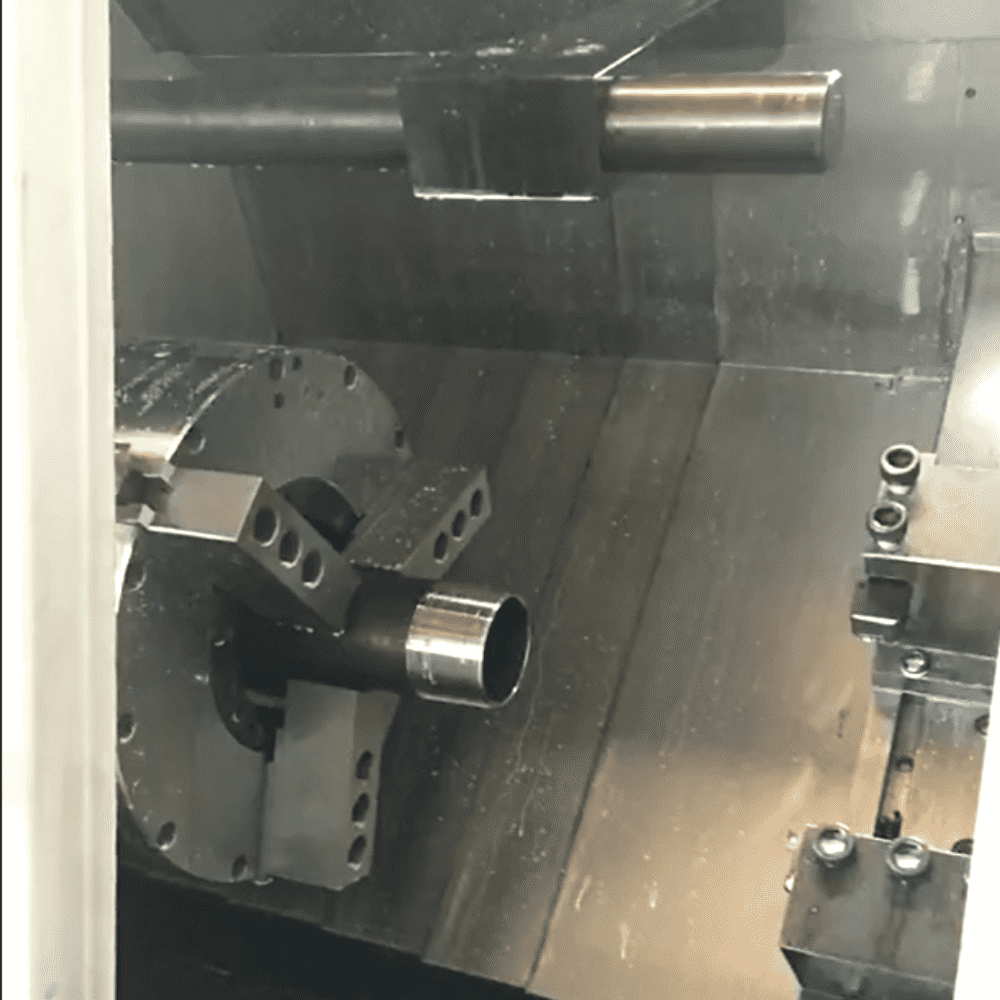
A diferencia de los discos abrasivos tradicionales de corte en caliente, que generan una gran cantidad de calor por fricción y chispas, este una hoja de sierra en frío Se basa en dientes de corte duros y rectificados con precisión para cortar mecánicamente la pared del tubo. Durante la rotación a alta velocidad y el avance controlado, el líquido refrigerante de corte baña continuamente la zona de corte para disipar el calor al instante. Toda la energía térmica generada durante el corte es eliminada por las virutas, por lo que no se produce ninguna zona afectada por el calor (HAZ), oxidación del tubo ni deformación térmica en los extremos de los tubos, lo que permite un auténtico conformado por corte en frío de piezas tubulares. El diseño optimizado del canal de los dientes garantiza una evacuación fluida de las virutas, evitando el atascamiento de los dientes durante el corte de tubos a alta velocidad durante largos periodos de tiempo.
Nuestras ventajas
- Rendimiento de corte a alta velocidad para tubos pequeños y medianos
- Calidad superior de la superficie de corte, procesamiento secundario mínimo
- Larga vida útil y excelente resistencia al desgaste
- Bajas vibraciones y funcionamiento continuo y estable
 English
 Español
 Русский
 العربية
 Français
 Português