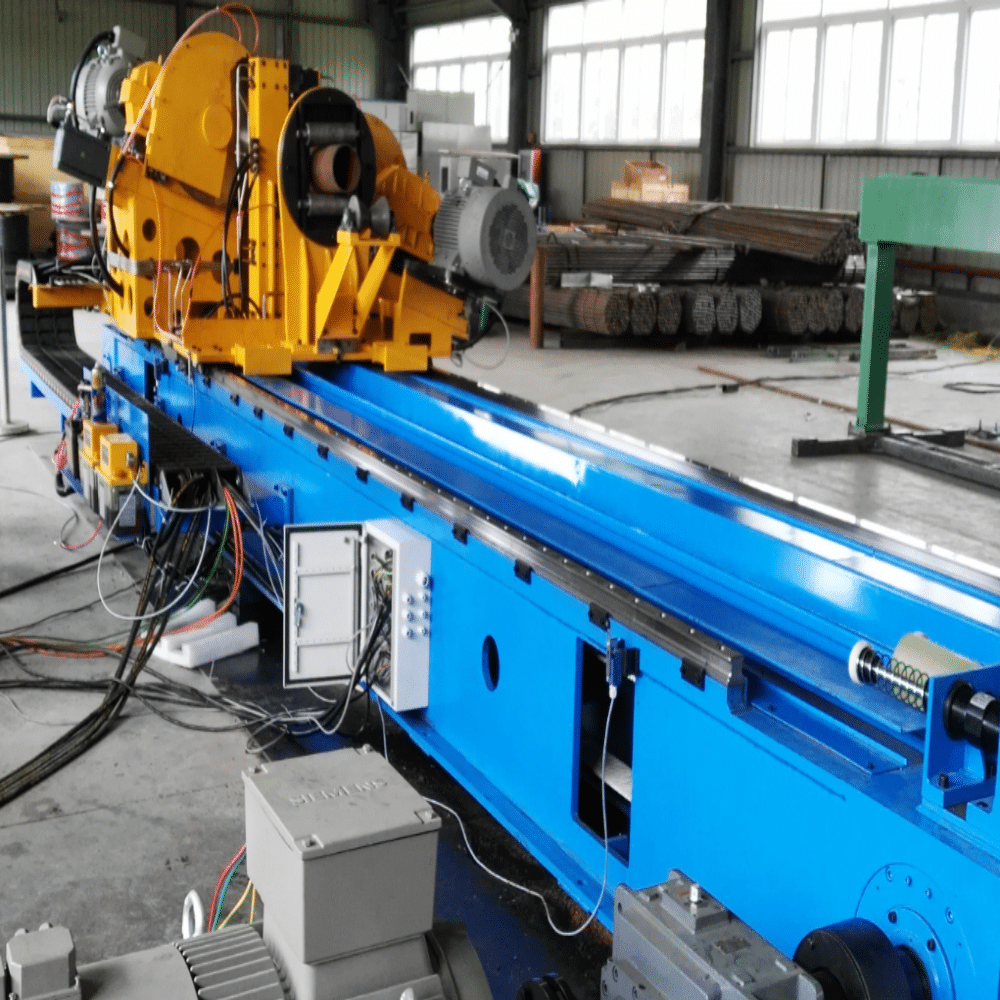
Présentation générale

Caractéristiques techniques
| Référence. | Diamètre du tube (mm) | Épaisseur du tube (mm) | Longueur de coupe (m) | Tolérance de coupe | Vitesse de la fraiseuse (m/min) | Nombre de lames de scie | Matériau de la lame de scie |
| LFJ-GH32 | Φ13-38 ◻10-30 | 0.6-2.3 | 2.0-12.0 | ≤ ± 2 mm | 150 max. | 1 | TCT/HSS |
| LFJ-GH50 | Φ20-63,5 ◻15-50 | 0.8-3.0 | 2.0-12.0 | ≤ ± 2 mm | 130 max. | 1 | TCT/HSS |
| LFJ-GH76 | Φ32-89 ◻25-70 | 1.2-4.0 | 2.0-12.0 | ≤ ± 2 mm | 120 max. | 1 | TCT/HSS |
| LFJ-GH89 | Φ32-108 ◻30-75 | 1.5-4.0 | 2.0-12.0 | ≤ ± 2 mm | 110 max. | 1 | TCT/HSS |
| LFJ-GH114 | Φ63-114 ◻50-90 | 1.2-5.0 | 3.0-12.0 | ≤ ± 2 mm | 85 max. | 1 | TCT/HSS |
| LXFJ-GH114 | Φ76-127 ◻60-100 | 2.0-5.0 | 4.0-12.0 | ≤ ± 2 mm | 85 max. | 2 | TCT/HSS |
| LFJ-GH127 | Φ60-140 ◻50-110 | 1.2-6.0 | 3.0-12.0 | ≤ ± 2 mm | 70 max. | 1 | TCT/HSS |
| LXFJ-GH140 | Φ89-140 ◻70-120 | 2.5-6.0 | 4.0-12.0 | ≤ ± 2 mm | 80 max. | 2 | TCT/HSS |
| LFJ-GH165 | Φ76-168 ◻60-130 | 2.0-8.0 | 3.0-12.0 | ≤ ± 2 mm | 65 max. | 1 | TCT/HSS |
| LXFJ-GH165 | Φ114-165 ◻80-130 | 2.5-8.0 | 4.0-12.0 | ≤ ± 2 mm | 75 max. | 2 | TCT/HSS |
| XFJ-GH165 | Φ48-165 ◻50-150 | 4.0-10.0 | 6.0-12.0 | ≤ ± 2 mm | 40 max. | 2 | TCT |
| LXFJ-GH219 | Φ114-219 ◻100-150 | 4.0-12.0 | 2.5-8.0 | ≤ ± 2 mm | 70 max. | 2 | TCT |
| XFJ-GH219 | Φ114-219 ◻60-200 | 3.5-12.0 | 6.0-18.0 | ≤ ± 2 mm | 40 max. | 2 | TCT |
| XFJ-GH273 | Φ165-273 ◻60-220 | 4.0-12.0 | 6.0-18.0 | ≤ ± 2 mm | 38 max. | 2 | TCT |
| XFJ-GH325 | Φ165-325 ◻80-250 | 5.0-14.0 | 6.0-18.0 | ≤ ± 2 mm | 35 au maximum | 2 | TCT |
| XFJ-GH406 | Φ219-406 ◻80-300 | 6.0-16.0 | 6.0-24.0 | ≤ ± 2 mm | 35 au maximum | 2 | TCT |
| XFJ-GH508 | Φ219-508 ◻100-400 | 6.0-18.0 | 6.0-24.0 | ≤ ± 2 mm | 30 max. | 2 | TCT |
| XFJ-GH630 | Φ219-630 ◻100-500 | 6.0-20.0 | 6.0-24.0 | ≤ ± 2 mm | 30 max. | 2 | TCT |
| XFJ-GH660 | Φ325-660 ◻100-500 | 6.0-22.0 | 6.0-24.0 | ≤ ± 2 mm | 30 max. | 2 | TCT |
| XFJ-GH711 | Φ325-711 ◻100-600 | 8.0-22.0 | 6.0-24.0 | ≤ ± 2 mm | 25 max. | 2 | TCT |
| XFJ-GH762 | Φ325-762 ◻100-600 | 8.0-25.0 | 6.0-24.0 | ≤ ± 2 mm | 25 max. | 2 | TCT |
Principe de fonctionnement
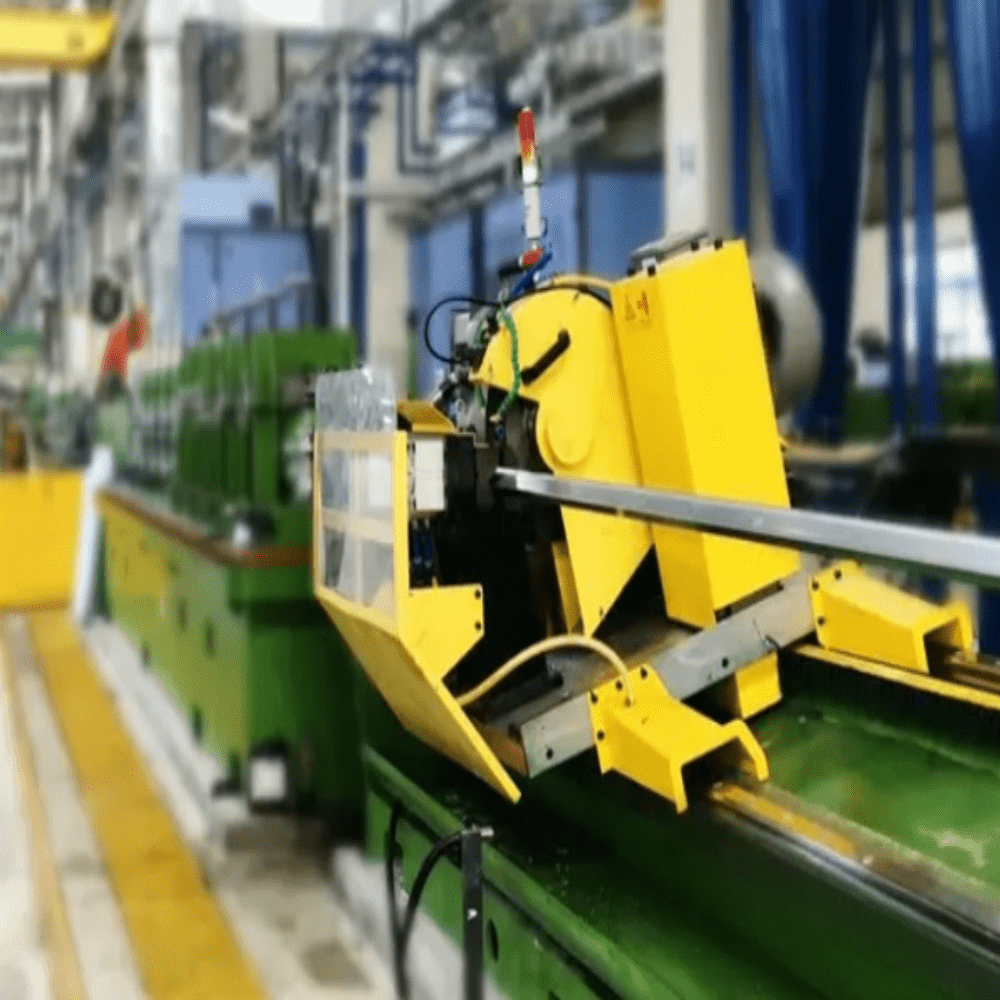
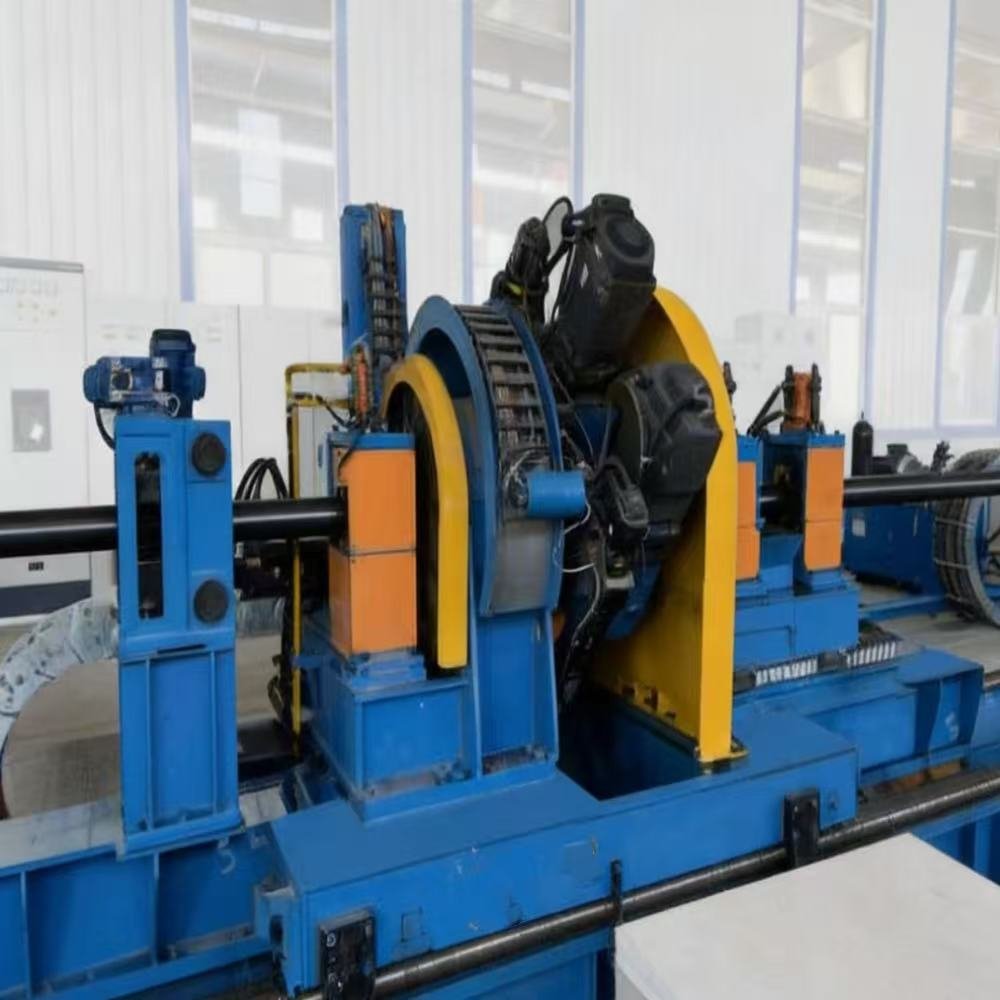
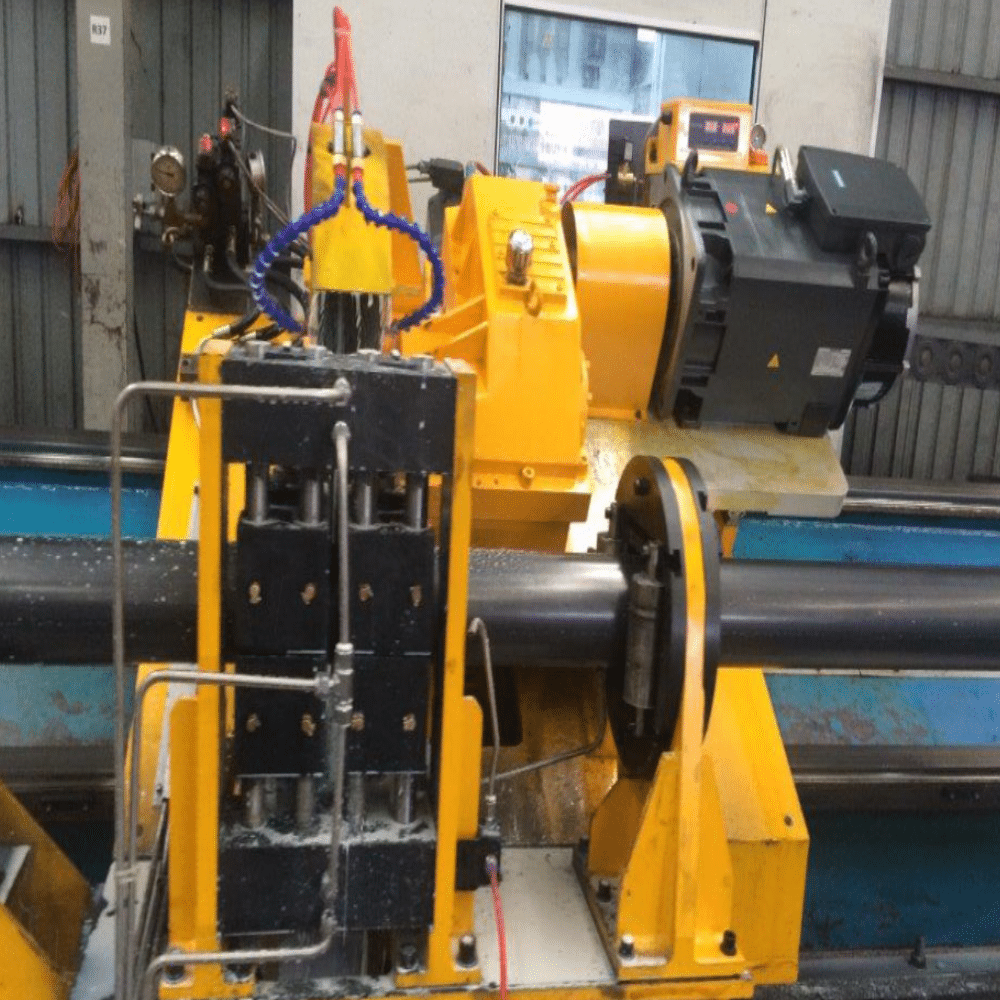
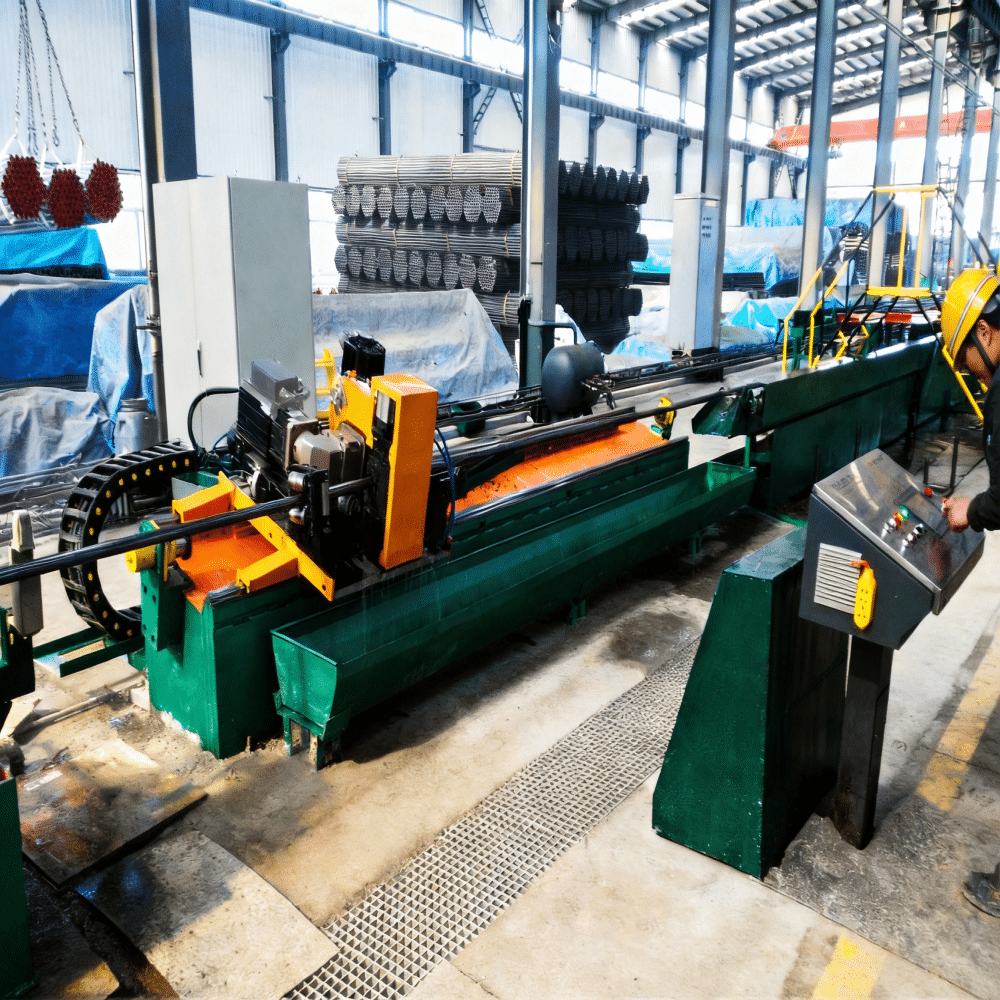
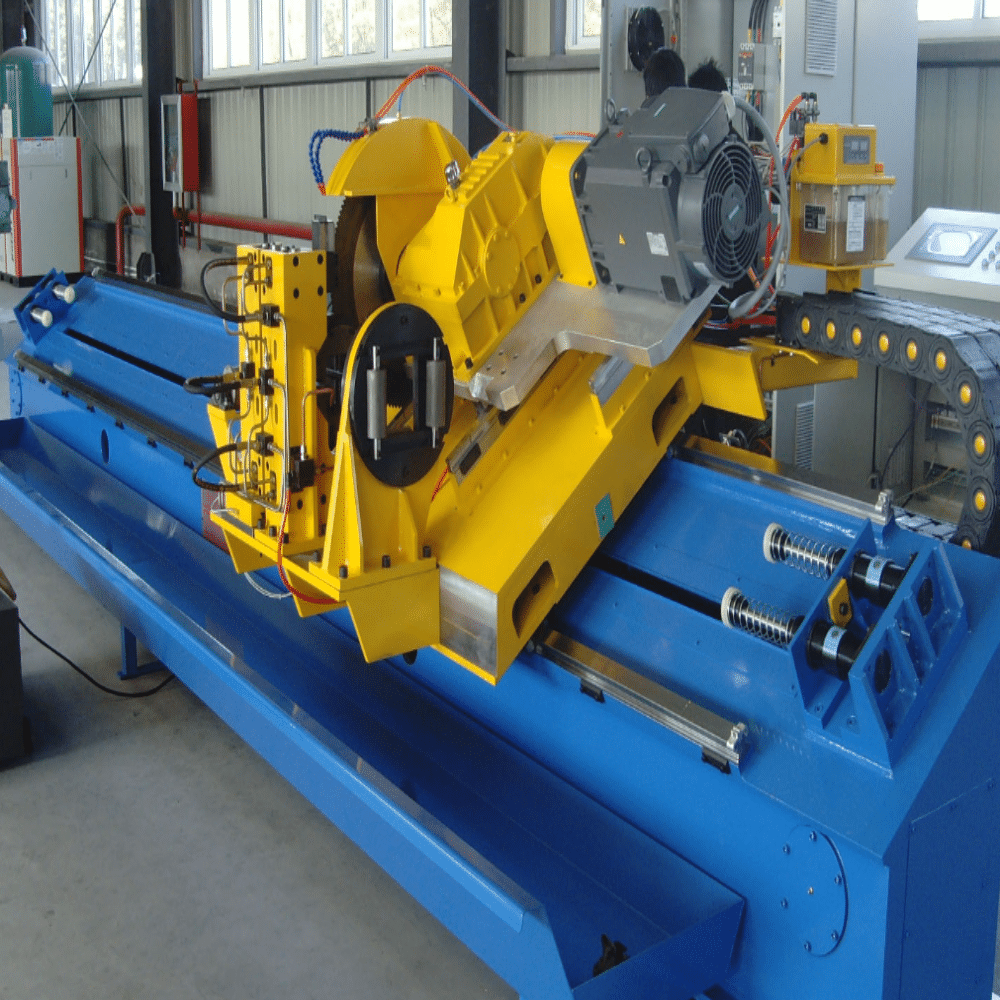
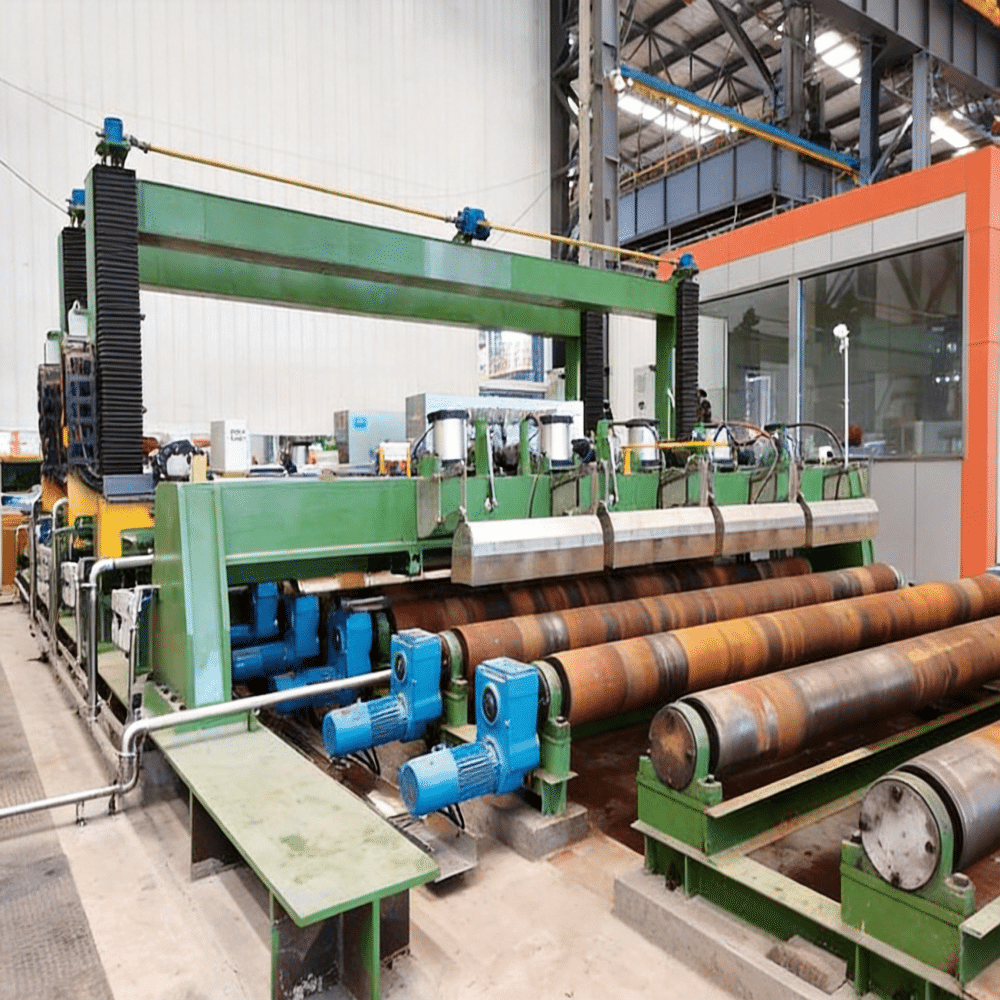
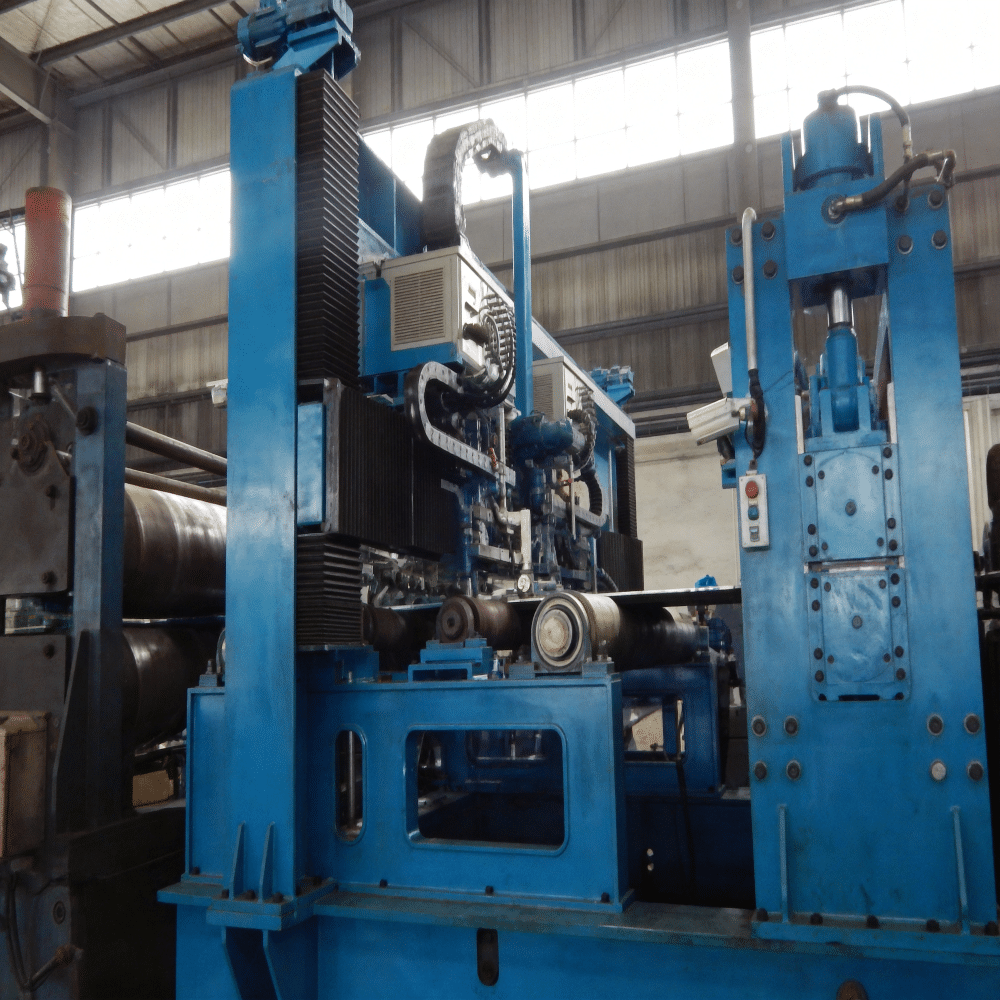
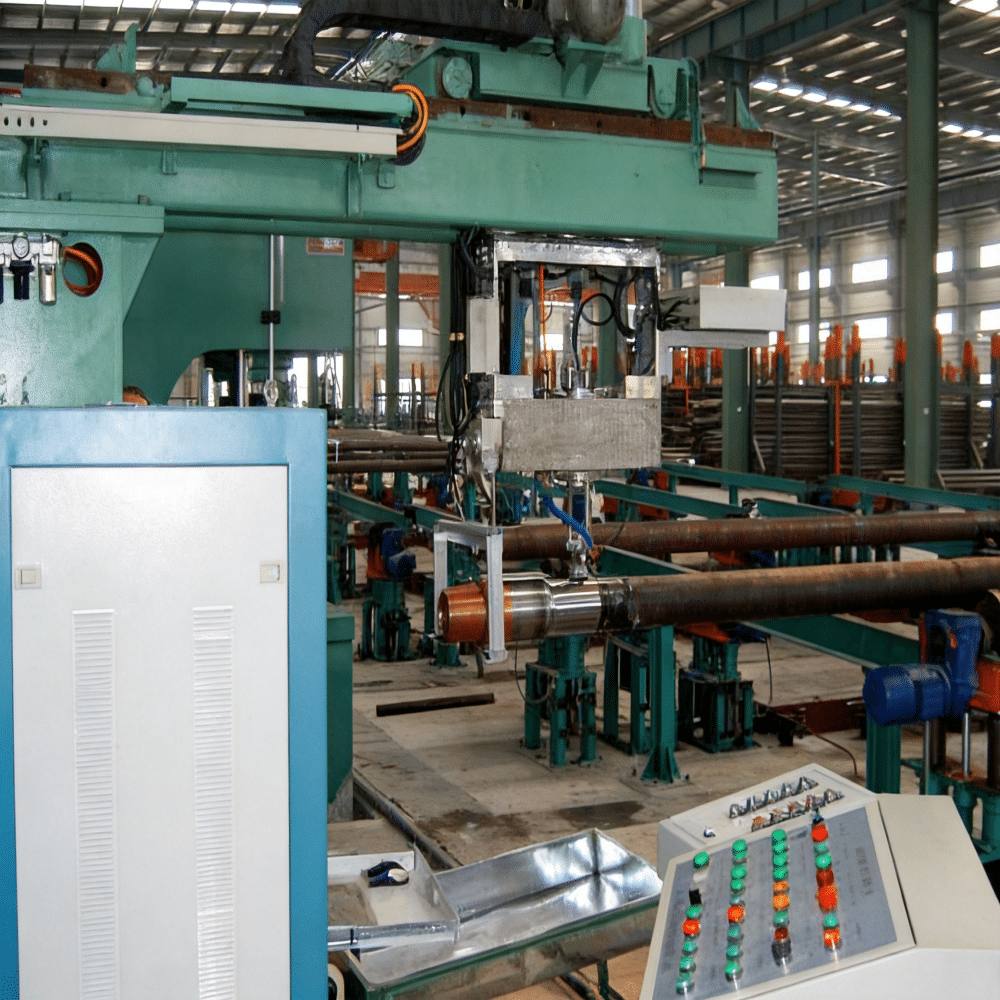
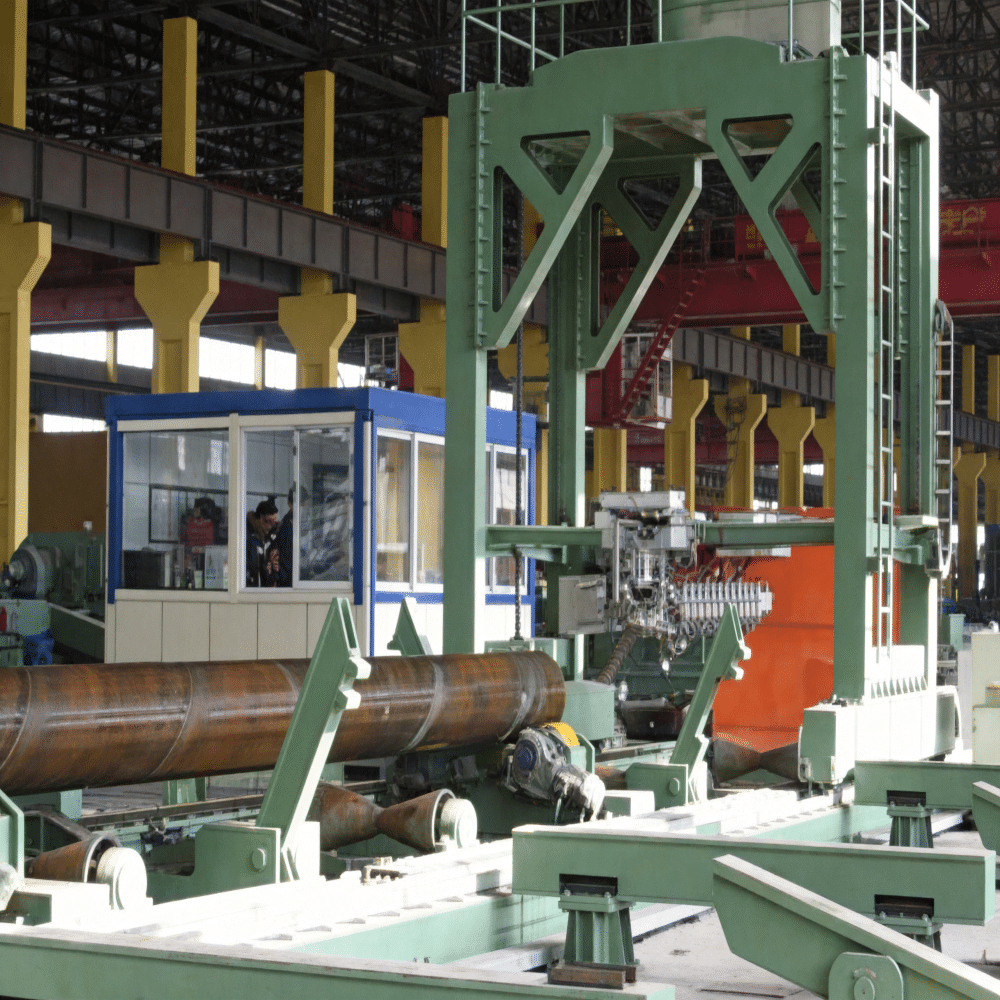
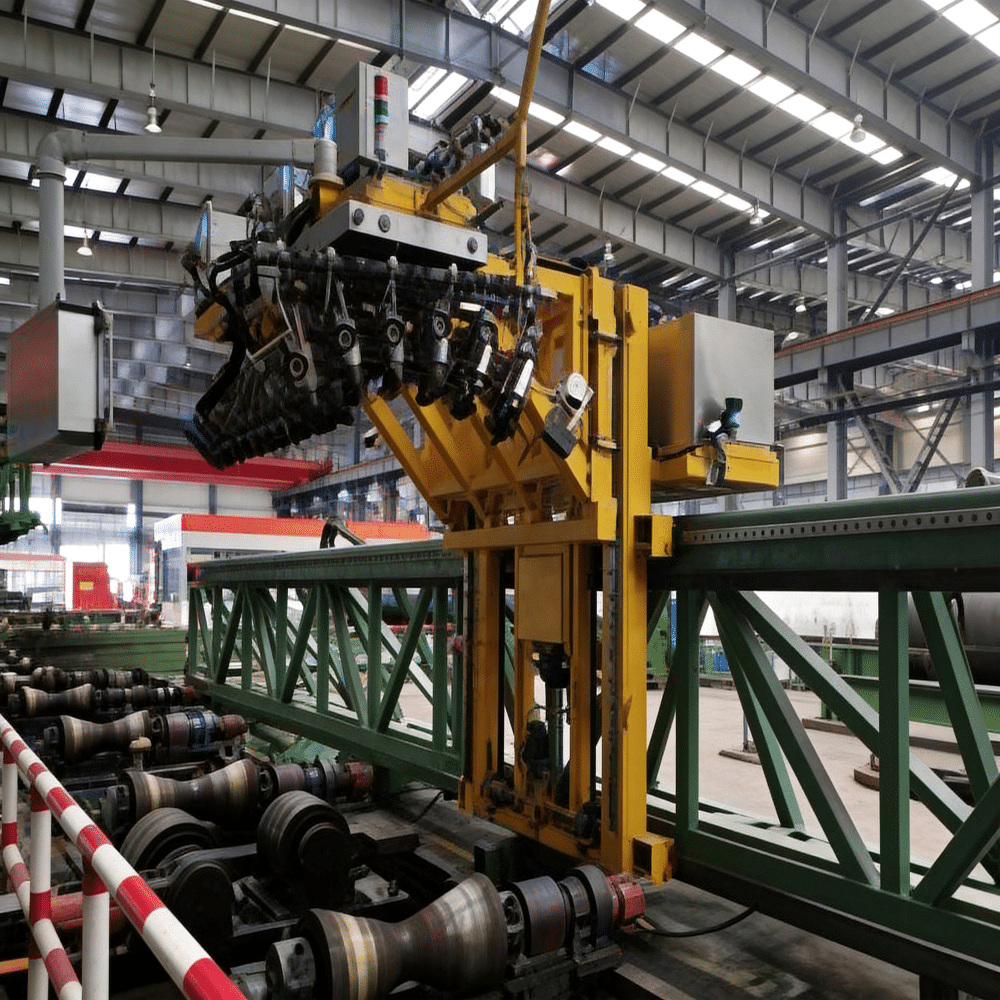
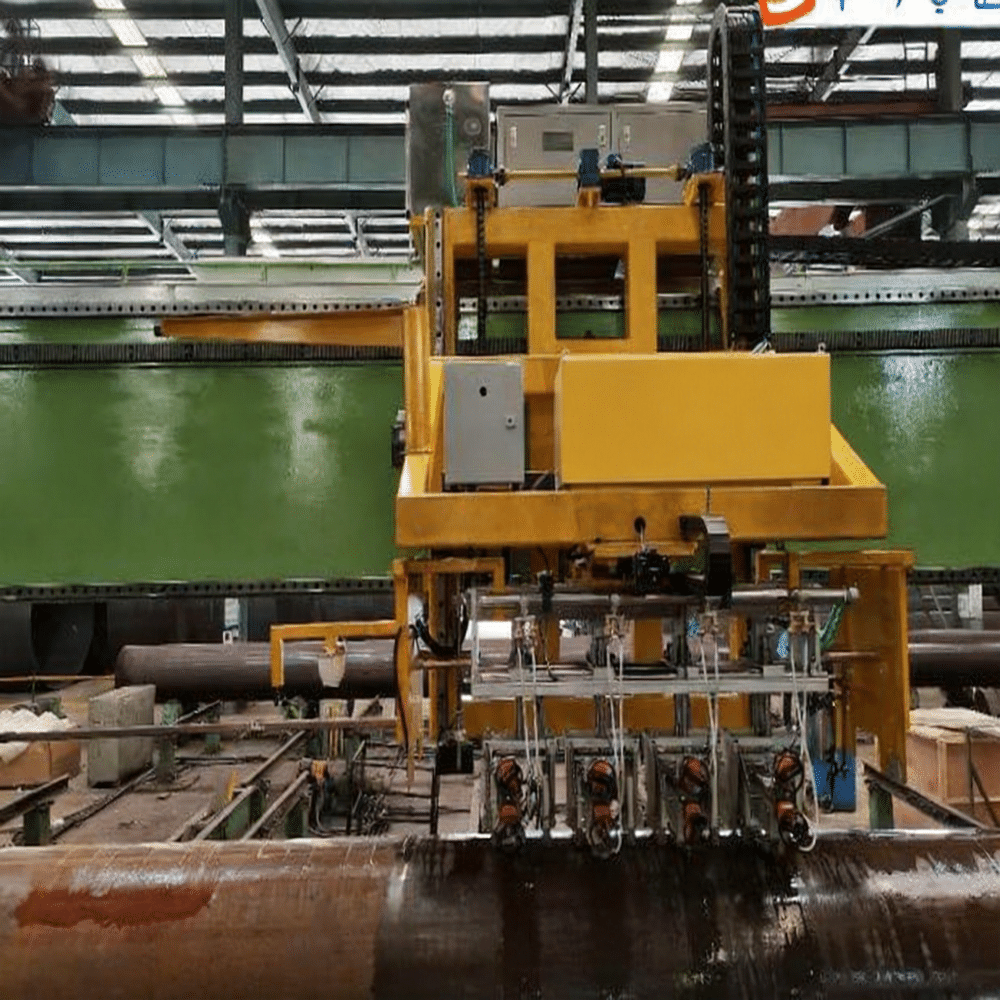
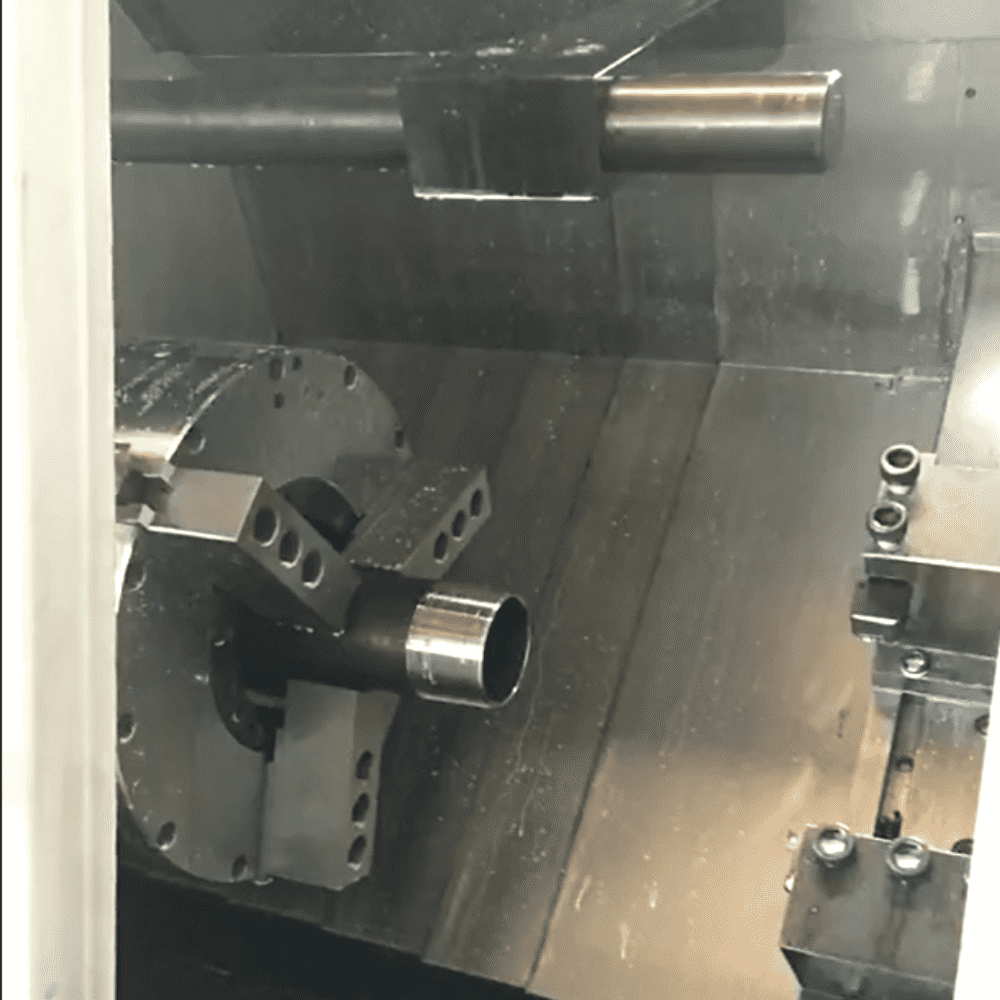
Contrairement aux disques de découpe à chaud abrasifs traditionnels qui génèrent une chaleur de frottement intense et des étincelles, celui-ci une lame de scie à froid repose sur des dents de coupe dures et rectifiées avec précision pour cisailler mécaniquement la paroi du tube. Lors de la rotation à grande vitesse et de l'avance contrôlée, le liquide de refroidissement de coupe baigne en continu la zone de coupe afin de dissiper instantanément la chaleur. Toute l’énergie thermique générée par la coupe est évacuée par les copeaux ; il n’y a donc ni zone affectée thermiquement (HAZ), ni oxydation du tube, ni déformation thermique au niveau des extrémités, ce qui permet un véritable formage par coupe à froid des pièces tubulaires. La conception optimisée du creux des dents assure une évacuation fluide des copeaux, évitant ainsi leur accumulation sur les dents lors de la coupe de tubes à grande vitesse sur de longues durées.
Nos atouts
- Performances de découpe à grande vitesse pour les tubes de petit et moyen diamètre
- Qualité supérieure de la surface de coupe, traitement secondaire réduit au minimum
- Longue durée de vie et excellente résistance à l'usure
- Faibles vibrations et fonctionnement continu et stable
 English
 Español
 Русский
 العربية
 Français
 Português