Présentation générale
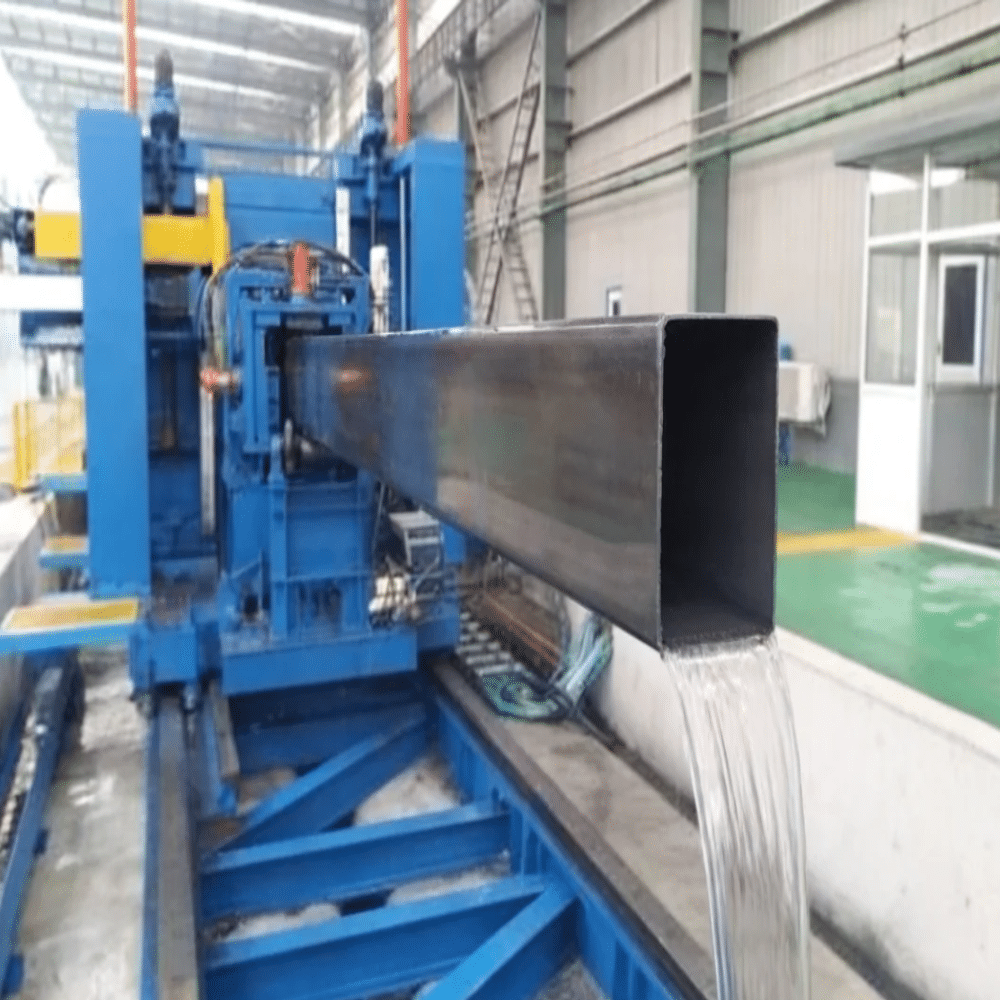
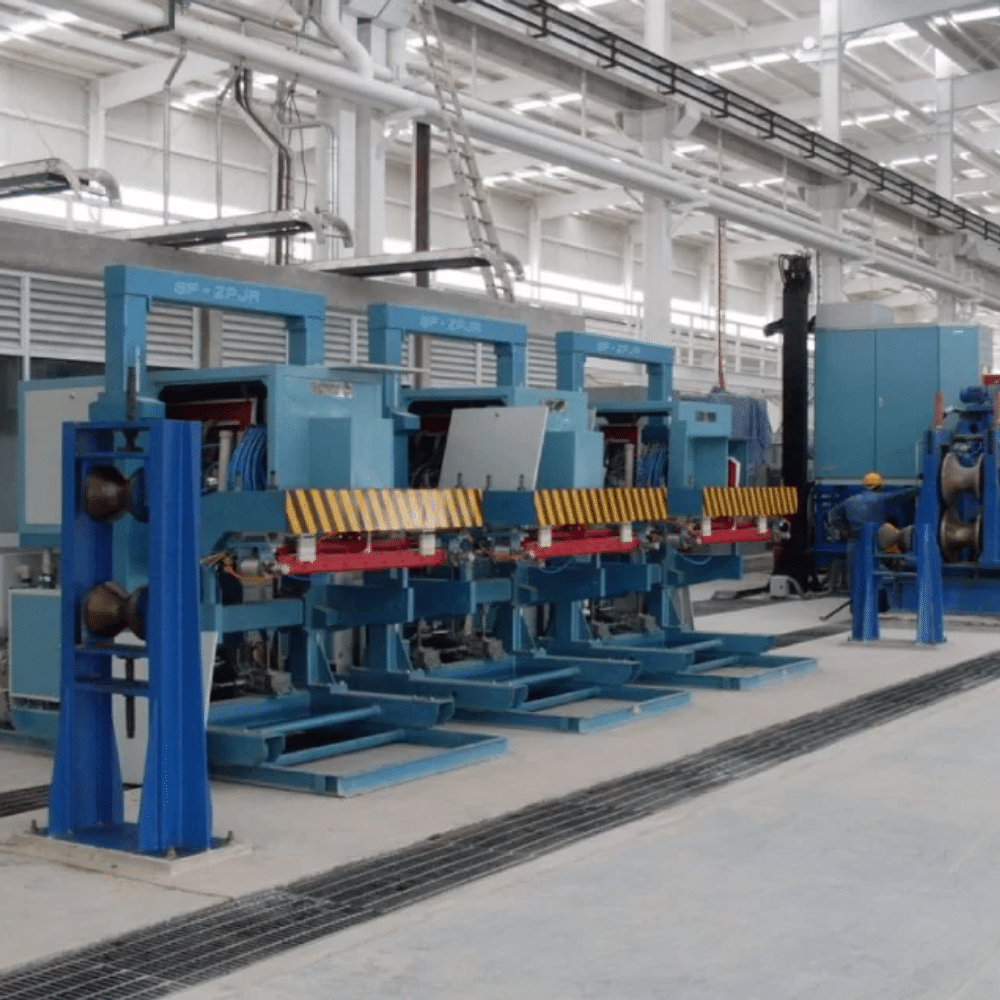
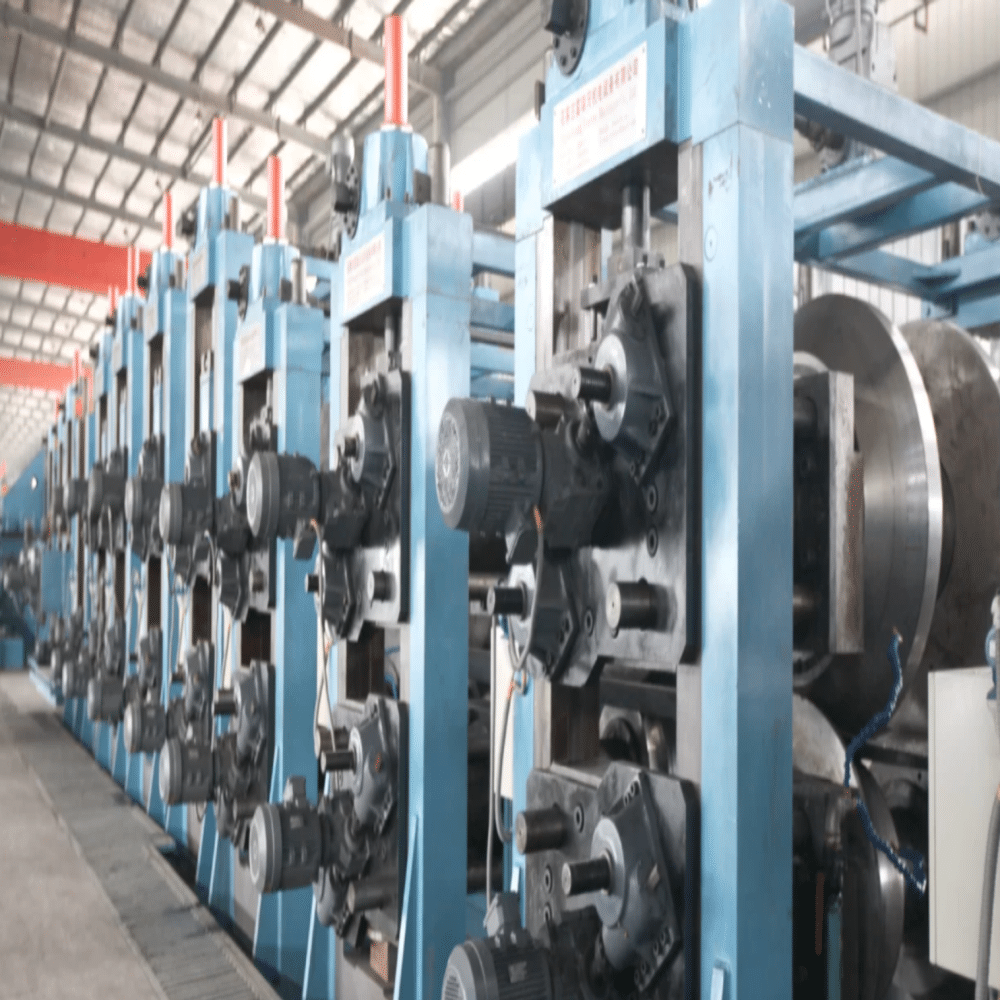
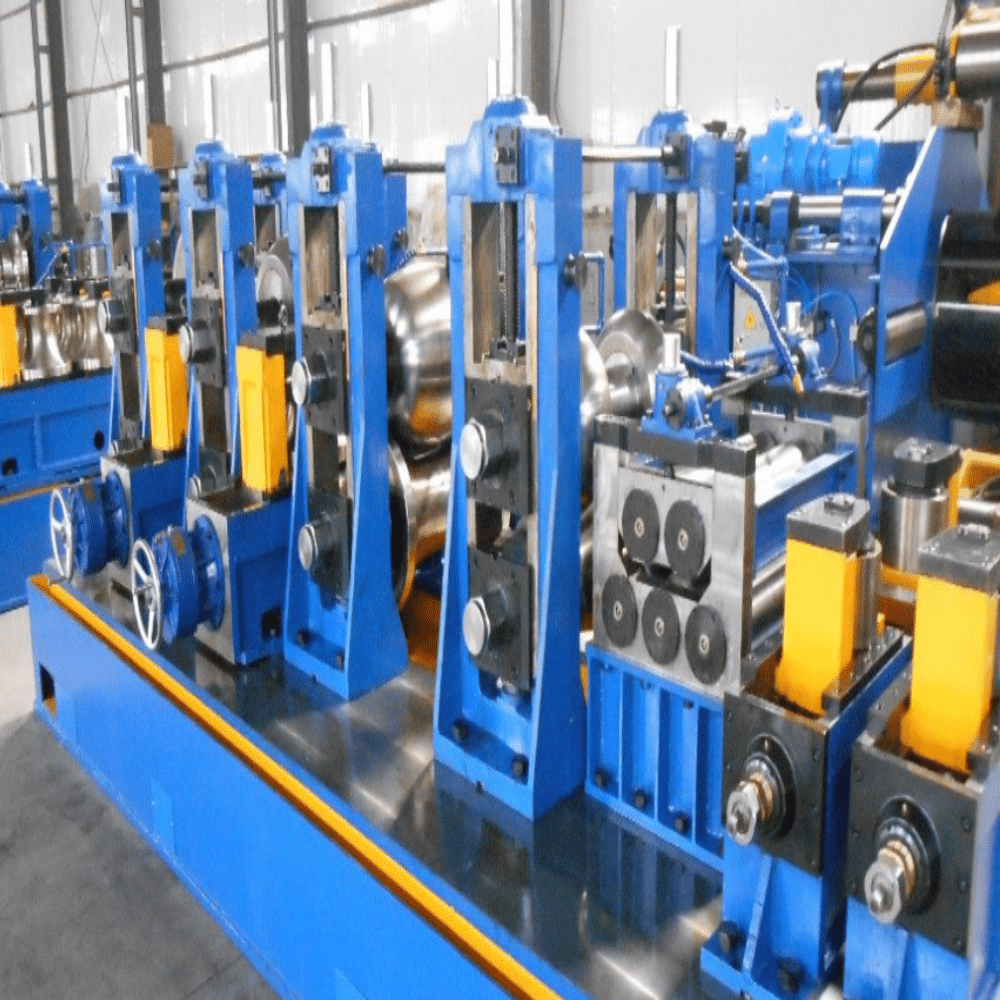
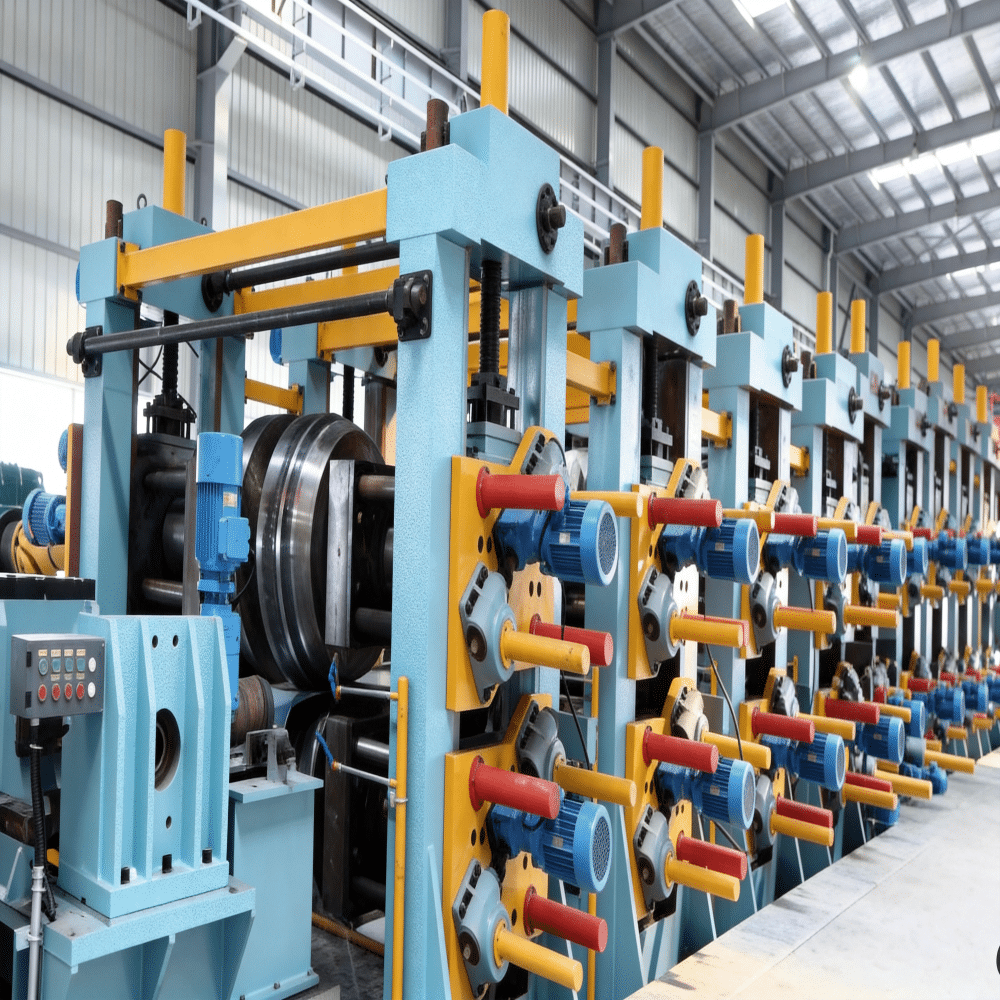
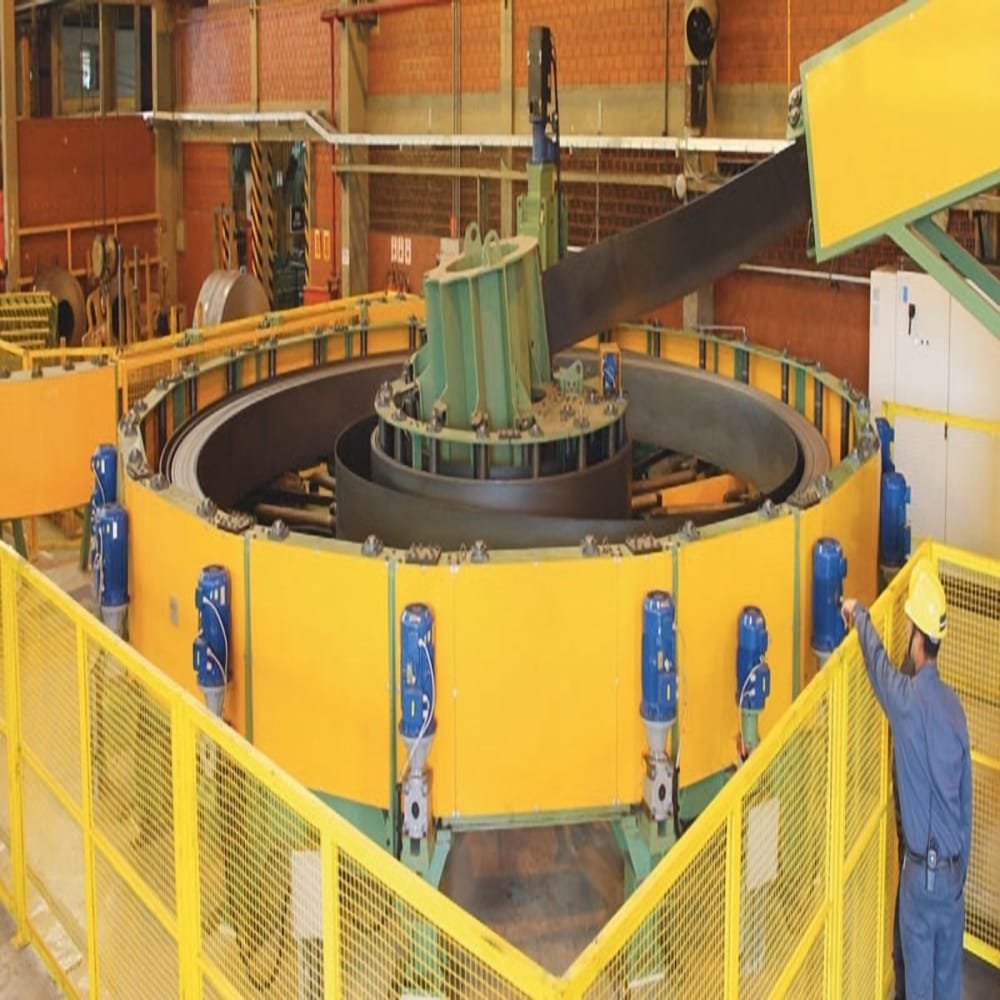
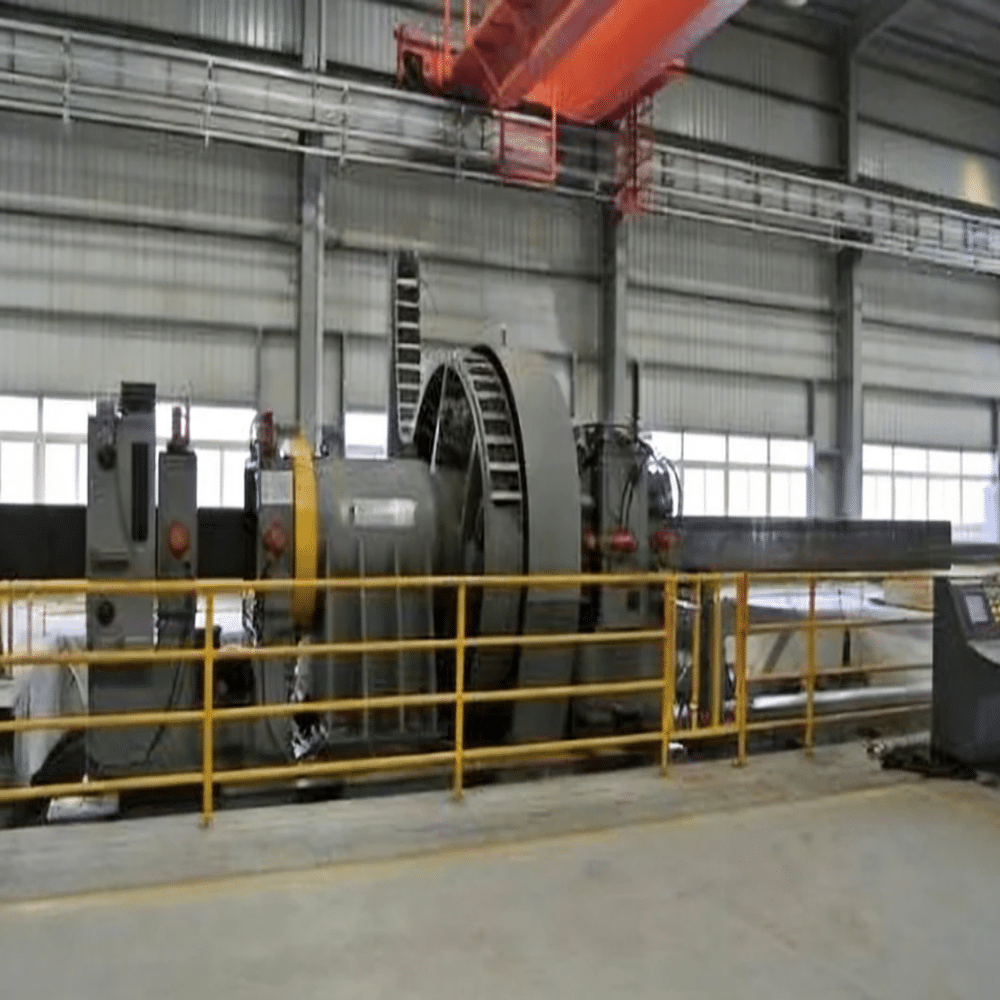
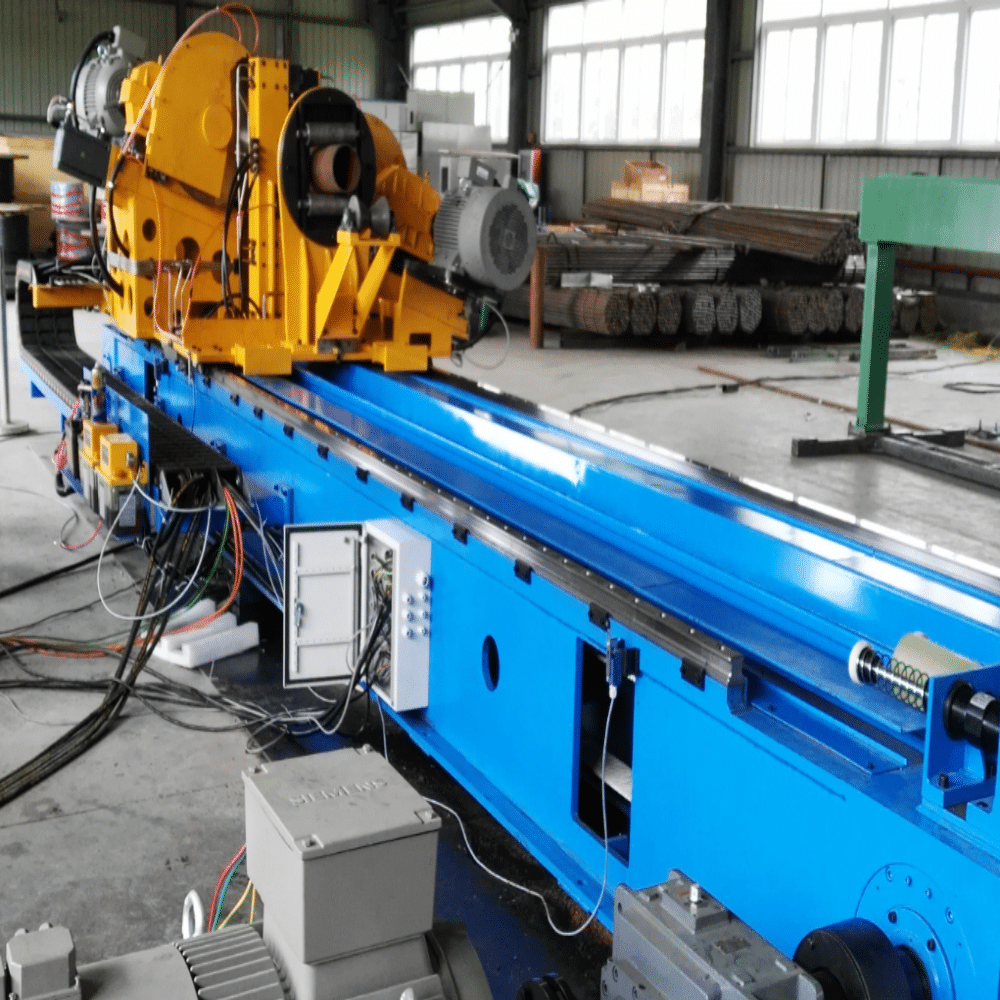
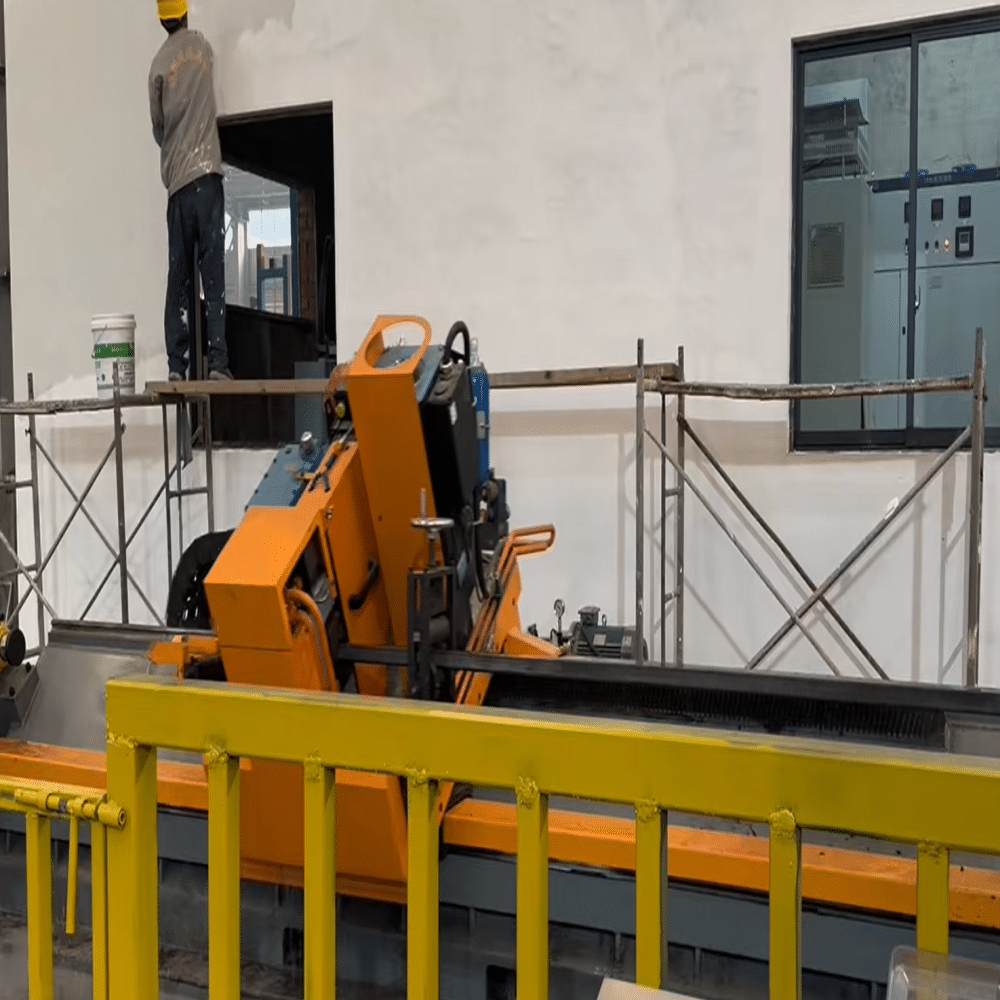
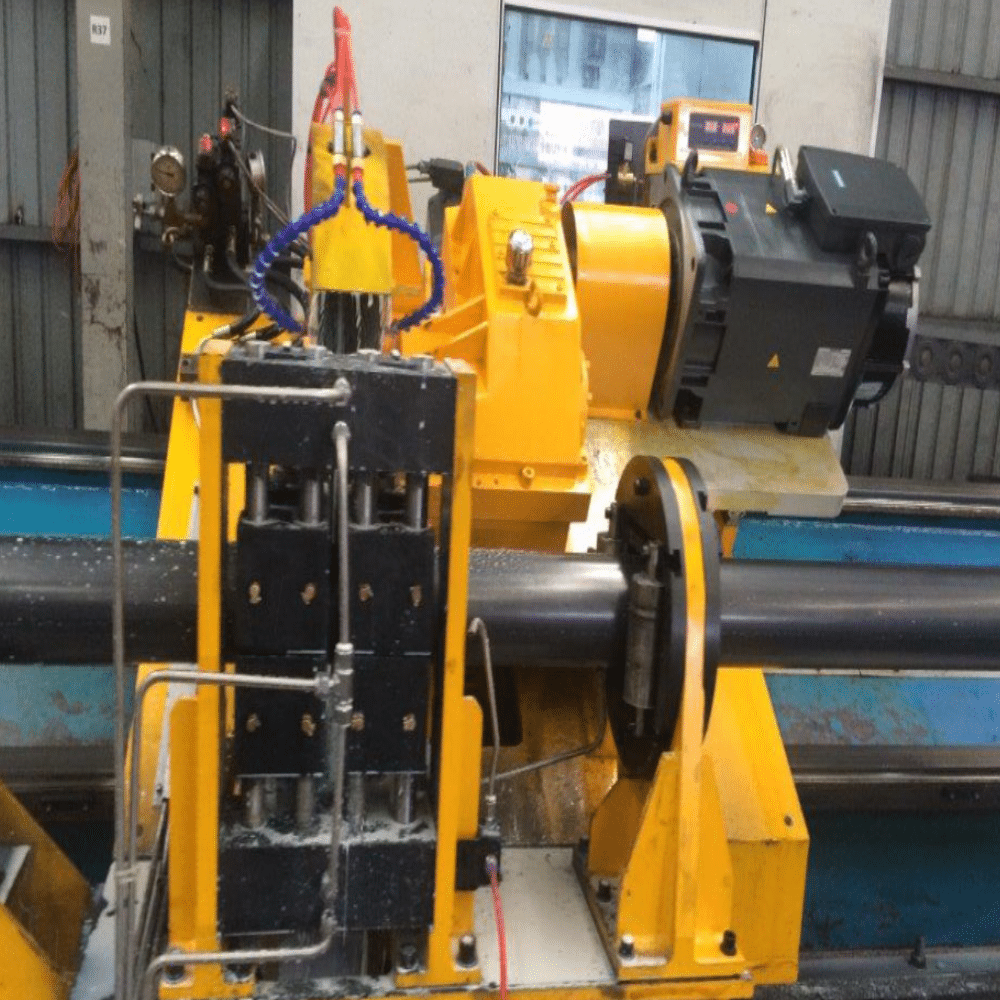
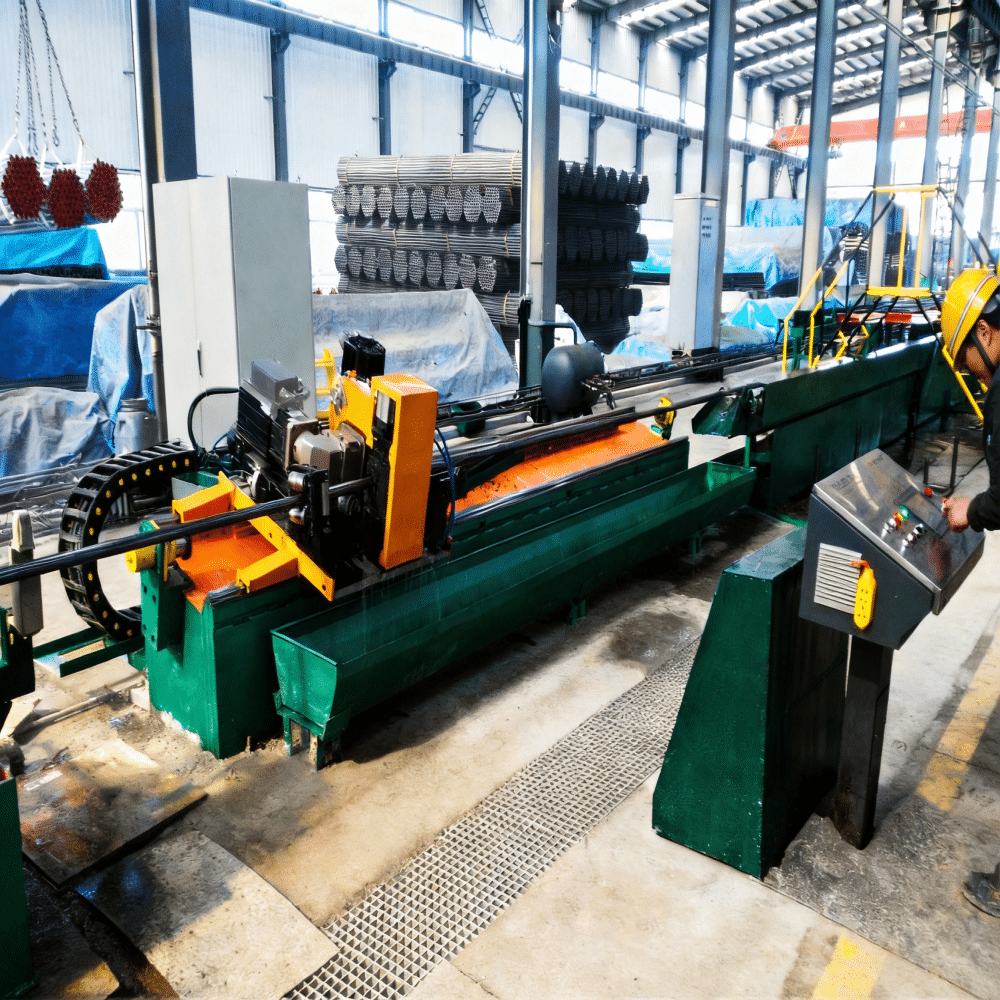
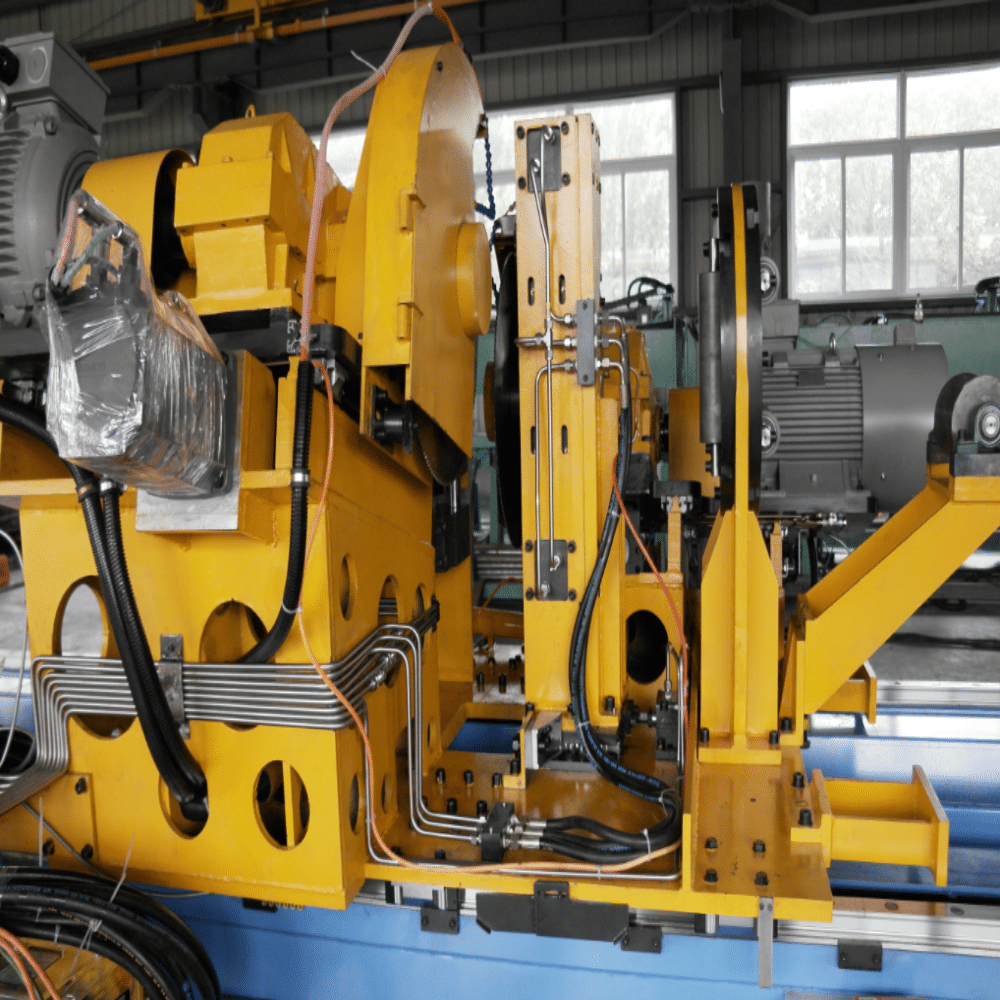
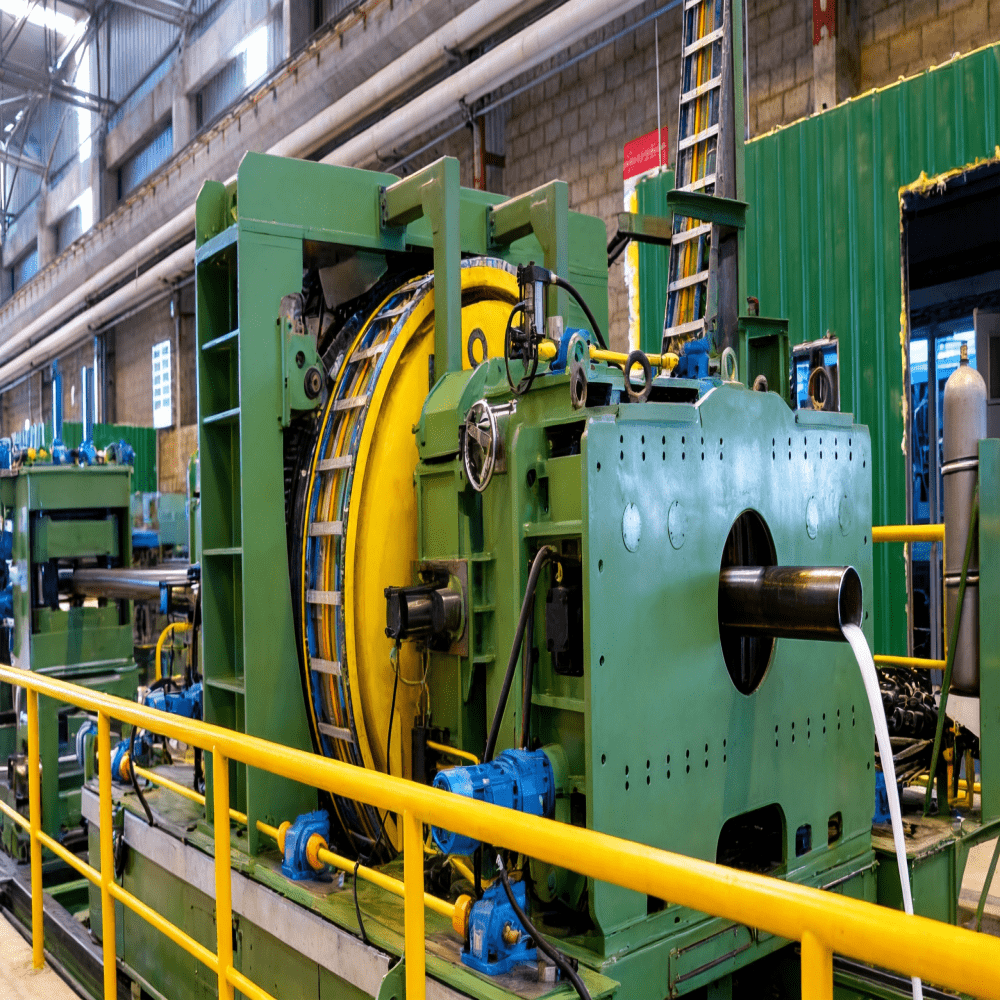
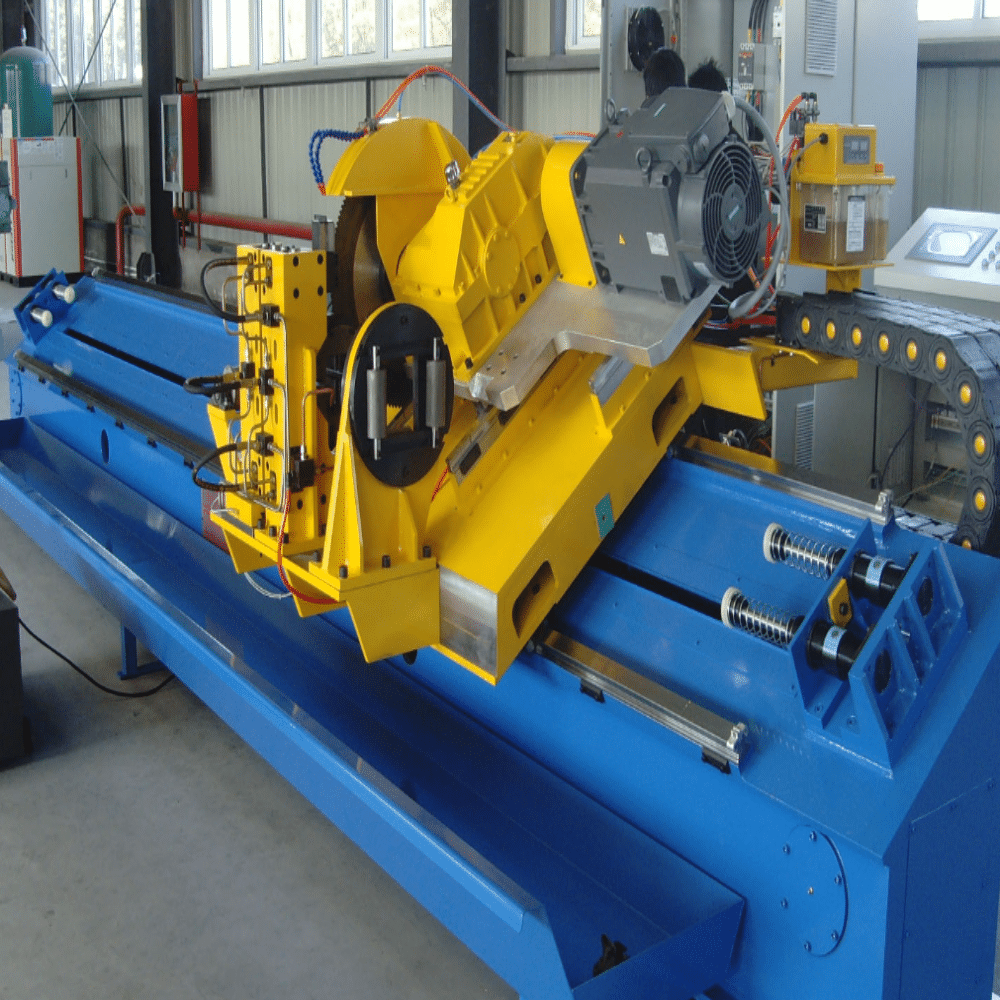
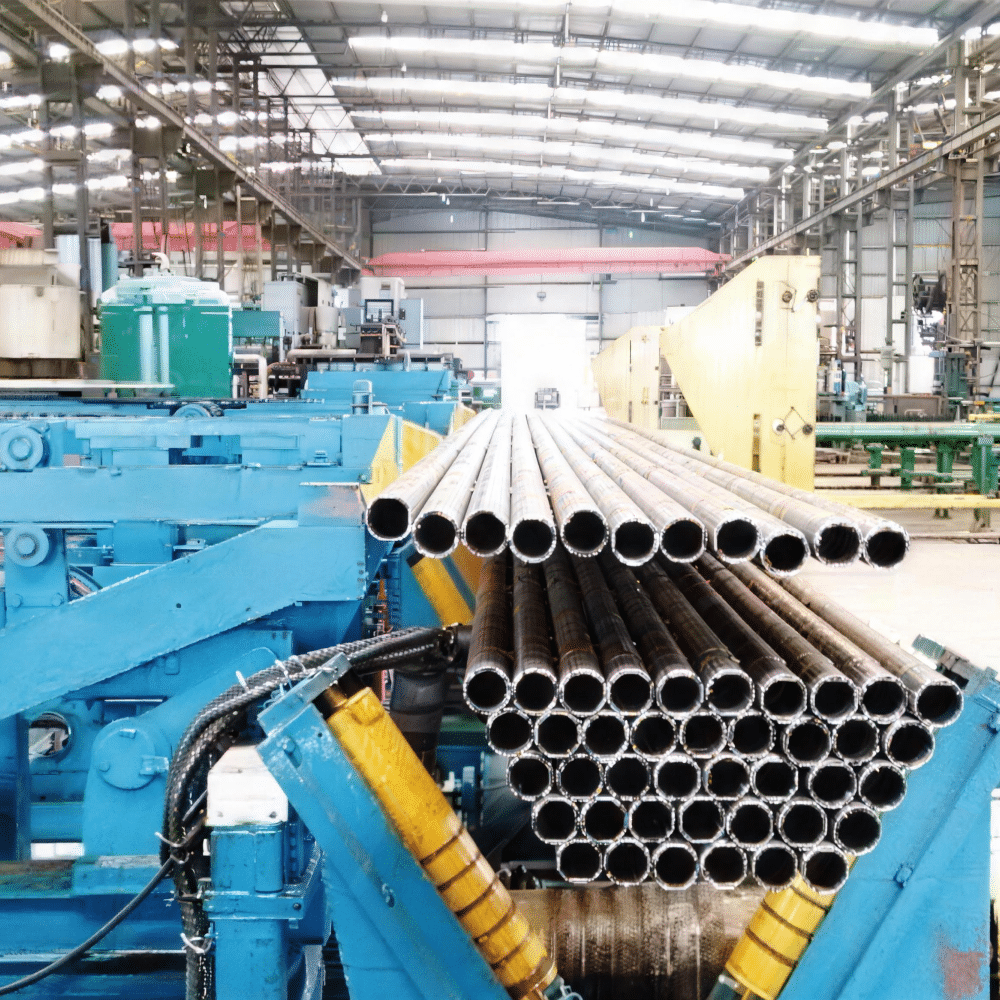
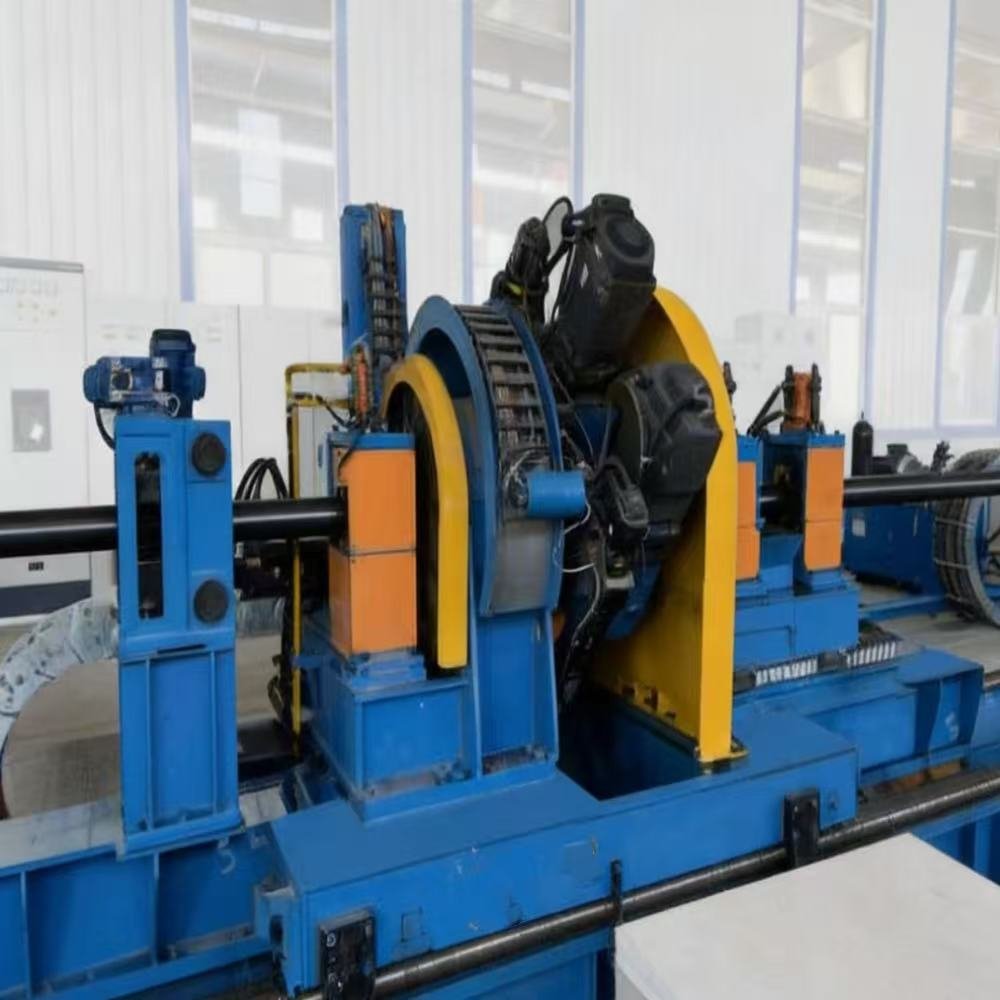
Our Rectangular Orbital Flying Cutoff Saw is precision-built to deliver high-speed, continuous cold cutting for metal tubes of diverse diameters. It matches perfectly with orbital milling cutoff units, flying cutoff equipment, ERW pipe mills, and production lines for OCTG casing and tubing.
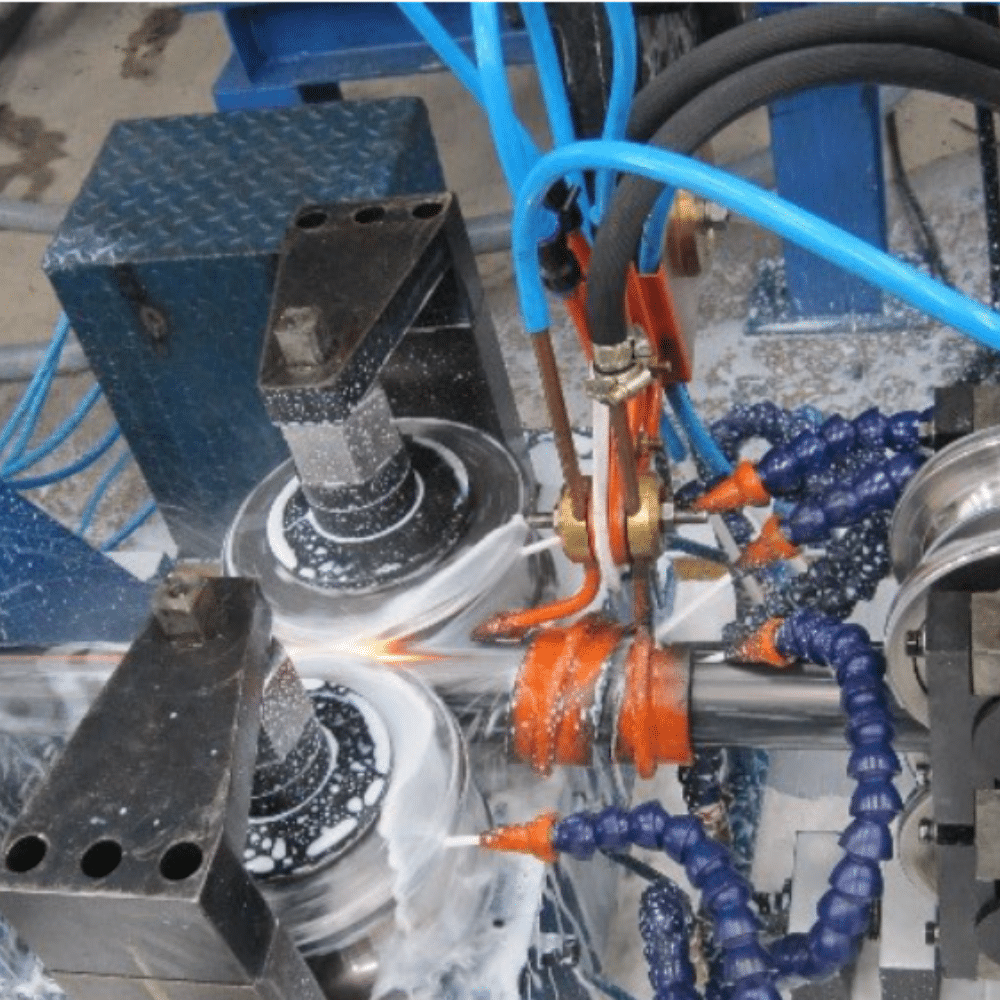
Built around the shear-type cold cutting principle and fitted with a full cooling and lubrication system, this equipment channels all cutting heat into metal swarf, keeping both tube workpieces and saw blades at low temperatures throughout the cutting cycle. It performs high-speed, high-precision pipe end trimming that yields burr-free, distortion-free cut surfaces, greatly improving production efficiency for manufacturers engaged in mass production of small and medium-diameter pipes.

Caractéristiques techniques
| Référence. | Diamètre du tube (mm) | Épaisseur du tube (mm) | Longueur de coupe (m) | Tolérance de coupe | Vitesse de la fraiseuse (m/min) | Nombre de lames de scie | Matériau de la lame de scie |
| LFJ-GH32 | Φ13-38 ◻10-30 | 0.6-2.3 | 2.0-12.0 | ≤ ± 2 mm | 150 max. | 1 | TCT/HSS |
| LFJ-GH50 | Φ20-63,5 ◻15-50 | 0.8-3.0 | 2.0-12.0 | ≤ ± 2 mm | 130 max. | 1 | TCT/HSS |
| LFJ-GH76 | Φ32-89 ◻25-70 | 1.2-4.0 | 2.0-12.0 | ≤ ± 2 mm | 120 max. | 1 | TCT/HSS |
| LFJ-GH89 | Φ32-108 ◻30-75 | 1.5-4.0 | 2.0-12.0 | ≤ ± 2 mm | 110 max. | 1 | TCT/HSS |
| LFJ-GH114 | Φ63-114 ◻50-90 | 1.2-5.0 | 3.0-12.0 | ≤ ± 2 mm | 85 max. | 1 | TCT/HSS |
| LXFJ-GH114 | Φ76-127 ◻60-100 | 2.0-5.0 | 4.0-12.0 | ≤ ± 2 mm | 85 max. | 2 | TCT/HSS |
| LFJ-GH127 | Φ60-140 ◻50-110 | 1.2-6.0 | 3.0-12.0 | ≤ ± 2 mm | 70 max. | 1 | TCT/HSS |
| LXFJ-GH140 | Φ89-140 ◻70-120 | 2.5-6.0 | 4.0-12.0 | ≤ ± 2 mm | 80 max. | 2 | TCT/HSS |
| LFJ-GH165 | Φ76-168 ◻60-130 | 2.0-8.0 | 3.0-12.0 | ≤ ± 2 mm | 65 max. | 1 | TCT/HSS |
| LXFJ-GH165 | Φ114-165 ◻80-130 | 2.5-8.0 | 4.0-12.0 | ≤ ± 2 mm | 75 max. | 2 | TCT/HSS |
| XFJ-GH165 | Φ48-165 ◻50-150 | 4.0-10.0 | 6.0-12.0 | ≤ ± 2 mm | 40 max. | 2 | TCT |
| LXFJ-GH219 | Φ114-219 ◻100-150 | 4.0-12.0 | 2.5-8.0 | ≤ ± 2 mm | 70 max. | 2 | TCT |
| XFJ-GH219 | Φ114-219 ◻60-200 | 3.5-12.0 | 6.0-18.0 | ≤ ± 2 mm | 40 max. | 2 | TCT |
| XFJ-GH273 | Φ165-273 ◻60-220 | 4.0-12.0 | 6.0-18.0 | ≤ ± 2 mm | 38 max. | 2 | TCT |
| XFJ-GH325 | Φ165-325 ◻80-250 | 5.0-14.0 | 6.0-18.0 | ≤ ± 2 mm | 35 au maximum | 2 | TCT |
| XFJ-GH406 | Φ219-406 ◻80-300 | 6.0-16.0 | 6.0-24.0 | ≤ ± 2 mm | 35 au maximum | 2 | TCT |
| XFJ-GH508 | Φ219-508 ◻100-400 | 6.0-18.0 | 6.0-24.0 | ≤ ± 2 mm | 30 max. | 2 | TCT |
| XFJ-GH630 | Φ219-630 ◻100-500 | 6.0-20.0 | 6.0-24.0 | ≤ ± 2 mm | 30 max. | 2 | TCT |
| XFJ-GH660 | Φ325-660 ◻100-500 | 6.0-22.0 | 6.0-24.0 | ≤ ± 2 mm | 30 max. | 2 | TCT |
| XFJ-GH711 | Φ325-711 ◻100-600 | 8.0-22.0 | 6.0-24.0 | ≤ ± 2 mm | 25 max. | 2 | TCT |
| XFJ-GH762 | Φ325-762 ◻100-600 | 8.0-25.0 | 6.0-24.0 | ≤ ± 2 mm | 25 max. | 2 | TCT |
Principe de fonctionnement
Different from traditional abrasive hot cutting discs that generate massive frictional heat and sparks, this cold saw blade relies on precision-ground hard cutting teeth to shear tube wall mechanically. During high-speed rotation and controlled feeding, cutting coolant continuously washes the cutting zone to dissipate heat instantly. All cutting thermal energy is taken away by swarf, so no heat-affected zone (HAZ), tube oxidation or thermal deformation occurs on pipe ends, realizing true cold cutting forming for tubular workpieces. Optimized tooth gullet design ensures smooth chip evacuation, avoiding tooth clogging during long-time high-speed tube cutting.
Nos atouts
- Performances de découpe à grande vitesse pour les tubes de petit et moyen diamètre
- Qualité supérieure de la surface de coupe, traitement secondaire réduit au minimum
- Longue durée de vie et excellente résistance à l'usure
- Faibles vibrations et fonctionnement continu et stable
 English
 Español
 Русский
 العربية
 Français
 Português